2026-09-29 18:02:49 作者:网编
分类:文章
上周去商用车转向节车间盯试生产,刚进门就听见吵架。质量部的小伙子把一沓片子摔在桌上,说生产部偷工减料,不肯多测两道,这一批三十件,有五件内部带砂眼,再往下流就是车毁人亡的事。生产班长蹲在旁边抽烟,说超声波探了三遍都没事,凭啥说不合格?我凑过去拿片子一看,灰黑色的金属轮廓里,三四个针尖大的黑点明明白白摆在那。这就是工业X光检测的结果。
不是医院那种拍片子,工业X光检测狠多了
很多人第一反应都是医院拍胸片,那玩意儿能看骨头,还能查肺炎,和工业上的有啥不一样?
差别大了去了。
医院看的是软组织和骨头的密度差,最多穿透十几厘米的人体,人体密度才多大?水的密度也就1g/cm³,钢可是7.8g/cm³。工业上测零件,动不动就是十几厘米厚的铸钢件,要把X光能量调高几十倍才能打透,对吧?原理其实也不复杂,X光穿不过密度更高的物质,零件内部的气泡、砂眼、裂纹密度比金属低得多,X光更容易穿过去,探测器接收的光强不一样,转成图像就是明暗不同的痕迹,有缺陷的地方一眼就能看见。说白了就是给金属开了个透视眼,把藏在肚子里的毛病揪出来。
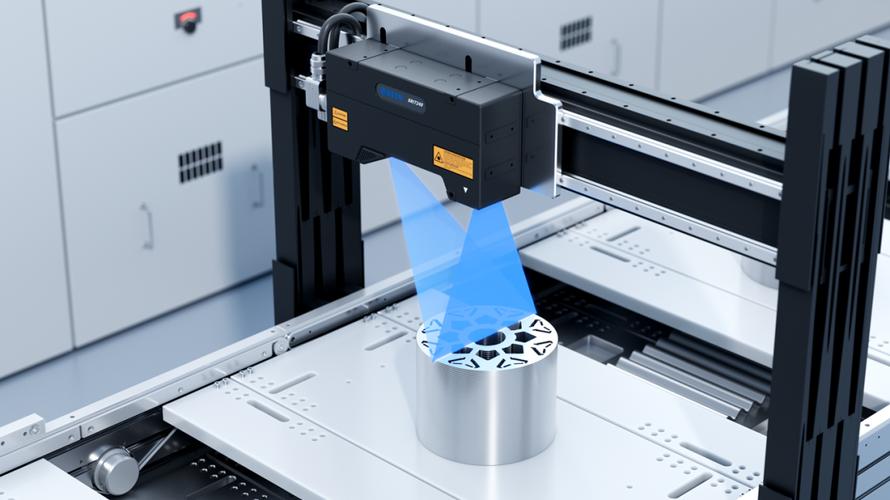 工业X光检测生产线探测汽车零件现场
干这行最难的从来不是原理,全是现场的坑
说起来原理简单,真放到产线上用,到处都是坑。我刚跟着师傅学调试的时候,光调工装定位就调了半个月。为啥?零件稍微偏个一毫米,出来的影子就变形,好零件能给你判成不合格,坏的反而能漏过去。我们那次赶订单,新来的学徒调完工装没试片,直接开干,一百多件干完才发现定位偏了,全部重测,耽误了三天交货,扣了整个班组的奖金,大伙半个月没给那孩子好脸色。
还有速度,现在量产线一分钟出两三个零件,你总不能拿个探头慢慢摆,必须X光一出来,零件走过去,几秒钟就出结果,自动分料,快得很。
还有辐射,别以为找个厚钢板把设备包起来就完事了。所有的门都要有联锁,开门就自动断X光,门的接缝还要做铅衬防护,我刚入行那年碰过一次联锁坏了,老师傅开门没注意,刚探进去半个脑袋,里面机器刚好启动,老师傅一把把我拽回来,啪的一声带上门,喊人断电,那场面我现在想起来都心跳加速。
至于那些藏得深的微裂纹,就更头疼了,裂纹斜着长在零件内部,X光刚好顺着裂纹打过去,密度差几乎看不出来,就得让零件转起来,多角度扫,才能把裂纹揪出来,成本一下子就上去了。实话实说,很多小厂舍不得花这个钱,就是赌运气,赌对了赚钱,赌错了出事。
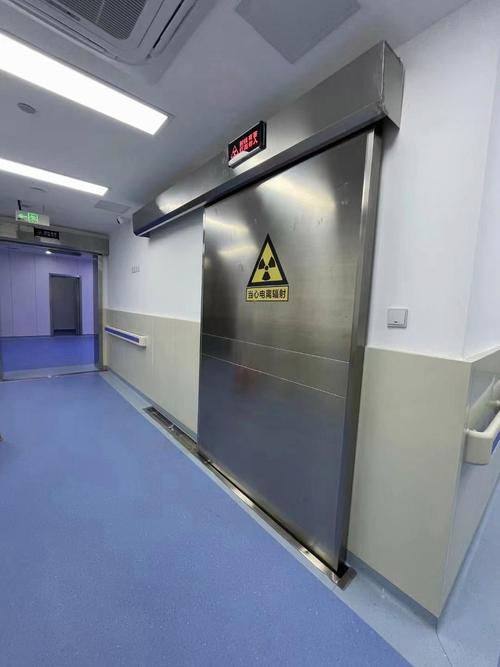 工业X光检测设备铅防护门现场图
几个常被搞错的误区,说破很简单
 几个常被搞错的误区,说破很简单
第一个误区,很多人觉得X光检测能查出所有问题,不对。要是材料本身成分不均匀,密度差特别小,X光根本分不出来,还得靠光谱或者金相分析。还有那种纳米级的缺陷,也查不出来,得用更高端的设备,犯不上拿X光干这个。
第二个误区,很多人觉得测过X光的零件带辐射,不能用,会伤人。这纯纯是瞎担心。我干了快十年,天天守着设备,除了进防护舱的时候断电,平时测零件那点剂量,比你夏天在太阳下晒一小时接受的紫外线剂量高不了多少,而且X光一停,就没有辐射了,根本不会残留。不信你去问任何一个做探伤的,谁见过测完的零件还要放半年才能出厂的?
第三个误区,只有大厚金属才用得上X光检测。不对,现在你手里拿的手机,主板上的BGA焊接点,全是用X光检测的,那些看不见的虚焊,放在表面看不出来,用X光一照,有没有焊牢清清楚楚,你手机用了一年主板开不了机,搞不好就是那批产品没做X光检测,漏了虚焊。
说实话,之前我也觉得这就是个锦上添花的检测工序,直到那次转向节批量出问题,才明白这玩意儿就是最后一道闸门。前面造车省了几块钱的检测费,后面真到用户手里出了事,赔的钱能买十条生产线。不过话说回来,也不是啥零件都得测,那种放家里摆着的塑料摆件,犯不上花这个钱。
下次你坐汽车跑高速,脚踩刹车的时候,那个刹车盘、转向节,指不定刚过完X光检测这道关,只是你没察觉而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:给金属零件拍"胸片": 工业生产中的X光检测
文章链接:https://zystgy.cn/a/60698