2026-09-29 17:40:55 作者:网编
分类:文章
上周跟钳工大李逛新厂区的下料车间,刚从加热炉出来的轴承钢坯码在料架上,还飘着淡淡的烤铁锈味。质检组的张姐拎着个巴掌大的检测探头过来,沿着钢坯侧面慢悠悠划了一遍,没到三分钟就挑出三块摆到一边,说这三块内部有疏松,回炉。我凑过去看,表面光溜溜的啥也看不出来,这就是金属检测的本事——揪出藏在金属骨头里的毛病。
不是拿块吸铁石就能干活
好多外行以为金属检测不就是吸铁石吸一吸?错得离谱。不锈钢有奥氏体的,本来就不带磁,你吸铁石上去啥反应没有,难不成还能说人家是假不锈钢?
现在车间里常用的,也就两大类,漏磁检测和涡流检测,各干各的活。
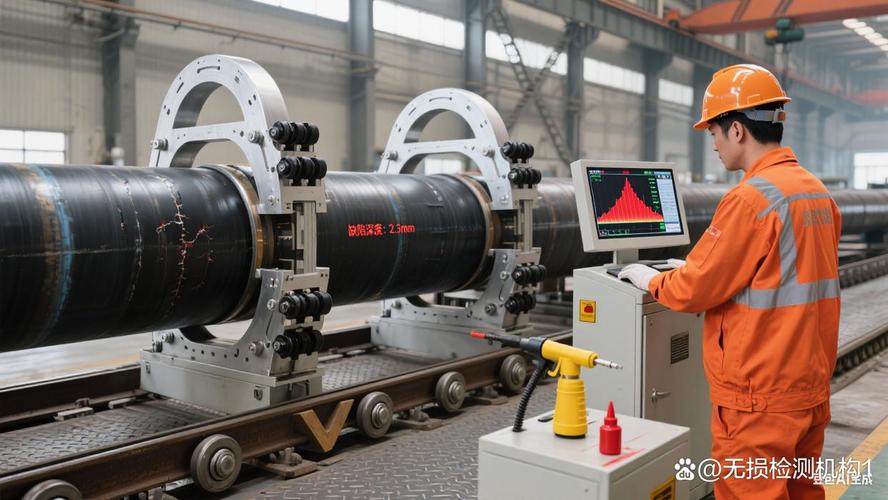 机械车间轴承钢坯漏磁金属检测现场图
漏磁就是先给整块金属磁化,要是内部有裂纹、气孔或者疏松,磁力线走到缺陷这里走不动,就会漏到金属表面,被探头接收到信号,滴滴响两声就报异常。说起来简单,调参数能愁死新手。工件表面带氧化皮,坑洼不平,本身就会干扰信号,灵敏度调高一点,好好的工件也响,灵敏度调太低,真缺陷就漏过去了。去年新来的大学生,头一回独立上岗,怕漏检把灵敏度拉满,一上午判废了二十多根钢坯,害得工段长带着人蹲在检测台复检了一整夜,第二天上班眼睛肿得跟被踩过似的。
涡流检测就更有意思,靠交变磁场在金属里感应出涡流,缺陷会改变涡流的大小,探头就能抓出异常。适合测薄壁工件或者表面下的浅缺陷,不用磁化,拿起来就能扫,方便是方便,干扰也多。
卡了几代工艺师的那些难点
金属检测难在哪?难在缺陷看不见摸不着,还总有乱七八糟的干扰。
比如说,异种金属焊接的接头,现在新能源汽车很多部件都是铝加钢焊在一起,两种金属的导电率、磁导率都不一样,检测的时候界面本身就会出一大片杂波,缺陷信号就藏在杂波里头,新手根本分不出来哪是界面反应哪是真裂纹。我见过张姐盯着屏幕看十分钟,才挑出一个藏得深的小米粒大的气孔,眼睛都看花了。
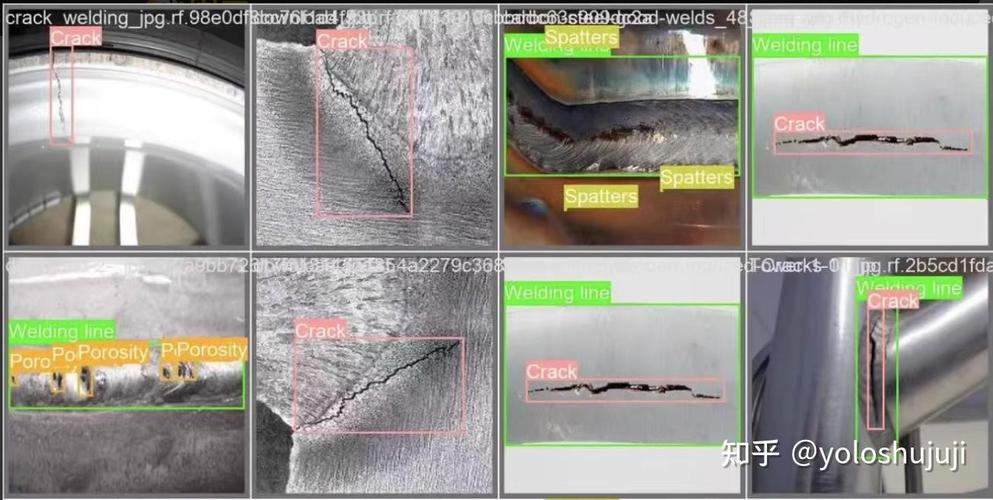 涡流检测异种钢焊接缺陷信号对比图
还有薄壁工件,比如做换热器的铜管,壁厚才不到一个毫米,要测管壁有没有腐蚀裂纹,频率选不对,信号直接就穿出去了,根本抓不住缺陷。
说出来你可能不信,这玩意跟普通人的关系大了去了。你开的汽车,转向节、保险杠支架都是锻钢件,出厂的时候要是漏检了内部裂纹,跑高速的时候断了,那就是大事。家里建房子用的钢筋,钢厂出厂要是没检测,里面夹着大块的杂质,拉力不够,用个十年八年变形开裂,想修都没法修。说白了,金属检测就是工业生产的最后一道安检,这道关卡不住,整个链条都得垮。
还有深表面缺陷,缺陷在表皮下几个毫米,常规探头扫过去没反应,得换特殊的穿透式探头,还得放慢速度一点点扫,快两秒就漏过去了,全靠手上的稳劲。
全自动也代替不了手上的准头
 全自动也代替不了手上的准头
现在好多厂子都上了全自动检测线,AI图像识别自动判废,听起来挺高大上,说实话,真碰到异形件还是抓瞎。
比如说汽轮机的叶片,带扭转曲面,还有很多叶根小台阶,加工留下的刀痕跟微小裂纹长得几乎一模一样,AI十有八九会认错,把合格的判成废的,好点的情况是人工复检,浪费时间,差一点直接回炉,几十万的加工费就打了水漂。我们厂去年上的新线,头一个月就判废了三片叶片,后来老师傅拿手动探头挨个扫,全都是合格的,不过是加工留下的刀痕而已。
不过话说回来,新技术确实省了不少事,现在新出的相控阵超声检测,能直接打出缺陷的三维成像,比以前一片模糊的信号清楚多了,碰到大工件的厚焊缝,比老方法准太多。就是有一样,最后拍板拿主意的还是人。机器只会按预设的参数卡,人能感觉到哪里不对,多扫两遍,就把隐患掐灭在摇篮里。
昨天路过检测班,听见张姐跟新来的徒弟说,干这行,别想着走捷径,你多摸一百个工件,就多一百次准头。你放过一个小缺陷,它迟早会在别的地方给你捅娄子。我当时站在门口听了,觉得挺对,哪行不是这样呢。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间聊金属检测:藏在零件里的隐形安检
文章链接:https://zystgy.cn/a/60697