2026-09-24 21:59:44 作者:网编
分类:文章
我跑过不下一百家机械加工工厂,见过太多老板盯着刀具成本头疼。
一年下来换刀花几十万,还时不时因为崩刀废了整工件,赔得心疼。
没人能说准,一把刀到底什么时候该换。
为什么传统刀具寿命管理全靠经验瞎蒙
老车工凭手感换刀。早换了,刀还能切几百件,纯纯浪费。晚换了,崩刀飞屑,工件直接报废,轻则几千重则几万打了水漂。
以前的固定流程更扯淡。定好走刀五千次必须换刀,不管你加工的是软铝还是硬铬,不管你用的是进口刀还是国产刀,到点就换,一半的刀都没榨干净价值。
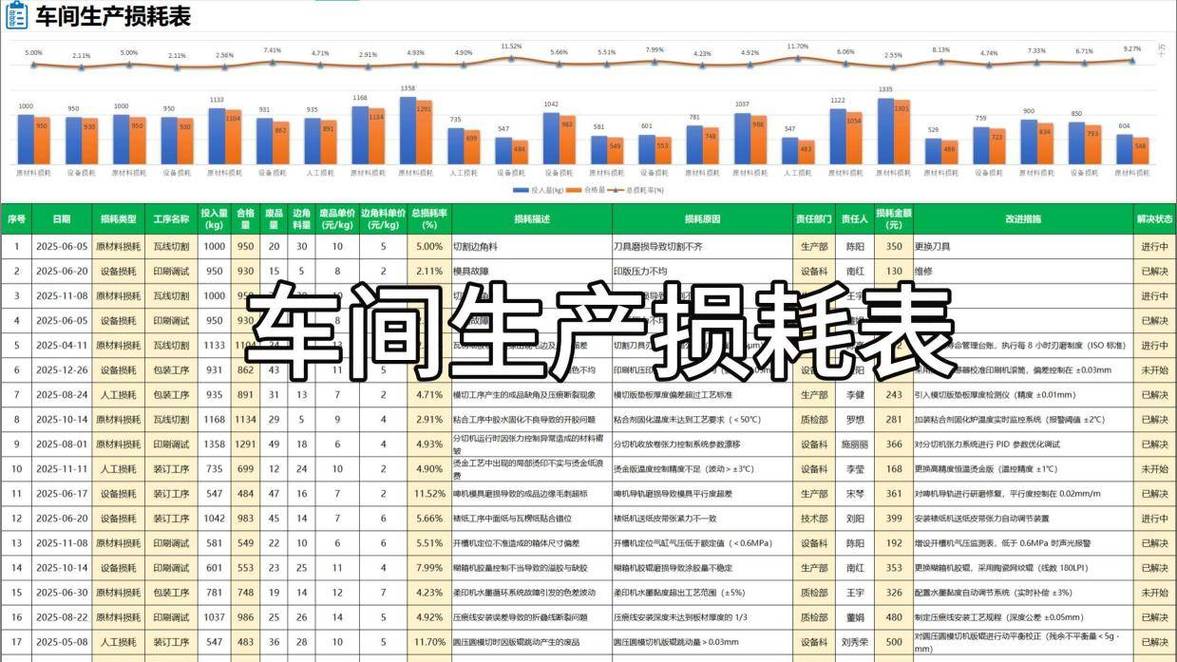 机械加工车间刀具损耗统计手工报表
问:不是有加装传感器测刀具磨损的方案吗?还要大数据分析干嘛?
答:传感器成本摆那啊!一条中等规模的生产线几十台机床,每把加工工位都装传感器,整套下来成本几十万,中小厂根本掏不起这个钱。就算你舍得装,传感器只能测当前的振动温度,没法结合你过去一两年不同工况下的磨损规律做预测,攒下来的数据堆在服务器里落灰,还是起不到实际作用。
适合中小机加厂的大数据分析落地路径
说实话,别听那些方案商吹什么全栈工业互联网,上来就要几百万砸进去,我们小厂子玩不起也没必要。
大数据分析落到刀具寿命预测这事上,核心就是挖你自己家已经有的数据。
大部分工厂其实都有记录,只是没人把这些碎数据串起来看:换刀时间、加工工件材质、切削走刀参数、刀具品牌材质、实际干了多少件换的,要么记在Excel里,要么写在工人的值班本上,扔在角落没人理。
你照着三步做就行:
✅ 先清数据:把半年到一年的记录整理好,去掉机床故障、工人记错的脏数据,只留正常生产的记录
✅ 再归参数:把相同材质刀具、相同工件的记录归到一起,算出不同切削参数下的平均寿命
✅ 最后出模型:哪怕用Excel做简单拟合,也能出来适合你自己工厂的寿命预测表
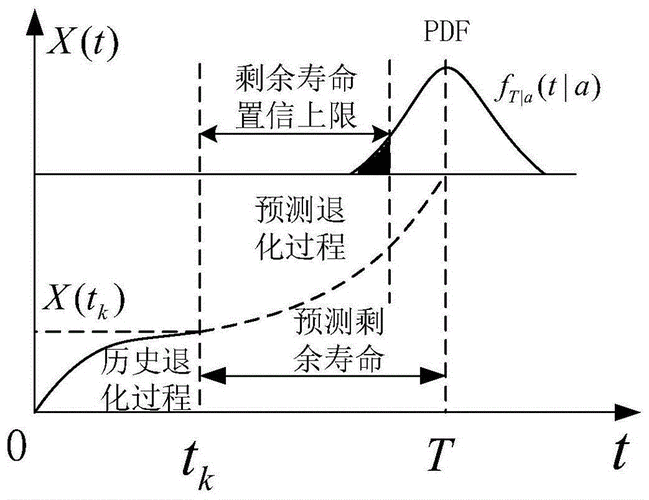 机械加工刀具寿命大数据分析预测曲线
💡 给大家提个醒,别上来就搞什么深度学习大模型,真没必要。通常,普通的回归分析就能把预测准确率做到八成以上,足够指导生产了,花那冤枉钱搞复杂模型干嘛?
问:我们厂连数字化系统都没有,全是手写记录,能做大数据分析吗?
答:太能了。我上个月刚对接的浙江一家做汽车底盘零配件的小厂,三十多台机床,所有换刀记录都写在车间门口的黑板本上,老板找了个实习生花了一周,把一年的记录全录进Excel,跑出来的预测模型,三个月下来刀具直接成本降了18%,还少废了五件成品,算下来省了快五万,成本就是实习生一周的工资,这买卖太划算了对不对?
❗ 很多人觉得大数据是大厂玩的东西,中小厂凑什么热闹,这话错得离谱。恰恰是中小厂,每一分利润都是抠出来的,省下来的成本就是纯利润,这点投入换回来的回报,比你拉十个订单都实在。
落地时必须避开的几个坑
 落地时必须避开的几个坑
我见过好几个厂,起步挺好,做着做着就歪了,白忙活一场。
第一个坑,贪多求全,什么数据都往模型里塞,连当天车间室温、换班工人名字都加上,结果一堆无用的干扰项,模型准确率反而降到不如老工人经验。其实你只要抓五个核心数据就行:刀具材质、工件材质、切削参数、实际使用寿命、冷却方式,这五个就足够撑起准确的预测,其他全是冗余。
第二个坑,唯模型论,模型说刀还能加工一百件,工人摸着振动不对,非要硬扛着不换,结果还是崩刀废件。模型是给你当参考的,是帮经验不足的新工人缩小误差的,不是替你拍板的,该停就得停。
第三个坑,做完就一劳永逸,再也不更新数据。你换了刀具供应商、换了工件材质、改了切削工艺,都得更数据更模型,半年调一次,才能一直准。
说实话,做这件事本质上就是把工厂里老工人攒了几十年的经验,变成能复制、能传给新人的标准。原来只有干了三十年的老车工能摸准换刀的点,现在新来的工人照着预测表走,也差不了多少,这不叫抢工人的饭碗,这叫把工人从反复试错的麻烦里解放出来,能腾出手干更值钱的活。
现在很多工厂喊着招工难,年轻人不愿意干机加工,你把这些靠经验猜的活标准化了,新人上手快了,招工难的问题不也缓解了一点?
大数据哪有那么玄乎,落到工业制造里,就是帮你解决实实在在的小问题,省实实在在的钱,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械加工刀具寿命预测:大数据分析帮工厂省下百万维保成本
文章链接:https://zystgy.cn/a/60213