2026-09-24 15:16:41 作者:网编
分类:文章
我跑过不下三十家做铝合金压铸件的工厂,十有八九都碰到过模具开裂的问题。
不是刚用了几千模就裂,就是撑不到十万模提前报废。一块好模具几十万打水漂,换谁不肉疼?
为什么热裂纹是压铸模具的头号杀手?
压铸生产的时候,模具型腔表面反复接触上千度的熔融铝水,转头又被高压喷出的脱模剂骤冷。几十秒一个循环,一天几千次,表面层反复热胀冷缩,内部产生交变的热应力。这不就是小时候玩的掰铁丝吗?反复来回折,总有断开的那天。
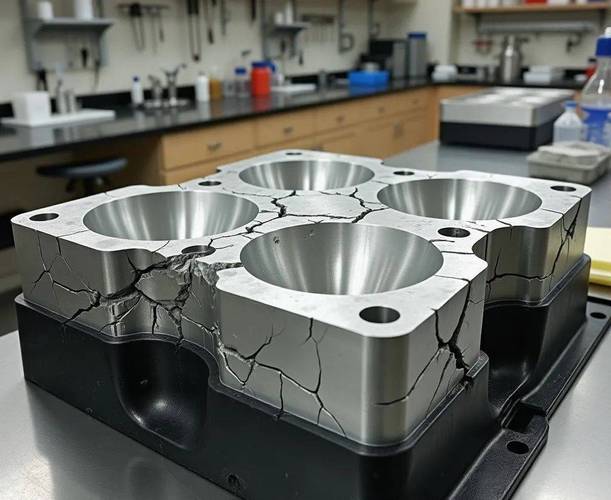 压铸模具型腔热裂纹实拍图
很多工厂一开始出问题,第一反应就是换更好的模具钢。换了进口H13,甚至换了更好的热作模具钢,结果还是用不了多久就裂。问题根本不出在材料上,出在你没摸到热裂纹的病根。
问:为什么我换了进口H13钢,压铸模具还是出热裂纹?
答:九成以上的情况,问题出在热处理和工艺细节,跟钢的成分没关系。H13钢要做真空淬火,至少三次回火,才能把淬火残余应力消干净。很多小热处理厂为了赶单省成本,回火次数减到一次,淬火温度也没控制对,模具内部应力没放干净,刚上机的时候看不出来,几千模之后应力全集中在型腔的尖角位置,直接裂给你看。还有,很多工人喷脱模剂习惯对着一个位置猛喷,局部冷却太猛,热应力差直接拉满,不裂才怪。
现场改了就见效的几个防裂细节
说实话,我见过太多模具,设计的时候就埋了裂的种子,做出来再改就难了。这几个细节,设计和上机的时候盯紧,寿命至少提两成。
✅ 转角一律做大R,别为了贴合产品做直角。很多设计图为了产品精度,转角直接画直角,应力直接在尖角集中,不开裂才怪。通常把R角比原来做大0.5到1毫米,应力能降三分之一以上,对产品尺寸影响几乎可以忽略。
✅ 冷却水路别贴着型腔走。很多人为了冷却快,水路离型腔不到10毫米,型腔表面冷热差太大,热应力直接上去。最少留15毫米以上的距离,进出水温度差控制在5度以内,别差个十来度还不管。
✅ 开机必须预热。别嫌麻烦,上来就浇铝水。冷模具碰到1000度的铝水,表面瞬间膨胀,内层还是冷的,直接拉出暗裂纹,第一模就埋下病根。
💡
问:新模上线前要不要做额外的去应力处理?
答:太有必要了。新模具加工完,型腔表面有机加工留下的残余应力,淬火之后也还有少量残余应力没清干净。上机前多花一天,做一次180到200度的低温去应力回火,花不了几百块钱,能把残余应力消掉八成。我亲眼见过一个厂做了这个步骤,模具平均寿命直接提了三成,这投入产出比,去哪找?
 压铸模具生产前预热温度实测记录表
不过话说回来,就算设计做得再好,总有漏的时候。我上个月在宁波一个厂,他们做汽车压铸件,要求高,模具做的全对,还是有一副模不到八万模就出了微裂纹。问题出在哪?锁模力调太高了。为了不让料飞边,锁模力比实际需要大了快三成,模具一直受额外的拉应力,热裂纹的扩展速度直接翻了一倍。后来把锁模力调到刚好不飞边的程度,剩下那几副模愣是多撑了三万多模。
已经出了微裂纹怎么救?别直接扔
 已经出了微裂纹怎么救?别直接扔
很多工厂一看到模具出了细纹,直接拉去报废,开新模。太浪费了。说实话,只要裂纹没穿透,深度不超过1毫米,完全能修,修完还能顶半副新模用。
别用普通氩弧焊修。普通氩弧焊温度太高,焊完周围又出来一大片新的残余应力,用不了几千模又从焊缝旁边裂开来,白花钱。现在都用激光熔覆修,热量小,堆焊层的硬度跟原模具钢一致,不会出现硬度不对粘铝的情况。修一个型腔的裂纹,几千块钱搞定,比开新模便宜十分之一都不到,修完抛光就能用,还能再跑几万模。
上个月东莞一个做电机壳的厂,一副模具十万块,八万模出了半毫米深的热裂纹,本来要报废,拿去激光修花了八千,结果又跑了六万多模才下线。这账,谁算谁清楚。
做压铸这行,拼到最后就是拼模具成本。一副模具多活几万模,单公斤压铸件的成本就能降好几个点,别小看热裂纹这点小事,偷偷吃掉你利润的,就是这种不起眼的小问题。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:压铸模具热裂纹:很多工厂都踩过的隐形杀手
文章链接:https://zystgy.cn/a/60190