2026-09-24 00:21:41 作者:网编
分类:文章
我前阵子去苏南一家生物原料药厂做技改对接,车间主任拉着我在冻干机房站了俩小时,一口一个“这祖宗要是掉链子,整批料全废”。你猜怎么着?那批货是给海外做的定制单抗中间体,一柜价值小两千万。容不得半点差池。对吧?
很多人提到工业设备,总先想到反应釜、离心机这些大块头,没人会把冻干机当核心。可实际上,在高附加值原料药、活性生物制品这块,工业冻干机就是卡脖子的那个关键环节。
别把工业冻干机和实验室冻干机混为一谈
很多入行没多久的机械工程师,甚至不少企业采购,都觉得工业冻干机不就是放大版的实验室冻干机?不就是冻东西干燥,能有多大差别?
差远了。
实验室冻干机一次处理几升几十升,就算温度不均匀,挑挑拣拣总能拿出合格样品。工业级的,一次就是几百升几千升,要解决的根本不是“能不能冻干”,是整箱物料的温度一致性、真空度均匀性,还有连续百批次生产的稳定性。
举个真实例子,去年有个客户图便宜买了一台小厂的设备,做多肽原料药,同批次搁板上下温差快2度,出来的晶型差了一个等级,活性不达标,三批货赔了小一百万,最后还是换了正规厂家的设备才解决。
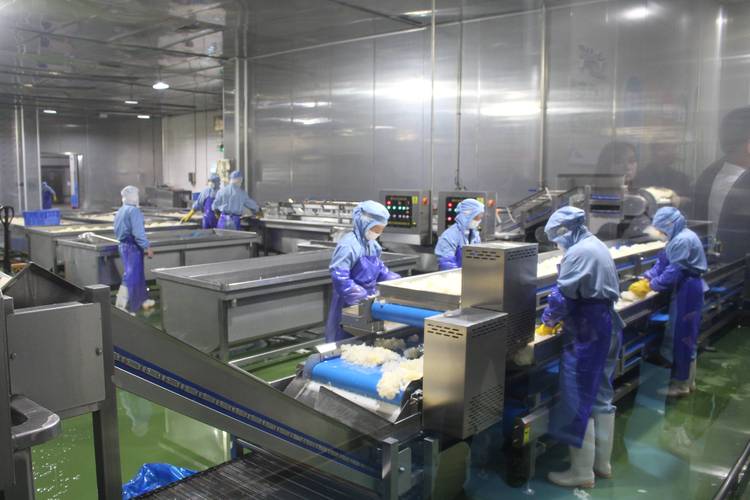 工厂车间内大型工业冻干机生产现场
问:工业冻干机和普通食品冻干机差别有多大?
答:完全不是一个设计逻辑。食品冻干追求的是成本低、产量大,对均匀度要求没那么苛刻,最多冻出来口感差一点,卖便宜点就行了。工业冻干尤其是制药、高端新材料用的,差0.5度都不行,还要符合对应的行业规范验证要求,从焊接缝隙的粗糙度到排污管路的设计,全是硬标准。价格差出十几倍太正常了。
工业冻干机选型最容易踩的三个坑
我干了快二十年机械制造对接,见太多企业在选型上踩坑,说几个最常见的,给大家提个醒。
第一,只看搁板总面积,不看搁板的控温均匀度。很多厂家宣传页上只会标控温范围,绝口不提最大温差,实际用起来整箱温差两三度,做低附加值产品还行,做高活性产品直接凉。
第二,忽略冷阱化霜排水的设计。冻干过程里大量水汽从物料升华出来,全凝在冷阱里,要是化霜排水不顺畅,每生产一两批就得停机除霜,一次停大半天,产能直接掉三分之一,还容易污染物料。
第三,不提前预留数据追溯和验证接口。现在做出口的药企、高端新材料企业,都要过各类官方认证,所有生产数据都得可存可查可追溯,你买的时候没留接口,后期改造几十万都打不住,还不一定能改到位。❗
问:国内工业冻干机能不能满足高端制药的生产要求?
答:早年确实不行,早个二十年,高端工业冻干机全是进口品牌垄断,一台千升级的设备上千万,还得等大半年甚至一年交货,把很多中小药企卡得难受。最近十年不一样了,国内头部厂商的技术追得特别快,现在做的搁板控温均匀度已经能稳定在±0.3度以内,完全符合最高等级的GMP要求,价格只有进口的一半,交货期还短一半多。现在不少做出口的药企都换国产设备用了,实际运行稳定性一点不输进口。💡
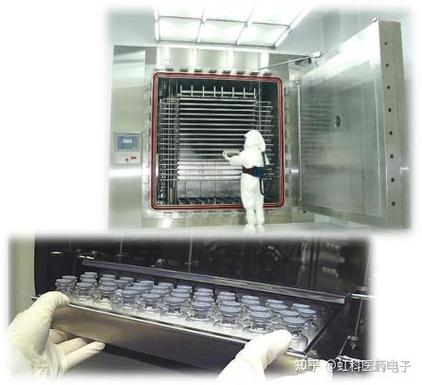 工业冻干机内部搁板温度校准检测场景
工业冻干机接下来的几个核心变化
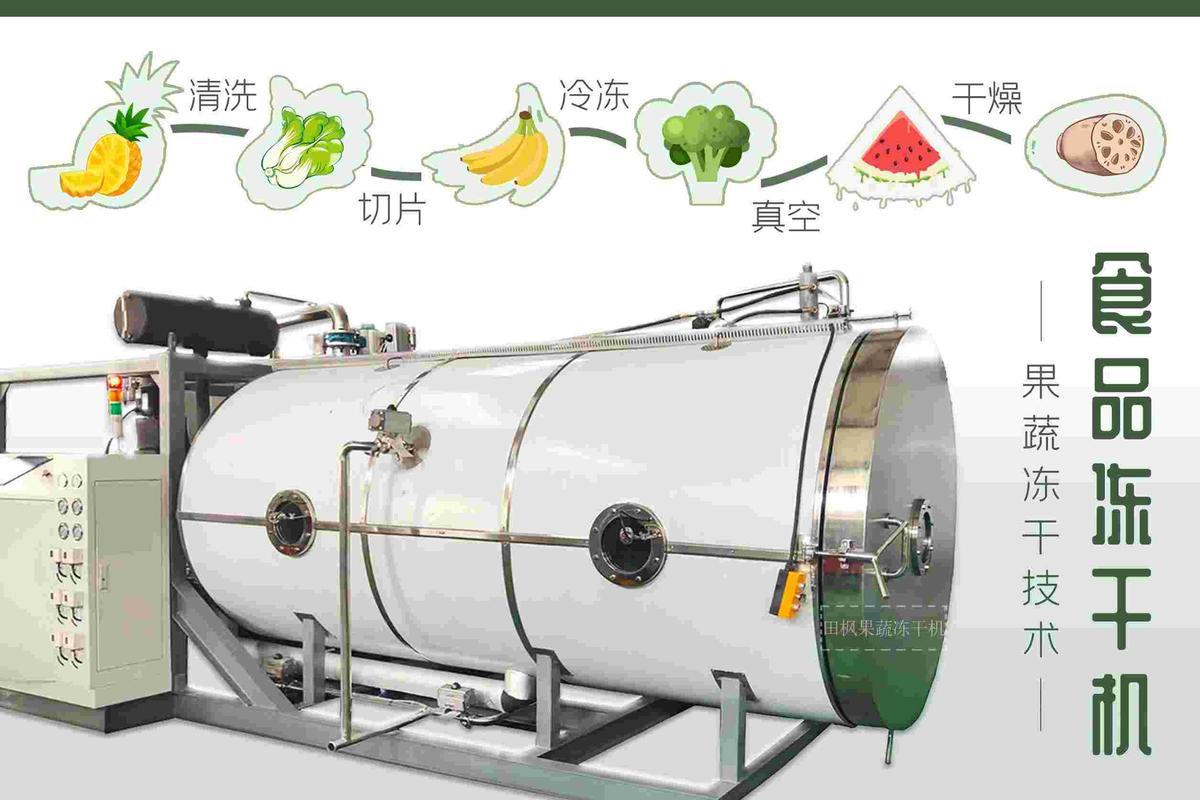 工业冻干机接下来的几个核心变化
现在生物制药、高端活性新材料的需求涨得特别快,工业冻干机也在跟着变,几个方向值得大家注意。
第一个方向是连续化生产。传统都是批次式,一批冻完开门出料,再进下一批,不仅慢,还容易开门引入污染。现在已经有成熟的连续式工业冻干线,能直接对接上游的自动灌装机,做完一批自动进下一段,不用反复开门,污染风险降了90%以上,产能还能翻一倍。不过话说回来,连续线只适合大规模量产的成熟品种,如果你做的是小批量多品种的定制产品,还是传统批次式的更灵活,千万别盲目追新,白花冤枉钱。
第二个方向是全链路自动化。现在新上的工业冻干机,从预冻、升华干燥、解析干燥到最后的出料,全流程无人操作,所有运行数据直接上传工厂的MES系统,不用人工抄记录,既省了人力,又避免了人为出错。说实话,现在制造业招人多难,能自动化的地方绝对别留人工岗位,长期算下来太划算。
第三个就是CIP/SIP成了标配。也就是原位清洗原位灭菌,放在十年前,这还是进口设备才有的加分项,现在不管是国内还是进口,做制药用的工业冻干机,没有这个设计根本卖不出去,新版GMP检查直接过不了,别想着买了后期再加,改起来太麻烦。
很多人聊工业制造,总盯着那些名气大的核心设备,这种藏在车间深处的冻干机,没人愿意多提。可实际上,越是高附加值的产品,越依赖这种细节拉满的设备。你把工业冻干机的稳定性做好,把精度控住,产品品质就赢了大半,比什么都管用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业冻干机:高活性原料药生产的隐形核心
文章链接:https://zystgy.cn/a/60130