2026-09-23 16:15:41 作者:网编
分类:文章
上次去苏南一家做工程机械结构件的工厂跑现场,刚进焊接车间就听见老班长蹲在地上骂脏话,手里的敲渣锤把焊缝敲得叮当响。
好好的一道受力焊缝,探伤过了,装配完了,放了半个月,居然从焊缝中心裂了一道两毫米宽的口子,贯穿了整个焊缝。最后查原因,所有人都没想到,就是空气里那点我们天天吸的氧气搞的鬼。
 机械零件锈蚀裂纹工业现场图
一半工业故障,都和氧气脱不开干系
很多人对氧气的印象,就是活着必须要吸的东西,哪能想到进了机械制造厂,它就是个防不胜防的破坏王。
氧气这东西,天生化学性子野,外层电子缺两个,见谁都要上去拽俩电子下来凑数,说白了就是走到哪都要搞氧化反应,把原来好好的材料结构拆碎。
我们最熟悉的就是生锈,一块钢板扔外面,风吹雨淋两年,能锈成渣。但机械制造里,氧化的破坏力远不止生锈。
焊接的时候,熔融的铁水温度上千,活性比常温高几十倍,只要混进去一丢丢氧气,立马就会生成四氧化三铁杂质,还会裹进去气孔,好好的焊缝强度直接掉三分之一。应力稍微大一点,不出半年肯定裂。老班长那次出事,就是焊接的时候保护气没跟上,坡口缝里留了空气,焊完肉眼看不见,时间长了氧化沿着晶界往里面钻,最后直接裂穿。
还有热处理,钢材要加热到几百度淬火提高硬度,要是炉子里没排空氧气,钢材表面的碳会直接和氧气反应跑掉,行话叫脱碳,脱碳之后的零件表面硬度达不到要求,装上去用不了三个月就磨穿,整台机器都要跟着报废。
哪怕是我们觉得不会生锈的铝,也躲不过氧气。铝合金焊接的时候,表面那层氧化膜熔点比铝高一千多度,焊的时候不清理干净,就会变成夹渣留在焊缝里,一拉就断。
说白了,只要你做机械制造,就得天天防着氧气偷偷搞破坏。
我们是怎么把氧气关进笼子的
防氧气的方法说出来其实都简单,核心就一个:别让氧气碰到你不想要它碰的东西。
最常用的就是隔离法。焊接的时候用保护气,氩弧焊那氩气,就是往焊缝上喷,把空气赶跑,不让氧气接触熔融的金属。现在的激光焊接切厚板,有的用氮气有的用氩气,核心都是挡氧气。不过话说回来,保护气这东西成本不低,小厂赶订单偷工减料,把保护气流量调小一半,出事是早晚的。
还有就是涂层法,给零件刷漆、镀锌、发蓝,都是在表面做一层隔绝层,把氧气和水挡在外面,不让它接触里面的钢铁。有意思的是,铝的防氧化反而要靠氧气,给铝做阳极氧化,故意让表面生成一层致密的氧化膜,这层膜稳定得很,把里面的铝包得严严实实,氧气再也钻不进去,相当于用氧气打氧气,挺有意思对吧。
最贵也最彻底的方法,就是直接抽走氧气。真空热处理就是这么干的,把整炉零件丢进去,抽成负压,一点氧气都不留,热处理出来的零件表面光亮,没有氧化皮,不用再打磨抛丸,省好多工序。
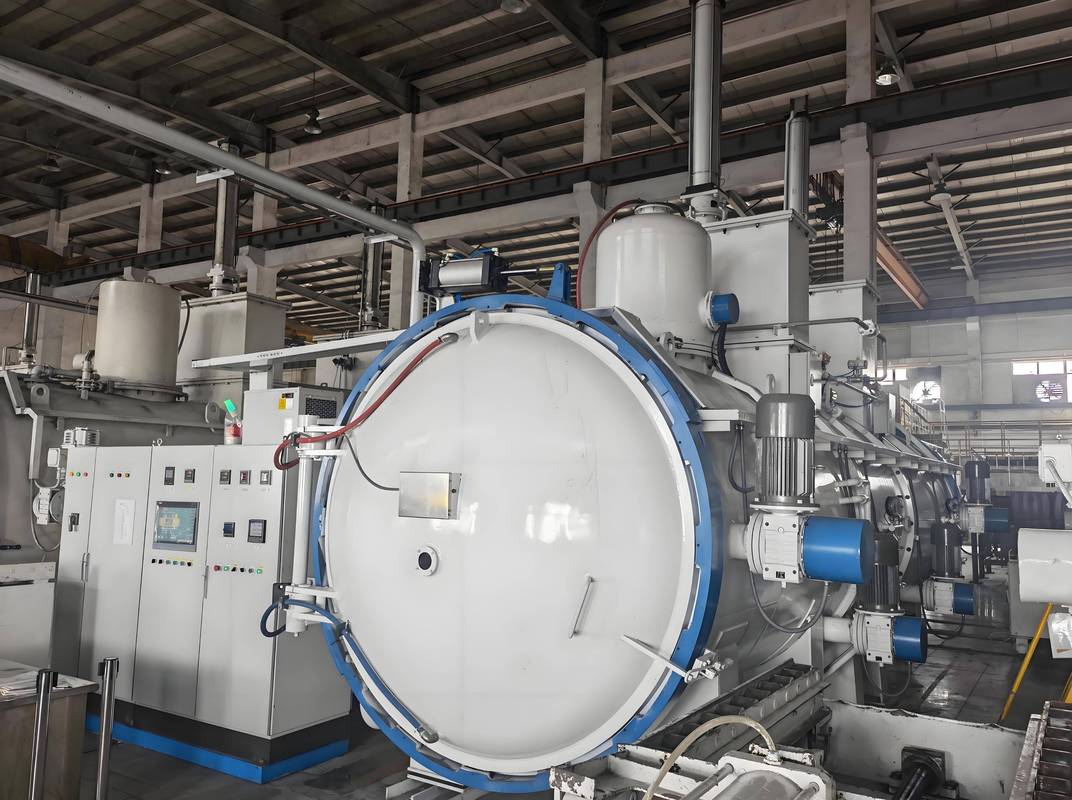 真空热处理炉工业生产现场图
不过真空炉那价格,比普通热处理炉贵两三倍,能耗还高,小厂一般接不到高端订单,根本舍不得用。很多时候就是普通炉热处理完,再把氧化皮磨掉,也能用,就是费点功夫。
其实机械制造还得靠氧气吃饭
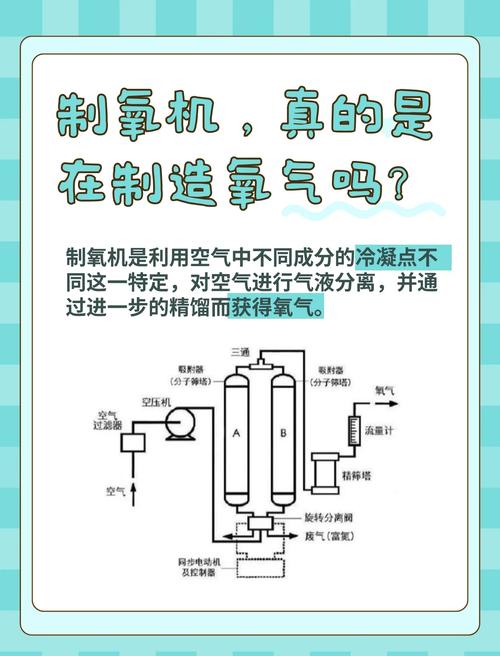 其实机械制造还得靠氧气吃饭
说了半天氧气的坏话,别以为它在工厂全是坏处。其实很多工艺离了氧气根本干不了。
最常见的就是火焰切割,工地或者加工厂里切厚钢板,最方便便宜的就是火焰切割,一瓶乙炔一瓶氧气,拖个小车就能走,不管你多厚的钢板,都能烧穿切断,成本比激光切割低好多,应急切割或者下料,全靠它。原理说出来也简单,就是乙炔和氧气反应,燃烧温度能到三千多度,直接把钢铁烧化,再吹掉熔渣就切好了,全靠氧气助燃,没氧气根本烧不起来。
还有钢铁冶炼,大家都听过转炉炼钢,就是往铁水里吹高压氧气,把铁水里多余的碳烧掉,碳含量降下来,铁才变成钢,不然硬得像块石头,根本没法加工。没有氧气,现在我们连合格的钢材都造不出来。
很多人有个误区,说氧化全是坏处,其实不对。很多刀具的涂层,就是用氧化工艺做的,氧化铝涂层硬度高,耐高温,能让刀具寿命翻好几倍,我们现在能切那么多硬材料,还得靠这层氧化膜。
说实话,我做了十几年机械,越来越觉得有意思,就说氧气这东西,我们天天吸,谁能想到进了工厂,它既是拆家的破坏王,又是少不了的工具人。用对了地方,它能帮你造出来无数好东西;没防住,它能偷偷给你搞出几十万的损失。
也就那样吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氧气在工厂:机械制造里看不见的隐形拆家工
文章链接:https://zystgy.cn/a/60102