为什么你家导热油老得比人还快
很多人第一反应肯定是买到假货了。说实话,大部分时候真不是油的质量问题,是你用的方法从根上就错了。
很多厂赶产能,开炉的时候不管不顾,冷油状态直接拉满温度,追求最快开工。这种猛升温的操作,对导热油的损伤是不可逆的。冷油突然遭遇几百摄氏度的炉管,热冲击直接扯断油的分子链,分解出大量低沸物,不出半年油的黏度就蹭蹭往上涨。
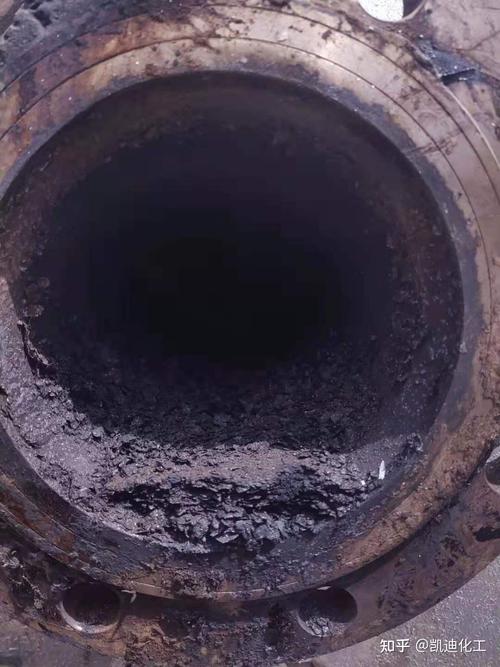
除了操作猛,最常见的问题就是体系进水进杂质。很多反应釜用久了密封老化,原料带水或者物料渗透进导热油系统,留下大隐患。
问:导热油里进了水,除了开机喷沸还有别的危害吗? 答:当然有,水在高温体系里会变成带压的水蒸气,不仅会让泵气蚀抖得跟筛子似的,更要命的是水会加速导热油的氧化水解,氧分子顺着水就钻进油分子结构里,不出一年,酸值直接超标,油就基本废了。
那些被忽略的氧化暗坑
所有人都知道导热油怕超高温,却很少有人知道,导热油最怕的其实是氧。
只要你的系统不是完全密闭的,氧就在天天祸祸你的油。比如大部分工厂用的开式系统,膨胀槽直接通大气,要是膨胀槽的温度还高于60摄氏度,氧溶解在导热油里的速度会翻好几倍,氧化反应快得超乎想象。
💡 我见过一家做热熔胶的工厂,膨胀槽常年80度敞口放着,不到两年酸值从0.05涨到1.8,残炭超过1.5%,整槽油直接报废,换油花了快四十万。氧化之后最麻烦的就是结焦,结焦沾在炉管壁上,隔热性比保温棉还好,炉管热量传不出去,你就得提高导热油的温度来满足生产,更高的温度又加速油的分解结焦,直接陷入恶性循环,用不了多久就得换油。
想让导热油多用三五年,只要做好这几件事
别觉得要多用几年就得花大价钱买进口高档导热油,大部分工况下,普通国标导热油只要用对了,用个八九年完全没问题,核心就是把几个小事做扎实。
首先,开停炉一定要慢。刚开机温度低于100摄氏度的时候,每小时升温别超过10摄氏度,100度以上也别超过每小时20度,慢一点不会耽误多少产能,却能给导热油多续好几年寿命。
然后就是定期排查密封,别让原料水漏进去,膨胀槽温度一定要控住,真做不到低于60度,就花几千块加个简单的氮封,换油的零头都够,能省大几十万。
问:我家导热油用了两三年了,怎么判断它还能不能接着用? 答:别靠看颜色黑不黑瞎猜,很多合格的导热油用几年也会发黑,只要指标合格就能继续用。通常要测三个核心指标:酸值,小于0.5mgKOH/g就没问题;运动黏度,变化不超过原厂指标的20%就ok;残炭,小于1%就不用换,别听那些卖油的瞎忽悠让你提前换。
❗ 说个绝大多数人都踩过的坑:千万别随便混加不同类型的导热油,矿物油混合成油,烷基苯混联苯醚,十有八九会析出沉淀,直接整槽油废掉。哪怕是同类型不同品牌的油,要混加之前一定要先做混溶试验,没问题再添。说实话,我见过把普通矿物导热油用到10年还指标合格的工厂,也见过刚用18个月就整槽报废的,差距真不是油的价格差出来的,就是有没有把这些不起眼的小事放在心上。
很多工厂把大半精力都花在维护反应釜、加热炉这些大设备上,觉得导热油不就是个传热的媒介,没必要花心思管,最后花了大几十万的冤枉钱,想想真不值。下次绕到车间后面,不妨摸一摸膨胀槽的温度,闻一闻有没有刺鼻的酸味,提前揪出问题,比啥都强。