上个月蹲热处理车间,帮着验一批新出的主轴。刚把磁悬液喷上去,我就瞅见台阶那里一道细细的黑线。旁边学徒凑过来喊,这不就是划痕吗?我给他一脚,这是淬火裂,再往深走个一毫米,这根几十万的轴就废了,装到风电塔上转两年断了,那就是大事。
钢铁身上的”小裂纹”,为什么偏要磁粉来找
很多人觉得探伤不就是拍片子吗?超声射线都有,为啥非要用磁粉?其实道理很简单。你要找钢铁表面那点头发丝细的裂纹,磁粉便宜,快,眼睛直接能看见,不用对着屏幕半天猜。
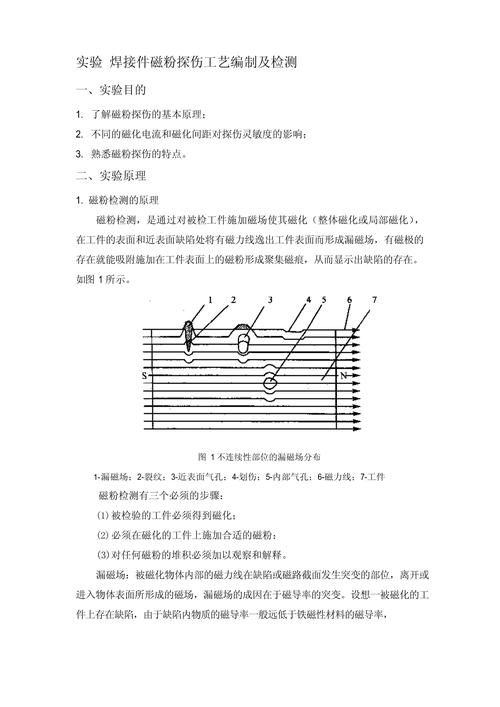
原理说穿了也不复杂。钢铁本身能被磁铁吸对吧?就是铁磁性材料,我们给工件通上电或者套个线圈,整个工件就磁化了。要是工件完完整整没有缺陷,磁力线就在内部乖乖走,啥毛病没有。要是表面或者离表面不远的地方有裂纹,磁力线走不过去啊,就会从裂纹那里漏出来,跑到工件外面。这时候你撒上带磁性的磁粉,磁粉就被漏出来的磁吸引,堆在裂纹两边,缺陷就清清楚楚现形了。
就这么点事,说破了谁都懂,但是干起来全是细节,半分懒都偷不得。
现场干磁粉探伤,坑比你想的多
我刚学徒那会,师傅就跟我说,磁粉探伤不是按按钮出结果的机器活,全靠手上的感觉。
比如磁化,你劲儿小了,漏不出来磁力,裂纹显示不出来,就是漏检。劲儿大了,到处都是磁泄露,乱七八糟一堆假显示,你把合格的当废的,就是错检。我刚上手那会,半个月错了三回,差点被师傅赶去打扫卫生。
还有工件表面预处理,你要是带着油污、氧化皮、焊渣就干活,磁粉根本吸不住,要么出一堆假缺陷,要么真裂纹藏在脏东西下面,你睁着眼也看不见。我开头说的那批主轴,一开始就是学徒图快没清干净氧化皮,出了好几个假显示,折腾了快三个小时才重新清完重测,那天加班到十点,热饭都没吃上。
哦对了,还有退磁,很多外行不知道,测完了得退磁啊!工件带着剩磁走,后面加工的时候,铁屑会粘在刀头上,磨出来的表面全是划痕,装到设备上,还会吸进去各种铁渣,慢慢磨坏配合面,久了就是大隐患。
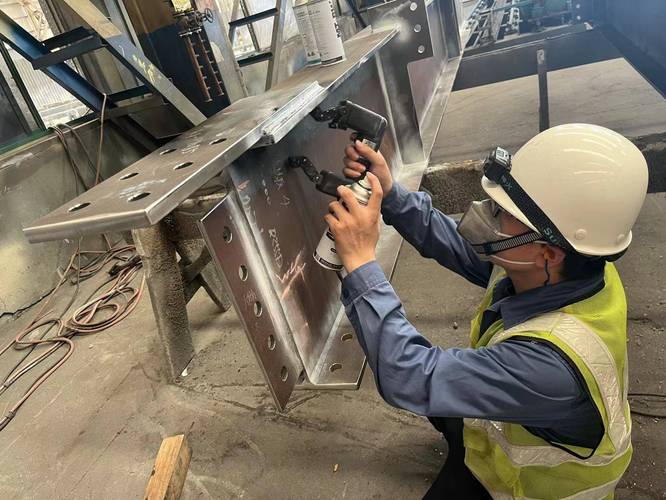
还有磁悬液的浓度,磁粉放多了,整个工件黑乎乎一片,啥都看不见,放少了,细裂纹吸不上足够的磁粉,头发丝大的裂纹根本显不出来。夏天在车间干这个更遭罪,得穿长袖工作服戴手套,磁悬液弄一身洗不掉,味道还大,半天干不了,贴身衣服潮乎乎的,痒得你想把皮扒了。
传得最多的几个误区,今天掰扯清楚
第一个,说磁粉探伤能探所有裂纹。不对。磁粉只能探表面和近表面的缺陷,太深的,埋在工件内部几十毫米的,磁力线漏不出来,根本探不到,找深缺陷还是得射线或者超声,别赶鸭子上架。
而且,只有铁磁性材料才能用磁粉探伤,铝、铜、奥氏体不锈钢这些不导磁的,你再怎么磁化也没用,别瞎浪费时间。
第二个,说磁粉探伤会损伤工件,残留磁力影响性能。只要你按工艺退磁,剩磁能降到要求以下,根本不会影响使用,我干了五年,还没碰见过因为磁粉探伤剩磁出问题的,真要是怕,多退一次就是了,费不了十分钟。
第三个,说荧光磁粉一定比普通黑磁粉好。其实不是那么回事。荧光磁粉要配紫外灯,能看见更小的微裂纹,没错,但是成本比普通黑磁粉高好几倍,不是所有活都需要。比如你测大主轴的表面淬火裂纹,普通黑磁粉足够用了,犯不上花那个冤枉钱。只有找那种微米级的疲劳微裂纹,才用得上荧光的。
说实话,现在很多工厂都上自动化探伤了,机器人喷磁粉拍照找缺陷,大部分简单活机器确实能干,但是碰到形状复杂的,拐角死角多的,还是得人上,机器识别经常出错,漏检误检都有。
说白了,磁粉探伤这活,核心就是找那点可能出大事的小缺陷,错不起。很多人觉得制造业的质检都是打酱油的,其实我们手里攥着的,是后面用户的安全,对吧?就是给钢铁摸脉的手艺,没那么玄乎,但是容不得半分马虎。