去年深秋在老铸造车间待了一周,现在一想起,鼻子里还能飘出那种味道——混着煤粉、潮气和金属焦味的型砂味,闷得慌,但闻久了有点踏实。那一周天天蹲在砂型工位看师傅干活,才明白原来我们说的工业基础,真的是一把沙子一把沙子堆出来的。
原来你天天见的东西,大多是沙子铸出来的
很多人第一次听砂型铸造,第一反应是“什么?用沙子做铸件?”
其实原理简单到离谱。
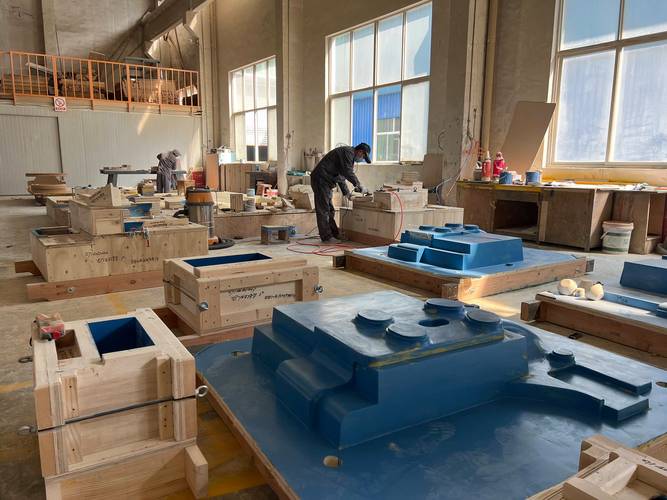
先做一个和你要的零件一模一样的模子,叫模型,把它埋到沙子里夯紧,再把模型抽出来,沙子里就留下了和零件形状一模一样的空腔,最后把熔化的金属浇进去,等金属凉了,把沙子敲碎,零件就出来了。
就这么简单。
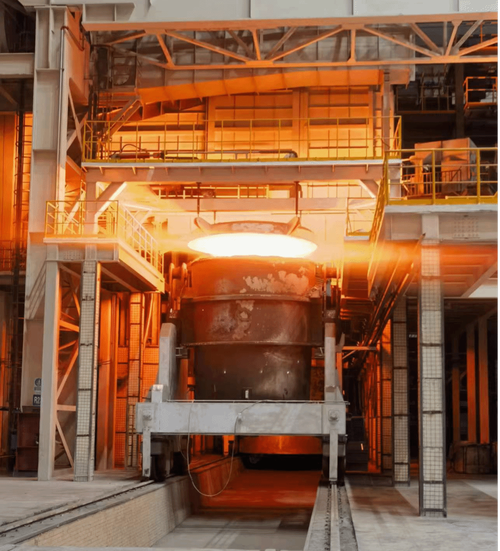
可就是这么简单的工艺,撑住了全球百分之八十以上的金属铸件产能。你开的汽车发动机缸体、工厂里摆的机床床身、甚至风电机组的大轮毂,全都是砂型浇出来的。
玩沙子的门槛,比你想的高多了
说实话,我刚学的时候也觉得,不就是堆沙子?能难到哪去?
直到第一天实习跟着师傅起模,我手抖劲大了,带出来半块沙壁,直接报废了整型,师傅拿着木模敲我手背,那一下疼得我半天缓不过来,才知道这里面的讲究能把人憋死。
首先,型砂不是随便挖的河沙。不是拿沙子拌点水就能用。要配石英砂,加粘土或者树脂当粘结剂,还要加煤粉、锯末这些乱七八糟的东西调性能。要够硬,浇金属的时候不会被冲垮,还要够透气,金属浇进去的时候,型腔内的热气得能排出来,不然铸件全是气孔,只能扔废品堆。
你说矛盾不?要强度还要透气,要硬度还要好脱模,全靠调砂的师傅手上的准头,湿度差一点,整锅砂都能用不了,对吧?
然后是起模,就是把木模从夯紧的沙子里抽出来那一步,真的是玄学。得轻轻敲,让模子和砂壁分开一点,劲大了沙碎,劲小了分不开,起歪了直接废。做芯更麻烦,零件有内腔的,得单独做砂芯放进去,位置偏一个毫米,浇出来的零件就废了。
很多人对砂型铸造的误解就是“糙”,说做出来的东西精度差,只能做粗笨的大件。其实不对,现在精度要求几丝的零件,也能靠砂型做出来,无非是后面多一道加工工序,综合成本比别的工艺低太多了。
老手艺从来没停下进化的脚步
不过话说回来,砂型铸造玩了几千年,从商周的青铜器就开始用了,到现在当然也变了样。
早几十年全是手工活,现在早就有自动化的造型线了,振实、起模全是机器干,工人只需要调参数就行。最近几年还出来了3D打印砂型砂芯,原来做复杂内腔的砂芯要分好几块拼,拼不好就错位,现在直接按模型打印,一体出来,精度高还快,小批量打样简直太香了。
还有个常见误解,说现在精密铸造、压铸这么发达,砂型早就该淘汰了。
真不是。几十吨上百吨的大件,你给我压铸一个看看?压铸模一套几百万,做个一两件产品,成本根本收不回来。砂型就不一样,不用开昂贵的钢模,做个木模或者塑料模就行,小批量生产的成本只有压铸的零头。
我前两年见过一个六米多长的机床床身,全靠砂型浇出来,浇完时效处理,精度能稳定保持十几年,别的工艺根本做不到这个尺寸这个成本。
现在很多人总追着看什么新科技新工艺,转头就忘了这些老手艺才是撑着制造业的底子。玩了几千年的沙子,现在还在给我们造飞机造汽车造电站,哪有那么容易被淘汰?
无非是换了点新玩法,继续干活而已。