2026-09-19 09:55:48 作者:网编
分类:文章
很多干机械加工的,入门最先碰的孔加工工具是钻头,最后看不上的就是铰刀。
我早年在国营厂跟师傅学徒的时候,就因为留错铰孔余量,废了一批出口的液压阀体,当月奖金扣得精光,连食堂的红烧肉都吃了半个月素。这个坑,我记到现在。
别把铰刀当配角,它的精度优势没人能替代
不少新手甚至干了好几年的师傅,都觉得铰刀就是钻头钻完,凑精度的”补刀工具”,有没有都行,镗刀就能代替。
真不是这么回事。
钻头钻出来的孔,刀痕深,公差大,一般也就Ra12.5的粗糙度,公差能稳在H10就已经是手熟的老师傅了。但但凡需要动配合的孔,比如销钉定位孔、滑动轴承安装孔、阀杆孔,要求基本都是H7甚至H6,粗糙度要到Ra1.6甚至Ra0.8,钻头根本打不出来,镗孔批量生产调一次机要半小时,效率根本跟不上。
铰刀天生就是干这个的。它结构上分切削锥和校准部分,切削锥负责切掉预留余量,校准部分负责修光孔壁,还能给铰刀导向,只要参数对,一次走刀就能出符合要求的孔,批量生产一致性拉满。
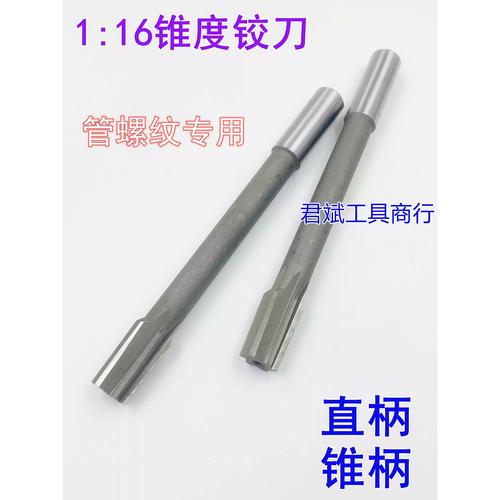 机械加工车间不同规格机用铰刀实物图
问:铰孔前到底留多少余量才不会出错?
答:这绝对是铰刀加工第一名的坑,我见过太多在这栽跟头的。余量留大了,铰刀切削负荷大,刃口崩得快,还会把孔挤大超差;余量留小了,前面钻孔留下的变质层和刀痕去不掉,粗糙度直接不合格。
常规情况下,高速钢铰刀加工碳素钢,留0.1~0.2mm的直径余量就够;加工铸铁可以留0.15~0.25mm;要是硬质合金铰刀,可以在这个基础上多加0.05mm。干淬火调质的硬材料,余量直接降到0.03~0.08mm,别贪多,真的。
💡 补充一句,要是预钻孔是镗出来的,余量可以再小个0.05mm,镗孔的余量本来就稳。
选铰刀的几个常见坑,踩一个废一批活
买铰刀不是看价格越贵越好,也不是参数越高端越好用,很多坑都是选的时候没注意。
第一个坑,把手用铰刀装机床上用。我亲眼见过一个学徒图省事,找不到机用铰刀,拿手用的上去就干,转起来没十秒,铰刀直接崩碎,碎片飞出来打到防护玻璃上,吓了一车间的人。手用铰刀的锥角小,刀杆强度也不够,本来就是手工进给的,根本扛不住机床的转速和切削力,千万不能乱换。
第二个坑,觉得刃数越多越好。刃数多,每个刃吃刀少,精度确实高,但刃多了容屑槽就浅,加工塑性材料比如铝、铜的时候,切屑排不出去堵在槽里,直接把孔壁拉花,废了。所以加工铝铜这类塑性材料,选4刃就够,加工铸铁这类脆性材料,可以选6~8刃,刚好。
第三个坑,只要直径对就行,不看公差。铰刀本身是有公差的,你要加工H7的孔,就得买对应H7公差的铰刀,买成H9的,干出来直接超差,找谁都没用。说实话,很多小加工厂采购图便宜,拿不对公差的货,最后坑的还是干活的师傅。
问:旧铰刀磨一磨还能用吗?怎么磨才对?
答:当然能,一把好铰刀大几百,能磨为什么不用?但磨的地方不对,磨完也用不了。
很多人磨铰刀,图方便磨校准部分的刃口,这直接就把铰刀的直径磨小了,干出来的孔肯定不合格。正确磨法是只磨前面的切削锥部分,磨的时候要保证所有刃的等高,原来的锥角不能改,磨完之后一定要用油石把刃口的毛刺背掉,不能有崩口。
要是铰刀的校准部分已经磨损,直径已经磨小超差了,那就算了,直接扔了吧,救不回来,再磨也出不了合格的孔。
 铰刀加工合格与不合格内孔表面粗糙度对比图
老工人压箱底的铰刀使用技巧
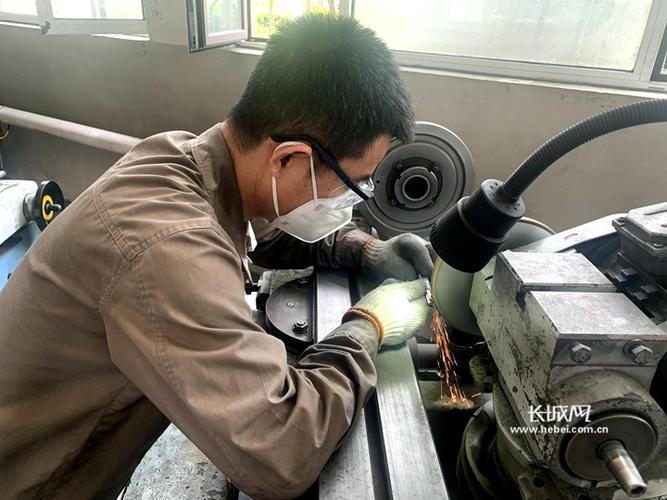 老工人压箱底的铰刀使用技巧
干了这么多年,总结几个用血的教训换来的经验,都是能直接用的:
✅ 机铰绝对不能反转退刀。反转退刀的时候,切屑会挤到刃口和孔壁中间,直接把孔壁拉出划痕,轻则粗糙度不合格,重则直接报废,还容易崩刃。这个是红线,记死了。
❗ 手铰的时候别硬拧。要是铰到一半转不动了,别硬扛着使劲,赶紧退出来清理容屑槽里的切屑,堵屑了硬拧,十有八九铰刀会断在孔里,掏断铰刀那活,我干过一次,蹲在机床边弄了四个小时,腰酸了三天,谁干谁知道。
💡 切削液一定要选对。加工钢材用乳化液或者硫化油,能降温还能润滑;加工铝件一定要用煤油,不然很容易积屑瘤拉花孔壁;加工铸铁可以干切,也可以用柴油冲屑,干切虽然省事,但粉尘大,对师傅身体不好,也伤铰刀,能浇就浇点。
还有个小技巧,铰高精度孔的时候,铰到位之后不要马上退刀,让铰刀在孔里空转个十几秒再退,孔的光洁度能提高一个等级,亲测有用。
现在数控加工普及了,很多人说镗刀、线切割都能做小孔,铰刀该淘汰了。说实话,批量加工里,铰刀的效率和精度稳定性,真的比镗刀好太多,成本还低,调好一次刀能加工几百上千个孔,精度不飘,这是镗刀比不了的。
不过话说回来,小批量单件生产,确实镗刀更灵活,各有各的用场。干机械这行,越是不起眼的小工具,越藏着真学问,把铰刀玩明白,孔加工就难不倒你了,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械加工干货:被低估的精加工工具铰刀,你真的用对了吗
文章链接:https://zystgy.cn/a/59798