2026-09-19 09:27:38 作者:网编
分类:文章
干机加工这十几年,见过太多厂子把百万机床配了几块钱一支的杂牌钻头。赔到哭的都有。
很多人觉得钻头不就是个打孔的消耗品?能打洞就行,选哪个不都一样?
这话真能害死人。大把的利润,就是从这小小的钻头缝里漏没了。
不同工况下的钻头,根本不是一回事
别看着都是钻头,从几块钱到几千块,差的不是一点半点。
基体材质就分三六九等:高速钢、硬质合金、聚晶金刚石,各干各的活,一点都乱不来。
你拿高速钢钻头打淬硬钢,打三个孔刃口就崩了。一支钻头省了几十块,废了一块几千块的工件,你说亏不亏?
打不锈钢不给钻头做分屑槽,切屑缠得刀杆上全是,扯都扯不掉,一不小心就把钻头掰断在孔里,掏都掏不出来。
加工铝板用普通钻头,粘刀粘得一塌糊涂,孔壁粗糙度直接超差,整批工件返工,耽误交货还要赔违约金。
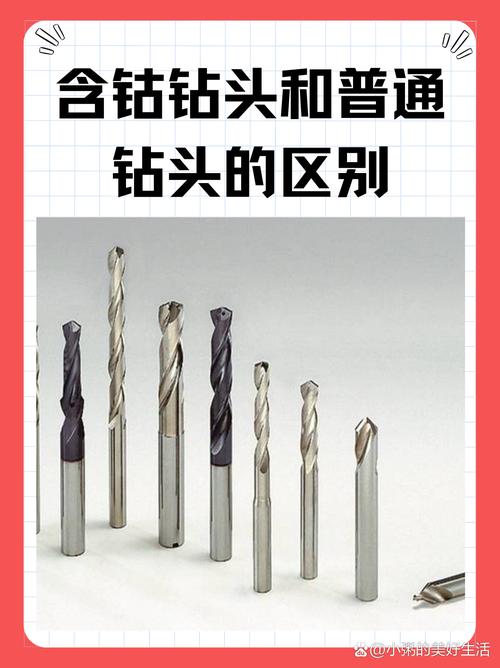 工业加工不同类型钻头对比展示图
问:加工普通碳钢,选高速钢钻头还是硬质合金钻头?
答:如果是批量加工,哪怕是普通碳钢,我都推荐全磨制硬质合金钻头。初期采购单支价格比高速钢贵3-4倍,但一支硬质合金钻头的寿命是高速钢的20倍以上,而且不用频繁换刀调机,算下来每孔的加工成本能降60%还多。只有那种一年打不了几个孔的小作坊维修活,选便宜高速钢才划算。
钻头涂层:别忽略这层微米级的保护膜
很多采购选钻头,只看基体多少钱,根本不关心涂层。这是实打实的误区。
好的涂层,就是钻头刃口的防弹衣,能直接把寿命翻两到三倍。
现在市面上常见的涂层,各有各的用法:
TiN氮化钛涂层,就是大家常见的金黄色,硬度不高但润滑性好,适合低速普通钢加工,防粘刀效果不错,价格也便宜。
TiAlN铝化钛涂层,灰色外观,耐高温能到1000℃以上,高速加工、干切都扛得住,现在加工中心批量加工用得最多就是这款。
金刚石涂层,专门对付石墨、碳纤维复合材料、玻璃纤维这些磨蚀性极强的材料,普通硬质合金钻头打不到一百个孔就磨废了,金刚石涂层钻头能打几千个,差距就是这么大。
说实话,我之前踩过坑。一批小厂产的便宜涂层钻头,镀的涂层厚薄不均,用了不到半小时,整块涂层从刃口掉下来,直接废了三个精加工好的工件,亏了小一万,比我省下来的钻头钱多了十倍都不止。
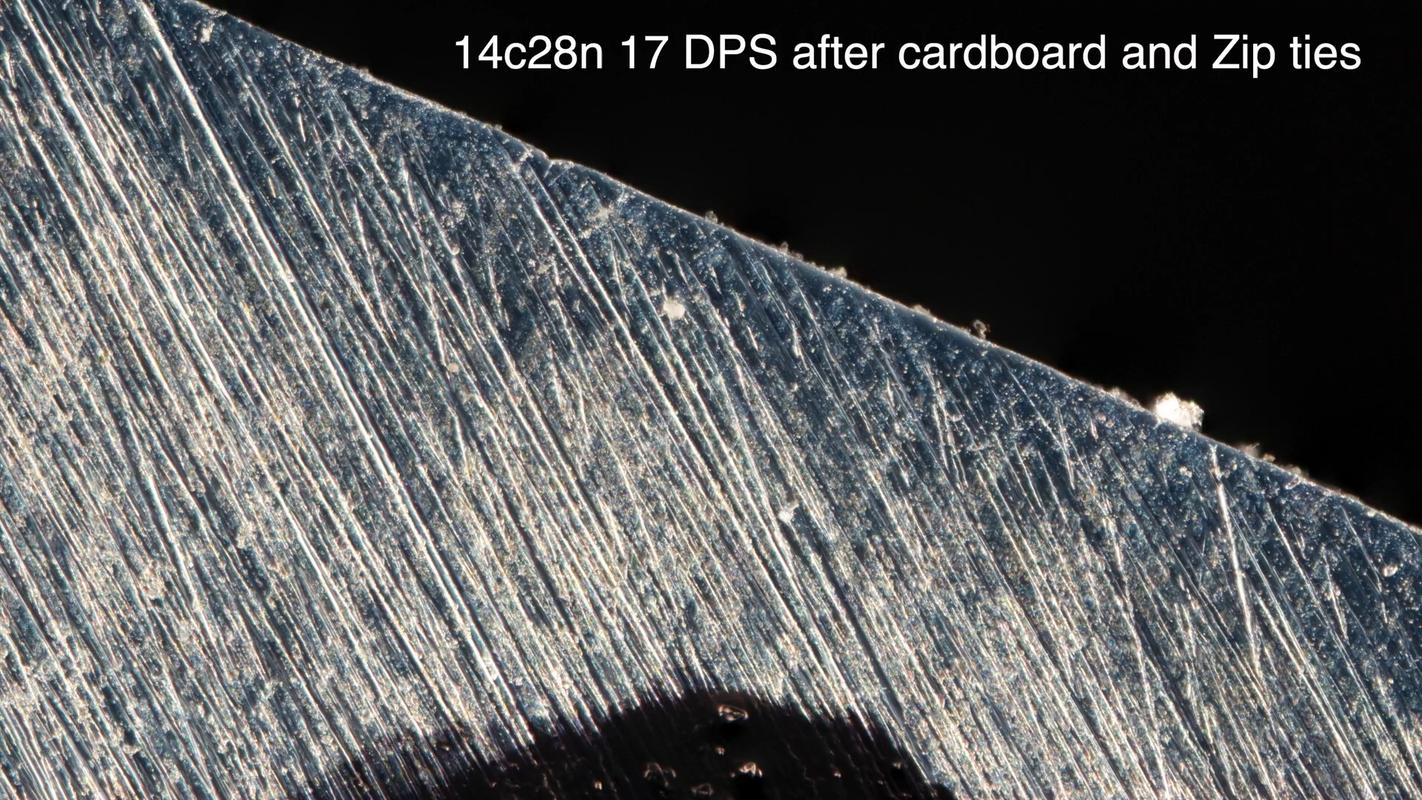 不同涂层钻头刃口显微镜放大对比图
问:无涂层钻头真的完全不能用吗?
答:当然不是。加工软质木材、普通塑料,或者一些对金属涂层有污染要求的食品医疗零件,无涂层的高速钢钻头完全够用,没必要多花钱买涂层款。但但凡涉及到金属批量加工,一定要选对应工况的涂层钻头,省那几十一百块,真不够出一次废品的赔偿。
💡 提个醒:很多厂子喜欢自己磨废钻头重复用,磨对了确实能省点钱,但如果是精度要求IT10以上的孔,磨出来的钻头几何精度根本达不到,公差崩得一塌糊涂,不如直接换新品,省得返工赔本。
选钻头的几个实用避坑要点
 选钻头的几个实用避坑要点
✅ 不要只看单支采购价,一定要算单位孔加工成本。很多人采购只对比哪支钻头便宜,不算总寿命、换刀时间和废品率,算下来反而是越便宜的钻头,用起来越贵。
❗ 别盲目迷信进口品牌,现在国内一线工具厂生产的硬质合金钻头,精度和寿命已经完全能满足绝大多数工业加工需求,价格只有进口同类产品的一半甚至三分之一,批量加工用国产,一年能省出不少利润。
💡 非标尺寸、特殊工艺要求一定要订做非标钻头,别拿标准钻头凑活用。比如要加工阶梯孔、盲孔、沉孔,非要拿两个标准钻头一次一次扩,不仅公差稳不住,效率还能低一半,得不偿失。
不过话说回来,也不是说越贵的钻头越好。你就是打个家具的木工孔,非要买几百块一支的金刚石钻头,那就是纯纯的浪费,对吧?适合你自己加工工况、精度要求和预算的,才是最划算的。
我去年接触过一个做汽车铝合金缸体的客户,之前十年一直用某欧洲进口品牌钻头,后来试了国内某工具厂定制的AlCrN涂层钻头,寿命比原来进口的还长15%,价格便宜一半还多,一年下来光钻头采购成本就省了二十七万,这都是实打实落袋的利润。
干机加工,赚的就是牙缝里抠出来的钱,一个钻头差几毛几块,乘以一年几万几十万孔,就是几万几十万的利润差。别小看这小小的钻头,真能决定你一个整单赚不赚钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业钻孔加工:选对钻头才是降本增效的核心
文章链接:https://zystgy.cn/a/59797