为什么绕组维修翻船率这么高?
很多新手觉得绕组维修不就是拆旧线绕新线,塞进槽里接好线完事?错了。全是隐形坑,稍不注意就翻船。
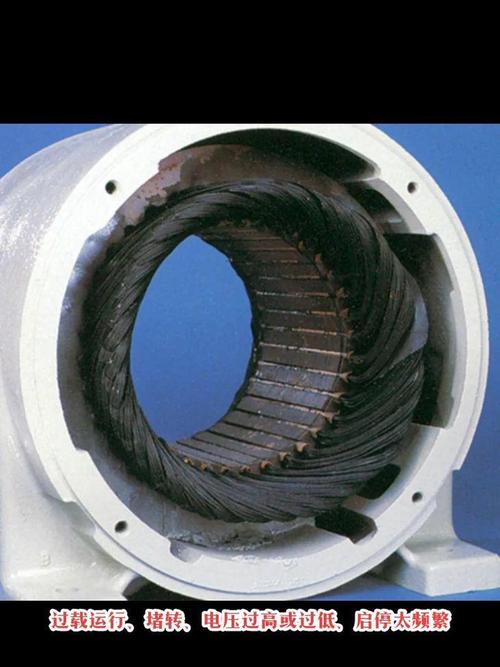
第一个坑就是旧绕组拆除的时候损伤定子铁芯。很多小作坊为了省事,直接拿乙炔烧旧绕组,线一抽就出来,快是真快。可你知道吗?火烧会把铁芯片之间的绝缘氧化层烧穿,整段铁芯变成一个导电整体,运行的时候涡流损耗蹭蹭往上涨,新绕组修完温升直接比原来高十几度,能不烧吗?
第二个坑就是线径选错,差0.1mm都能出问题。线细了载流量不够,线粗了槽满率太高散热不出去,全是问题。
问:旧线腐蚀太严重,测不准线径怎么办?
答:找同型号同功率的完好电机拆开比对,或者按额定电流估算线径,一般低压异步电机每平方毫米铜线走4-5A电流,宁可粗一点别细。粗了只是难嵌线,多花点功夫就能搞定,细了运行肯定温升超标,用不了多久。
问:原电机绕组是铝线,能不能直接换成铜线?
答:当然可以换,但是不能直接用原线径塞。铜线电阻率比铝线低差不多三分之一,原来铝线用1.5mm直径的话,换成1.35mm的铜线载流量就够了。硬塞同线径的铜线,槽满率太高挤得没有空隙,散热出问题,一样会烧。
嵌线和浸漆:决定绕组维修寿命的核心步骤
拆完旧线,选对铜线,接下来这两步,才是真的见功夫。
嵌线的时候最忌讳硬撬。很多新手急着赶工,导线进不去就拿螺丝刀硬撬,把导线的绝缘皮撬破都没发现。当时用万用表量电阻,通的,绝缘也测不出来问题,一装机运行,震动发热,用不了几天就短路接地。我刚出师那会就干过这事,修完一台110KW的电机,客户拉回去转了三天,夜班突然炸了,我连夜过去拆,一查就是一根线绝缘撬破,磨到铁芯接地,亏得我给人免费重绕,那半个月白干。
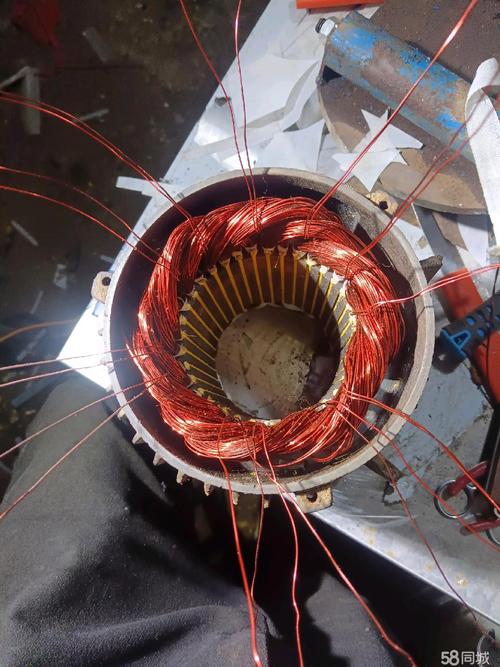
嵌线完了就是浸漆,这步被偷工减料得最多。说实话,我见过太多小维修厂,浸漆这步直接省了,绕完线直接装壳交货,或者随便刷一遍漆就完事。这样修出来的绕组,能撑一年都算运气好。
💡合格的浸漆流程得是这样:- 预烘定子铁芯,把里面的潮气全部烘出来,温度控制在110℃-120℃,烘4-6小时
- 降温到60℃-70℃再浸漆,一直浸到没有气泡从绕组里冒出来,再捞出来滴干余漆
- 分两次烘干,第一次低温烘8小时,第二次高温烘12小时,完全干透才能装
绝对别省浸漆的钱和时间,没有合格浸漆的绕组,抗潮、抗震动、防粉尘的能力差一倍都不止,放在潮湿或者粉尘多的车间,半年就出问题,最后砸的是自己的招牌。
修完验收,别跳过这三项必做检测
绕组绕完浸完漆,别着急装壳交货,必须做三项检测,有一项不合格都得返工。
第一是三相直流电阻检测,三相电阻值的偏差不能超过2%,偏差太大要么是接线错了,要么是接头焊接虚了,运行起来很快就会缺相烧毁。
第二是对地绝缘电阻检测,低压电机用500V摇表测量,新修的绕组绝缘电阻必须在5MΩ以上,最低不能低于0.5MΩ,不够就是浸漆没干透,或者哪里绝缘有破损,必须返工。
第三是空载温升试验,接电让电机空载跑半小时,停机立刻测绕组温度,比环境温度高20℃-30℃是正常范围,如果高出40℃以上,肯定哪里不对,要么线径错了,要么接线错了,别抱着侥幸心理交货。
不过话说回来,不是所有损坏的绕组都值得修。如果定子铁芯已经被烧得变色变形,绝缘层完全失效,或者电机本身已经老旧,轴承端盖磨损得没法修复,算下来绕组维修的费用已经够买半台新电机了,那真不如劝客户换全新的,省得修完用不了多久又出问题,落得一身埋怨。
❗给同行提个醒:如果修的是矿山、港口、钢厂这种24小时高负荷运行场合的电机,绕组一定要用H级耐高温的绝缘线,别图便宜用F级的,整台电机下来差不了几百块钱,可要是出故障停机,客户一天的损失都不止几十万,砸了口碑真得不尝失。绕组维修这活,说难不难,说容易也不容易。没有什么花里胡哨的高科技,全靠一步步细心,每个步骤多留点心,修出来的电机用个十年八年都没问题,偷一次懒,可能坏了积累十几年的名声。