凌晨三点,车间里那台台车炉的炉门刚被吊起来一条缝,热浪就糊在脸上。隔着面罩也白搭,睫毛是烫的。
我站在旁边看红外测温枪的读数,再瞄一眼炉膛里那点橘红。颜色深浅对应温度,老工人不用仪器,一眼看个八九不离十。这就是工业电炉的日常。它不像机床那样有旋转、有切削,看着闷,其实炉膛里一刻都没消停。
先把电变成热,路子不止一条
按发热原理分,现场见得最多的就三类:电阻、感应、电弧。
电阻炉最好理解。电流硬穿过一根材料,材料自己发热,就是焦耳热。发热体选什么,取决于你要的温度和炉内气氛。镍铬合金丝便宜、皮实,一千度上下够用;硅碳棒能再往上顶一截;二硅化钼更耐高温,但脆,搬运时磕一下就可能断;石墨发热体在真空或保护气氛里最能扛,可一旦进空气,几百度的氧化就能把它啃掉一层。具体数字各牌号差别不小,看厂家曲线,别记我随口说的数。
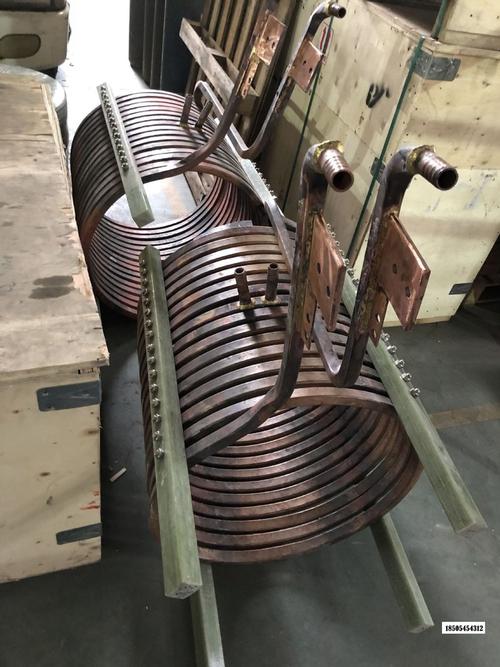
感应炉的路子完全不一样。铜管绕成的线圈通中频交流电,交变磁场穿过炉料,在金属内部激出涡流,热从料里面生出来。外面那圈铜管自己反倒是要通水冷却的。好处很直接:化得快,而且金属液会被电磁力推着自己搅,成分容易匀。坏处也直接——炉衬被高温金属液反复冲刷,渣线那一圈最容易先穿孔。还有功率因数和谐波,得靠电容柜和滤波去补,这些都是要花钱维护的。
电弧炉靠石墨电极和炉料之间拉起的电弧,弧光那点温度高得离谱。炼钢、冶炼某些难熔料会用它。代价是噪声大、电极消耗快,那根黑黢黢的电极其实是很实在的成本。
炉衬才是那个闷声烧钱的家伙
一只炉子最贵的零部件,往往不是那几根电阻丝。
是炉衬。耐火砖、浇注料、陶瓷纤维毯、石墨毡、金属隔热屏,一层套一层。温度越高,热量往外跑的方式里辐射占的比重就越大,所以高温炉里塞的是各种反射、阻挡辐射的屏。挡得好不好,直接决定外壳烫不烫手,也直接决定电费单上那个数字。
现场最常见的死法是热震。炉子刚停,有人急着开炉门抢下一批活。砖面一冷一热,裂了。裂了以后气氛顺着缝往外跑,热量也跟着跑,局部就过热,然后就是——停炉,拆衬,重砌。砌一次,三五天工期没影了。
所以老师傅会念叨:升温曲线不是给你看的,是给砖看的。有的炉子前段升得慢,那是水汽和结合剂里的东西要慢慢跑掉,跑急了就鼓包、就剥落。你图省事抢那两个钟头,后面可能赔进去一个星期。
控温这件事,热电偶没那么诚实
说个很常见的误会。有人以为炉温表显示多少,工件就是多少。不是。
热电偶测的只是它自己那个点。它插在哪,意义完全不同。插在侧壁靠近发热体的位置,读数比工件高一大截;插在料筐边上,才算接近有效温度。想把温度测得靠谱,有时干脆把细热电偶贴到被处理的工件上,但布线麻烦,出炉还得拆。
还有个更阴的坑:补偿导线接反。它不会报警,就是让读数慢慢漂个十几度。你等到发现的时候,一整批料已经废了。这种故障特别磨人,因为表在动、灯在亮、一切看起来都在正常工作。
控制回路一般长这样:热电偶进温控仪,PID算完输出给可控硅调功器或者固态继电器。这里插一句,超温保护必须单独做一路硬回路,别跟 PID 共用。PID 是干活的,超温保护是保命的。

几个老被搞混的事

功率越大越快?不一定。装炉量、料形、传热方式都在拖后腿。一堆碎屑和一块实心大料,吸热速度差得远。功率硬配大了,发热体表面负荷跟着上去,寿命就掉下来。
真空炉就是没有气氛?真空也是一种气氛,而且是低气压环境。有些材料在这种环境下会挥发、会脱气,含锌含镉的料尤其要当心,它会污染炉膛和真空泵。这问题得提前问,别等炉子脏了才想起来。
感应炉省电?它把热生在料里,热效率确实好看,但中频电源自身的损耗、水冷系统、电容柜、炉衬寿命,全都得摊进成本。只盯吨耗电,往往半年后才发现钱花在别的地方了。
往后看一点点
现在有两条明显的路子。一条是让炉子更会算——用炉膛的传热模型反推升温曲线,替代那本被翻烂的手写经验本,小批量多品种的车间挺吃这一套。另一条是往省电和长寿上使劲,隔热材料、发热体涂层、电源拓扑,都有人在啃。
至于微波、等离子这类新加热方式,在个别材料上确实冒过头,但要大面积替代电阻、感应、电弧这三条老路子,还早。炉衬、气氛、传热这几件事没变,玩法就变不出花来。
反正我每次站到炉门口,还是会被那股热浪顶得往后退半步。工艺再数字化,炉膛里那点事,还是得有人贴着炉门看着。