凌晨三点四十。车间里就剩一台炉子还在叫。
那声音不好描述——像一群蜜蜂关在铁桶里,嗡嗡嗡,高频,贴着后脑勺走。五吨的中频炉,坩埚里是灰口铁水,一千四百多度。炉台前的师傅戴着面罩,隔着墨镜看:铁水表面盖着一层薄薄的橘子皮,偶尔鼓个泡。
他不动。他在等。
铁水不是烧出来的,是被电磁搅出来的
不少人把熔炼炉想成一个大号电炉子。通电、发热,跟电饭锅一个逻辑。
不是。
中频感应炉的坩埚外面绕了一圈铜管,铜管里走中频交流电,频率大概几百到几千赫兹。电流一变,坩埚里的金属内部就感生出涡流,金属自己发热。热量是从里往外走的。所以你会看到很怪的一幕:铁水已经白亮了,炉壳还是温的,手贴上去不烫。
再往深一层,这个涡流还顺手干了另一件事——搅拌。金属液被电磁力推着转,一圈一圈,成分自己就往均匀里走。这也是感应炉比焦炭冲天炉好使的地方之一。冲天炉靠焦炭烧,温度上得去,成分波动也大,你去问问老铸造厂的人,他们心里有数。
加料有讲究。大块料垫底,薄片子后扔。图省事一股脑倒进去?棚料了。上面结拱,下面空着,功率顶不上去,时间白搭。老工人会拿根铁棍戳一戳。就戳一下,听声。
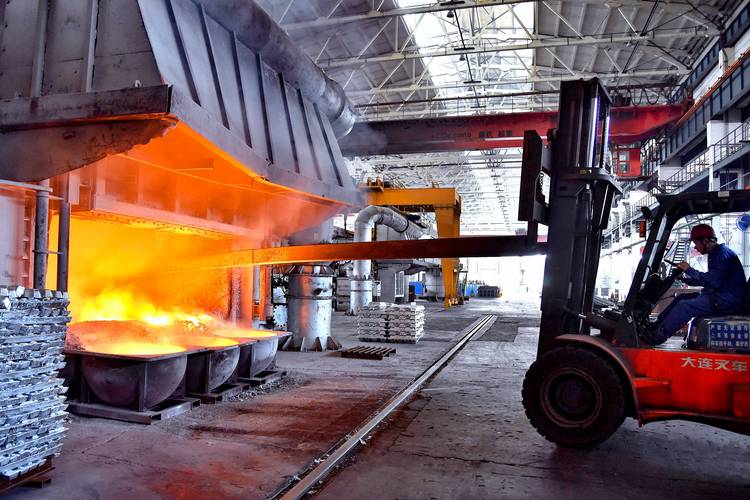
炉衬这东西,不太讲情面
炉衬是熔炼炉的命门。
石英砂、镁砂、刚玉料,打结、烧结,一层一层往外捣。打得好,几百炉没问题;打得马虎,几十炉就开裂。裂了会怎样——铁水渗进去,一路钻到感应圈,铜管烧穿,冷却水撞上一千多度的金属液。
那种场面我不细说了。经历过一次,一辈子忘不掉。炉台前那块地面为什么永远是黑的,多少跟这有关系。
烧结曲线很要命。慢火升温,把水分赶干净,再往上顶。有人赶产量,直接大功率冲上去,省下两个小时,赔掉一副炉衬。搞不好还得搭上别的。
所以打炉衬那天,车间气氛是不一样。谁也不吆喝,谁也不开玩笑。砂子要筛,颗粒配比要对,捣固机一下一下往下砸,声音闷闷的,像心跳。

温度、成分、气体,三件事

测温枪打一下,或者插热电偶。一千四百五,行。差十度呢?看牌号。球铁和灰铁不一样,薄壁件和厚大件也不一样。有人拿同一份工艺卡去浇两种件,回来骂炉子不准——其实是他自己偷懒。
成分靠光谱。取样,浇个小圆饼,磨平,打。碳硅锰磷硫,几分钟出结果。不合格就调:加废钢降碳,加生铁增碳,硅铁锰铁按秤走。这时候你会发现,所谓“配成分”,本质是在有限的时间里跟烧损率赛跑。元素往炉里一扔,先烧掉一部分再说。
还有些东西,仪器测不出来。比如含气量。铁水吸了氢,铸件上就是针孔,密密麻麻,加工面一露出来,废了。老师傅看铁水表面的“眼神”——平静的、微微冒火星的、发亮还是发暗——判断该不该脱氧,该不该静置几分钟。
听着挺玄。其实就是经验。
它离你远吗
不远。
你家的水龙头,铜的、锌合金的,都得先过一遍熔炼炉。汽车轮毂,铝合金,低压铸造,前面也要熔。手机中框、高铁刹车盘、风电轮毂、消防栓、井盖……从炉子里倒出来那一刻,整个链条才算启动。
炉子一停,后面几十道工序全停。造型线空转,砂处理空转,清理车间干等人。
所以车间里那句话是真的:炉子出问题,全厂等活。
现在有些厂子上真空熔炼、上惰性气体保护、上自动扒渣机器人,做得确实漂亮。可你走到炉台前面站一会儿,会发现变的东西不多。还是那个温度,还是那股味道,还是那个人隔着面罩看铁水。
四点二十,师傅终于动了。他抄起扒渣勺,一下,两下,把浮在面上的渣子刮到一边。渣壳发暗,边缘卷起来,像烧焦的纸。
该出汤了。