炉门一开,热浪打脸——工业炉窑到底难在哪儿
2026-11-15 02:37:53 作者:网编
分类:文章
炉门一开,热浪打脸
那天去车间,我站在一台台车式加热炉前面。操作工按下按钮,炉门缓缓升起。说实话,我下意识往后退了半步——一股热浪直接糊在脸上,眉毛都感觉要卷了。
里面是通红的钢坯,一千一百多度。你根本看不清细节,只能看到一团橘黄色的光。炉膛里安静得很,没有电影里那种轰轰烈烈的火焰翻腾,就是一种闷闷的、沉稳的热。这玩意儿跟咱们家里烧菜那个火,完全是两回事。
工业炉窑,说白了就是这么一个能把东西加热到很高温度的大壳子。大到什么程度?大的能装进去好几十吨的钢锭,小的也有几米长。它服务的对象不是一顿饭,而是钢铁、水泥、玻璃、陶瓷这些重工业的“主食”。没有它,钢厂出来的就是一堆硬邦邦、没法轧制的铁疙瘩。
不过话说回来,这东西虽然叫“炉”或者“窑”,但它不是个单一品种。差别大了去了。
不是所有的炉子都叫炉窑
我刚入行的时候,也傻傻分不清楚。高炉、转炉、加热炉、热处理炉、回转窑、隧道窑……听着都晕。后来师父一句话给我点透了:“你就看它干什么活。”
炼铁的高炉,那是把铁矿石变成铁水,它其实是个巨大的化学反应容器,从上面加料,下面出铁,炉料在里头一边往下走,一边被上升的煤气加热、还原。这跟咱们理解的“加热”完全不是一码事。
轧钢厂里那种把钢坯重新烧透的,叫加热炉。它的任务很单纯,就是把冷钢坯烧到一千一百度左右,让钢变软,好送去轧机里轧成板材或者型材。我那天站在前面的,就是这种炉子。
还有做齿轮、轴承的,用的是热处理炉。温度可能没那么高,八百多度,但控温要求极其变态。为啥?因为温度差个十度,材料的硬度、韧性就全变了。这种炉子更像精密仪器,不是烧火那么简单。
水泥厂那个慢悠悠转着的大圆筒,叫回转窑。玻璃厂那个长得像隧道一样的,叫玻璃熔窑。品类多得能写一本书。
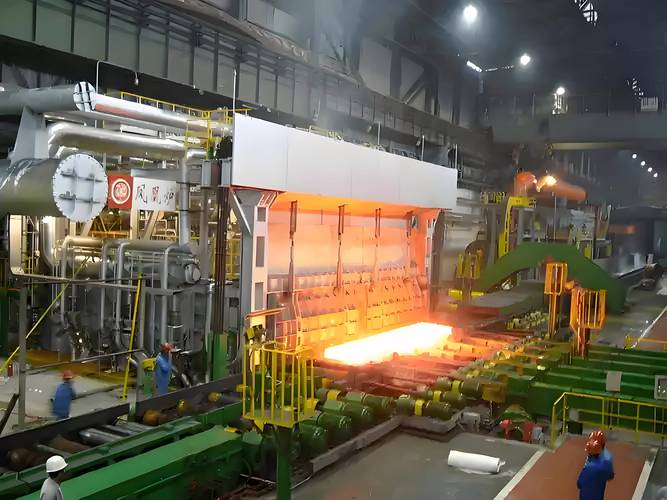 钢铁厂加热炉出钢坯现场图
但万变不离其宗,它们都得靠燃料或者电,在里头弄出一个高温环境,然后想办法把热量“灌”进物料里。问题就出在这个“灌”字上。
热量是怎么“灌”进钢坯里的
很多人以为加热就是火烧得越旺越好。真不是。
在工业炉窑里,特别是高温炉,主要的传热方式不是热空气吹过去,而是辐射。你想象一下冬天烤火,火苗离你一米远,你脸还能感觉到烫,那就是辐射。炉膛里的火焰和高温炉墙,就像一个个巨大的红外线灯管,把热量以电磁波的形式射向钢坯表面。
对,就是像晒太阳那种感觉。但温度高了几十倍。
钢坯表面被烤热了,热量再慢慢往芯部传导。这里头有个要命的问题:钢的导热速度是有限的。你表面都一千两百度了,芯部可能还是冷冰冰的。这时候如果你急着把炉温升得太快,表面和芯部的温差太大,热胀冷缩不一致,钢坯内部就会产生巨大的应力。结果是什么?轻则弯曲变形,重则“啪”一下,裂了。
所以工程师干的事儿,就是盯着那个升温曲线。什么时候升温快一点,什么时候得“保温”让热量渗透进去。这过程急不得,就像蒸馒头,火太大外面焦了里面还生着呢。
 工业炉窑炉膛内部火焰燃烧温度分布图
有个老工程师跟我讲过一句话,我记到现在:“炉子这东西,你越急,它越跟你对着干。”真是这样。
最头疼的事:炉子“内伤”
炉子外面看着是个铁壳子,里面可金贵着呢。直接跟火焰和高温物料接触的,是耐火材料。黏土砖、高铝砖、浇注料……这些东西就是炉子的“内脏”。
炉子工作的时候,炉膛温度可能一千两三百度,但炉壳钢板温度不能超过七八十度。为啥?怕烫人是一方面,更重要的是怕钢板受热变形、强度下降。这中间的隔热任务,全靠耐火层和保温层。
但这层“内脏”是有寿命的。 炉子不停地升温、降温,耐火砖会热胀冷缩,产生裂缝。加料的时候,物料还会撞击炉墙。炉渣、氧化铁皮这些东西会侵蚀砖的表面。时间一长,砖就薄了,甚至垮了。
这时候就得停炉检修,把坏掉的砖扒掉,重新砌。那活儿真不是人干的。炉膛里刚停下来的温度还有四五十度,穿着厚厚的防护服,钻进去敲砖、砌砖。用不了几分钟,全身湿透。
而且,很多时候你光看外表根本发现不了问题。炉壳局部发红,说明里面砖已经薄得不行了。等到外面能看出来了,事情就大了。所以现在好一点的厂,都用红外测温枪定期扫炉壳,看有没有局部“发烧”的地方。
还有一个说不完的话题:炉温均匀性。理想状态下,一炉子里的钢坯,每一块、每一个部位都应该经历完全一样的温度曲线。实际上呢?炉门口和炉子最里面,差个三五十度太正常了。火焰舔到的地方就热,舔不到的地方就凉。怎么办?靠烧嘴的布置、炉内气流的组织、还有炉辊的转速来调。
这东西跟做菜一个道理,家里的小烤箱还得讲究个预热和翻面呢,何况是几十米长的工业炉。
几个我见过的误解
 几个我见过的误解
“温度越高越省钱。” 有次一个刚来的小伙子问我,说咱们把炉温提高一百度,是不是生产速度就能快一倍?我当时就笑了。不是那么回事。炉温一高,燃料消耗是上去了,但物料升温速度受它自身导热能力限制,你炉温再高,芯部该透还是得等。而且,过高的炉温会急剧缩短耐火材料寿命,还容易产生更严重的氧化烧损。烧掉的钢皮,那都是钱。 算总账,可能反倒亏。
“炉子越大越划算。” 大炉子确实单位产品能耗低一些,但有个前提——你得“喂饱”它。订单不够的时候,大炉子空烧,那热量散失非常惊人。我见过一个厂,买了个超大的炉子,结果常年只装半炉料,炉膛里空荡荡的,热效率低得吓人。合适的才是好的。
“电气化就能解决所有问题。” 现在都讲绿色低碳,电加热炉、氢能炉很火。电是干净,但电价贵啊。而且电加热的功率密度有上限,有些超高温、大规模的场景,目前还是烧煤气的多。不是说电不好,是得看具体工序。
这活儿以后怎么干
 这活儿以后怎么干
现在搞炉子的人,思路跟以前不太一样了。
以前是凭经验,“看火色”。老师傅瞄一眼火焰,就知道温度差多少。现在不一样了,炉膛里装着激光探头、高温摄像头,连着模型,自动调整烧嘴的燃气和空气比例。哪个区域温度低了,系统自己就多加点燃气。
还有蓄热式燃烧技术。以前烟气带走的热量就那么放了,现在用蓄热体把热量存下来,去预热空气和燃气。这一下子就能省百分之二三十的燃料。我在现场看过改造前后的数据,确实有变化。
氢能炉也在试。氢燃烧的产物是水蒸气,没有二氧化碳,理论上是真干净。但氢气的火焰特性和天然气差别很大,烧嘴得重新设计,而且氢脆问题、储存运输的安全问题,都还在摸索阶段。这个我不打包票说啥时候能普及,反正路还长。
最让我觉得有意思的是数字化。以前炉子就是个闷头干活的铁疙瘩,现在它浑身都是传感器,能告诉你哪里在漏热,哪个烧嘴工作不正常,甚至能预测哪块砖快不行了。炉子变得会“说话”了。
说到底,工业炉窑这东西,看着粗笨,里头全是精细活。它考验的是你对传热、材料、燃烧、控制的综合理解。书本上那点公式远远不够,很多门道,得在炉门口烤着、烫着,才能慢慢悟出来。炉子不骗人,你糊弄它,出来的产品就糊弄你。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
炉门一开,热浪打脸——工业炉窑到底难在哪儿
文章链接:https://zystgy.cn/a/68720