上周帮客户调设备,站在水刀旁边等出料,后颈突然扫到一阵凉——不是空调风,是切完工件飘出来的雾,混着点石榴砂的细渣,蹭在脖子上痒得很。
旁边第一次来的客户吓得往后跳,问我这东西会不会把人割伤。
我指了指加工区外面的1.2米高的防护栏,没说话。这行干久了都知道,真要是防护没做好,这道水束能隔着防护网,把你手里的矿泉水瓶切得整整齐齐。
那道缝的压力,比你家洗车枪狠上千倍
很多人对水刀的认知,还停留在“高压水冲东西”的阶段,真不是。我们车间用的设备,进水就是普通的自来水,先经过三级过滤把水里的杂质滤干净,再通过增压器把压力拉到300-600MPa的区间——我经手的设备大多压在420MPa上下,偶尔试新参数摸到550MPa,就不敢再往上调,具体的临界安全阈值,各厂家的设备手册写得都不一样,别乱试。
上次刚摸到520MPa的时候,喷嘴密封件直接崩了,带着砂的水直接喷到旁边的铝板上,留了半米长的印子,擦了半小时都没擦掉,赔了客户两块板,心疼死。
压好的高压水,最后会走到喷嘴位置——那个喷嘴的内径只有0.1到0.3毫米,比咱们平时剪指甲留的指甲缝还细,水从里面喷出来的时候,会形成一道3倍音速的连续水束。你拿家里的高压洗车枪冲阳台,那点压力在这东西面前,跟小孩玩的呲水枪没区别。
水速极快。
真的快。
快到什么程度?你伸手在喷嘴前面晃一下,根本来不及有痛感,指节直接就被切开了——真不是危言耸听,车间里的安全规程第一条就是,开机的时候绝对不能把身体任何部位伸到加工区的正前方。

光靠纯水?根本切不动硬东西
我刚接触这行的时候,傻呵呵的以为纯水就能切钢板,结果拿一块3毫米的碳板试,纯水冲了10秒,连个印子都没留。后来才知道,纯水水刀也就切切泡沫、海绵、薄的EVA材料,但凡碰到金属、石材、玻璃,必须往水束里加磨料。
最常用的磨料就是80目到120目的天然石榴砂,硬度够,棱角锋利,价格还便宜。别信那些吹用什么金刚砂的,成本翻三倍不说,磨喷嘴的速度快到你心疼——一个红宝石喷嘴大几百块,用金刚砂的话,三天就得换,谁扛得住?
磨料是靠负压吸到混合腔里的,跟高速水束搅在一起,形成带着硬砂颗粒的射流,这时候的射流冲在材料上,就相当于拿着千万颗小硬砂,以三倍音速往材料上砸,一点点把材料磨穿,顺着切缝流到下面的接水盘里。

很多人来车间参观,站在玻璃隔断外面看,觉得那道水束细得跟头发丝似的,切出来的边肯定跟镜面一样。错。
因为水束从喷嘴出来之后,是有自然发散角度的,越靠近下方的位置,水束越宽,而且带着砂的水在切厚板的时候,会顺着切口往下流,切出来的边其实是有点斜的——行话叫切缝锥度。我调了三年设备,现在切10毫米以上的钢板,能把锥度控制在0.1毫米以内,都算当天状态好。
之前还有客户问,能不能把切缝控制到跟激光一样细,说浪费材料心疼。我给他算过账:水刀的切缝一般在1.2毫米到2毫米之间,要是切那种价值很高的稀有材料,确实是有点浪费,但架不住它是真的冷切割无热影响啊——激光切的时候,切口位置的温度能升到几百度,切碳纤维、切塑料、切易燃易爆的材料,高温一烤,材料直接就变性、烧焦、甚至着火,这时候水刀的优势就出来了,整个切割过程切口温度不会超过40度,跟你手的温度差不多,根本不会伤到材料本身的性能。
你平时见的东西,好多都是水刀切出来的
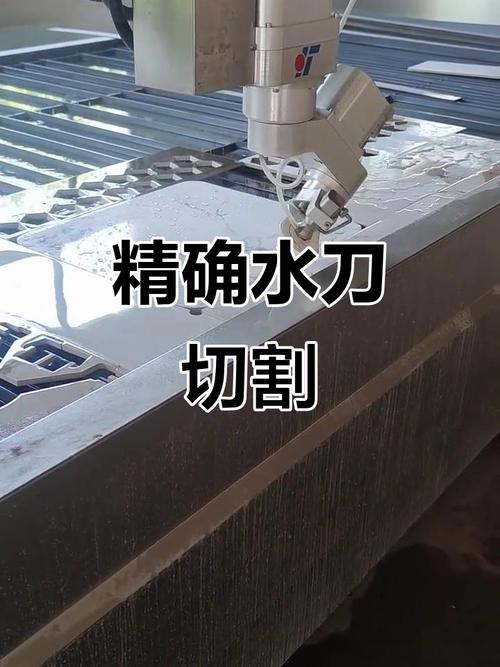
别觉得水刀是啥离你很远的工业设备,你平时逛商场看到的拼花大理石地砖,那些流畅的曲线、复杂的花纹,很多都是水刀切出来的——要是用普通的砂轮切割机,根本做不出那种严丝合缝的拼块,把电脑画好的图案导进水刀系统,沿着路径走就行,切出来的大理石块拼到一起,缝隙细到塞不进一张A4纸。
还有现在新能源汽车上用的复合材料板,很多也是水刀切的。之前有个客户拿激光切碳纤维板,切完的边全是碳化的黑边,分层掉渣,换了水刀之后,切出来的边光滑平整,连后续打磨的工序都省了。
当然也不是所有东西都适合水刀切。比如1毫米厚的薄钢板,水刀的切缝太宽,材料浪费多,这时候用激光就合适;比如金刚石、硬质合金那种硬度比石榴砂还高的材料,拿石榴砂冲一年都打不穿,根本切不动。
之前还有个误区我拆了好多次:有人说水刀切出来的边完全没有毛刺,想多了。20毫米以上的厚板,切完底部还是会挂一点砂瘤,得拿砂纸蹭两下才光滑,哪有什么完美的工艺。
最近厂里在试那种带动态倾角的刀头,就是刀头会根据切割的厚度自动调整倾斜角度,抵消那个切缝的锥度,试了快俩月了,还是调不稳,有时候切出来的直角,能歪个0.05毫米。
慢慢来呗。
毕竟这东西从发明到现在,也才几十年,哪有那么多一步到位的完美工艺。
上次停机打扫的时候,我伸手摸了摸那个红宝石喷嘴的内壁,磨得发亮,想想这东西每天扛着几百兆帕的压力,把水变成三倍音速的射流,就为了把一块硬邦邦的材料,切成人想要的形状,还挺神奇的。