蹲在淬火线旁三天,我摸清了工业电炉的真实脾气
2026-10-22 13:47:46 作者:网编
分类:文章
刚进淬火车间的那十分钟,我差点被热浪推出去。不是锅炉房那种裹着水汽的闷,是混着淬火油焦味的干热,站在离炉体三米的位置,后颈的汗三秒就被烘成了细盐粒。师傅叼着没点燃的烟,指了指炉门的位置,说凑过去看,别伸手摸。
炉门边上的那道3毫米缝隙
我凑过去眯着眼看,才发现炉门和炉体贴合的地方,根本不是什么精密的金属密封,就是几股拧成粗绳的硅酸铝纤维,压在可调节的钢制压条下面。别小看这圈软乎乎的绳子,要是压出来的缝隙超过3毫米,一炉钢烧下来,至少多耗百分之十几的电。
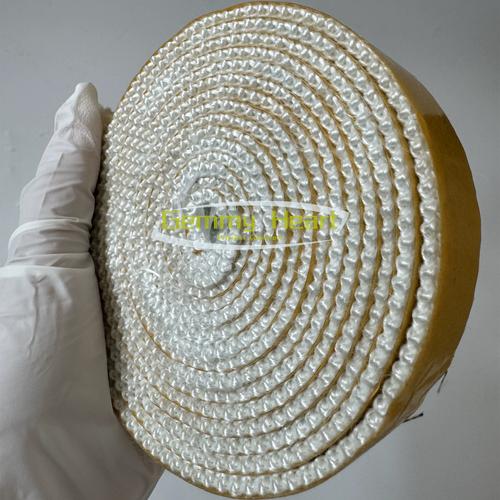 车间工业电炉炉门硅酸铝纤维密封压条实拍
上个月有个新来的调试工,想把密封压得严严实实,把六个固定螺栓全拧到了扭矩扳手报警的位置。结果那纤维绳被压成了硬邦邦的薄片,本来该有的弹性余量全没了,开炉三次之后,热胀冷缩的应力直接把压条顶开一道5毫米的缝。那天烧一炉45号钢的齿轮坯,本来要稳在860度保温两小时,结果炉温前后掉了三次,最后出来的坯子硬度不均,拉到机加工车间,铣刀刚走两刀就崩了三把,半炉零件直接报废。
不是所有高温都靠电阻丝硬烤
我之前总觉得,工业电炉不就是个放大版的家用电烤箱,里面缠满发红的电阻丝,靠热辐射把工件烘热。真蹲在炉边看了才知道,老款的箱式炉确实是这么干的,但现在跑了十几年的连续淬火线,早就换了加热结构。
现在炉腔两侧排的全是辐射管加热组件——电阻丝是密封在耐热钢的空心管子里的,根本不直接接触炉腔里的烟气和氧化皮。要是像老烤箱那样把电阻丝露在外面,钢件掉下来的氧化皮、蒸发出来的淬火油烟溅上去,用不了仨月,丝就烧断了。这些横在炉子里的辐射管,每一根都能单独调温度,靠近进料口的位置温度低一点,顺着工件前进的方向慢慢升到淬火需要的温度,不会让刚推进去的冷坯子一下被高温烤裂。
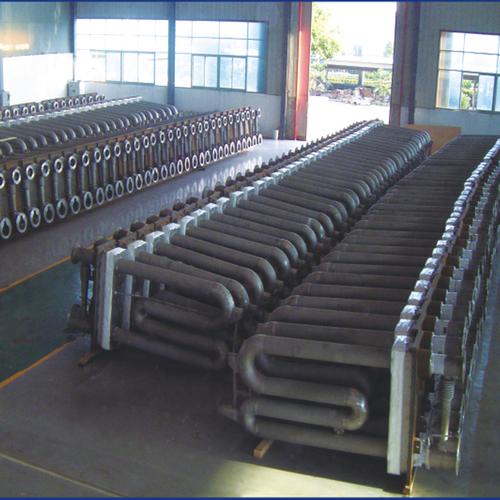 连续淬火工业电炉内部辐射管排布实拍
上周跟着师傅校炉温,拿铠装热电偶顺着观测孔往炉腔里插,测出来的实际温度比温控表显示的数低了12度。师傅当时就皱了眉,顺着接线柜的线摸,第三排从进料口数第二根辐射管的接线端子上,积了一层厚厚的金属粉尘,接触电阻太大,这根管根本没全功率工作,全靠旁边的管子硬扛。把端子拆下来用酒精擦干净,拧紧紧固件,等了四十分钟再测,显示数和实际温度差了不到1度,才算合格。
炉子里的隐形敌人从来不是温度不够
很多人觉得,工业电炉的核心难点是能不能烧到1200度、1400度的高温。真不是。我们折腾最多的,从来都是温度的均匀度,还有炉子里的气氛。
就说温度吧,一炉同时放12个齿轮坯,要是炉腔左上角比右下角高30度,那左上角的坯子烧过了头,材质变脆,一敲就裂;右下角的没烧透,软乎乎的,装到设备上用俩月就磨出凹坑。还有炉子里的气氛,要是做无氧化退火,得持续通氮气把空气挤出去,要是氮气纯度差一点,氧含量高了,钢坯表面就会结一层厚氧化皮,本来该亮堂堂的金属表面,出来全是黑渣,抛都抛不掉。
上个月接了批高铁扣件的退火单,要求表面氧化层厚度不能超过0.1毫米。我们把炉门的密封重新调了一遍,氮气的流量从原来的每小时2立方调到3.5立方,连续测了五炉的炉内氧含量,稳定在10ppm以下,才敢把工件装进去。最后出来的坯子亮得能照见人,质检的小伙子用千分尺卡了卡,氧化层厚度才0.03毫米,刚好达标。
说实话,我刚接触这东西的时候,总觉得不就是个带壳的加热装置,有什么难的。真在车间里蹲了半个月,被热浪烤脱了一层皮,见过因为温度不均报废的整炉零件,才知道这里头的门道,真不是书本上几行公式能说清的。
你平时摸的手机不锈钢中框,家里燃气灶的铜炉头,汽车变速箱里的齿轮,甚至你戴的钛合金眼镜框,都是在这种看着笨笨的铁盒子里,经过几百上千度的恒温加热,把金属内部的组织慢慢调整均匀,才会有足够的硬度和韧性。
前几天路过那台炉子,师傅正半蹲在炉门边拧螺栓,旁边的温控表稳稳跳在860度,没有一点波动。炉腔里的钢坯匀速往前送,一出炉口就被淬火油裹住,冒起一阵淡淡的白汽。就这么个没什么花哨外观的铁盒子,安安静静在车间里转了快十年,没出过什么大岔子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
蹲在淬火线旁三天,我摸清了工业电炉的真实脾气
文章链接:https://zystgy.cn/a/62456