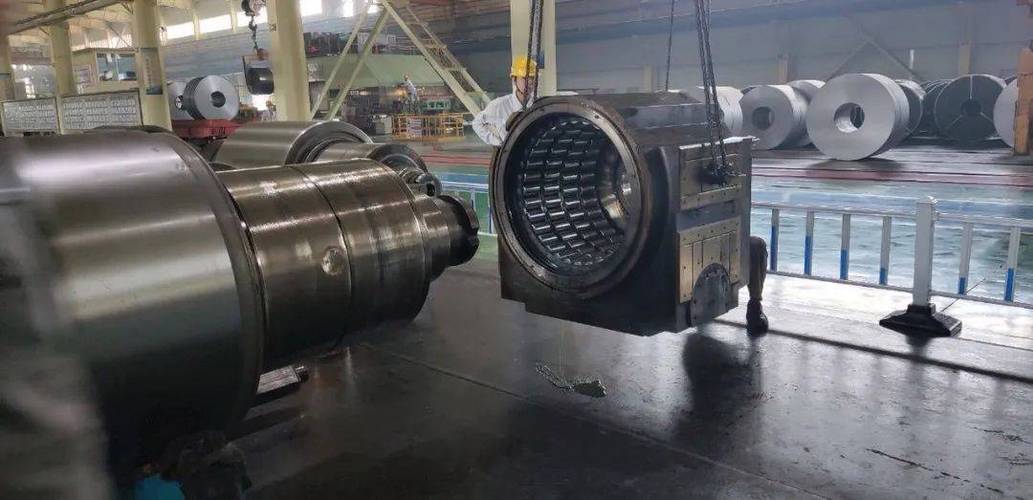
上个月帮江苏一家轧钢企业解决了个糟心事。
他们换了三次的轧机工作辊轴承,每次用不到200小时就烧保持架,钱花了小几十万,产线停一天损失六位数。
最后拆下来一量,轴承座的同轴度差了0.12mm——根本不是轴承质量的锅。
那些被样本参数骗了的真实选型场景
很多做设备采购、选型的朋友,拿到工业轴承样本第一反应就是对着额定动载荷、精度等级、极限转速抄数,算出来的理论寿命动辄十万小时,觉得选的肯定没问题。
哪知道现场工况根本不是实验室里的理想状态。
之前遇到过一家风机制造厂,选电机端轴承的时候完全按样本参数选,算出来的L10寿命能到12万小时,结果装上去跑了三个月,轴承就因为轴向顶死抱死。拆下来一看,他们根本没算电机轴的热胀量——电机满负载运行的时候,轴的伸长量有0.15mm,他们选的是两端固定的深沟球轴承结构,没有留轴向游隙的余量,热胀的时候轴承内圈被轴带着往外窜,外圈被端盖顶着,整个轴承的游隙直接被压成负数,摩擦热散不出去,不坏才怪。
说到这肯定有人会问,样本上的参数到底能不能信?
问:我们选工业轴承的时候,样本上的寿命计算值为什么和实际差那么多?
答:样本上的寿命值是基于理想安装、理想润滑、理想载荷条件算的,现场只要有一个变量偏离,寿命就可能打对折甚至砍到零头。比如通常算出来的L10寿命,在有冲击载荷、安装不对中、润滑脂被水冲掉的场景下,实际能达到30%就算不错了。💡 别把样本寿命值当成现场的实际使用周期,这是90%的新手都会犯的错。
还有个更离谱的事。之前苏州一家做精密磨床的厂,给主轴选了P4级的角接触球轴承,样本上写的极限转速能到12000rpm,实际跑8000rpm就振动超标,拆下来检查才发现,安装的时候工人用铜套筒敲内圈,把滚道敲出了个直径0.5mm的小凹坑,振动值直接飙到7.8mm/s,比国标要求的2.8mm/s阈值高了快两倍。
说起来真的气。
不同工况下,工业轴承的”隐藏选型优先级”
很多人选型的时候默认”参数越高越好”,精度选最高的,载荷选最大的,最后不仅花了冤枉钱,还不一定好用。不同的工况下,选型的优先级根本不是按样本参数排的。
比如重载冲击的场景——轧机、破碎机、盾构机刀盘那种,保持架的材质比额定载荷更重要。之前有个客户为了省钱,选了带冲压钢保持架的圆柱滚子轴承,装在破碎机的偏心轴上,每次破碎大块矿石的时候,冲击载荷直接把冲压的保持架打变形,滚子掉出来卡在内外圈之间,整个轴承直接抱死。后来换了带实体铜保持架的同型号轴承,连续跑了18个月没出过保持架的问题。这个抗冲击的能力差异是行业内公开的实测值,有需要的可以找各大轴承厂的工况测试报告查证,通常实体保持架的抗冲击能力比同结构的冲压保持架高3倍以上。
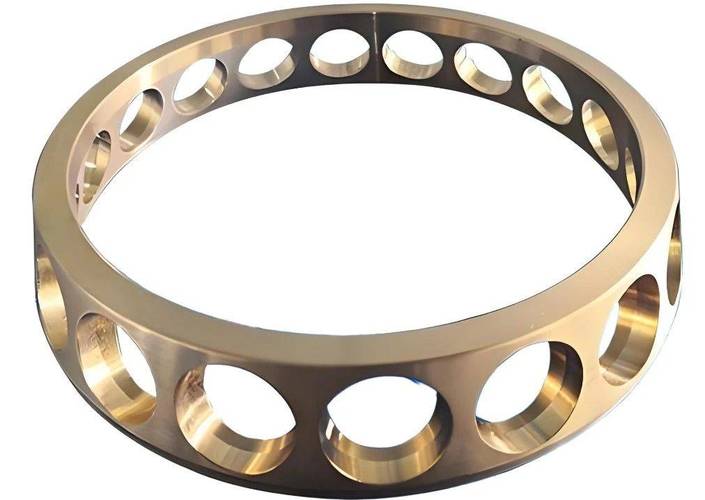
不过话说回来,也不是所有重载场景都要选实体保持架,比如那种低速、没有冲击的传送带滚筒,其实选冲压保持架的深沟球轴承就够了,没必要多花三倍的钱买实体铜保持架的款,对吧?
说到腐蚀场景,很多人第一反应就是选不锈钢轴承,这里也有个常见的误区。
问:食品加工线的工业轴承,选普通不锈钢款就够防锈了吗?
答:真不够。普通440不锈钢的耐蚀性在弱酸碱环境下衰减很快,通常需要选带复合涂层、或者填充食品级润滑脂的不锈钢深沟球轴承,还要配带双面橡胶防尘盖的结构,避免清洗的高压水直接冲进去。之前遇到过一家做净菜加工的厂,之前用普通不锈钢轴承,每周都要拆换一次,换了带氟涂层的食品级轴承之后,连续跑了14个月没出问题。
还有高速主轴的场景,很多人选轴承的时候就盯着精度等级,P4、P2往上堆,结果完全忽略了预紧力的匹配。预紧力太大,摩擦热上来,轴承温度直接飙到80度以上,热胀量把轴承顶死,跑不了俩小时就抱死。别不信,上个月我去苏州那家精密零件加工厂,他们的主轴轴承就是预紧力调大了0.02mm,连续换了两次轴承都烧,最后把预紧力松了半圈,温度直接从85度降到42度,跑了半年没出问题。
那些能省大钱的工业轴承维护细节
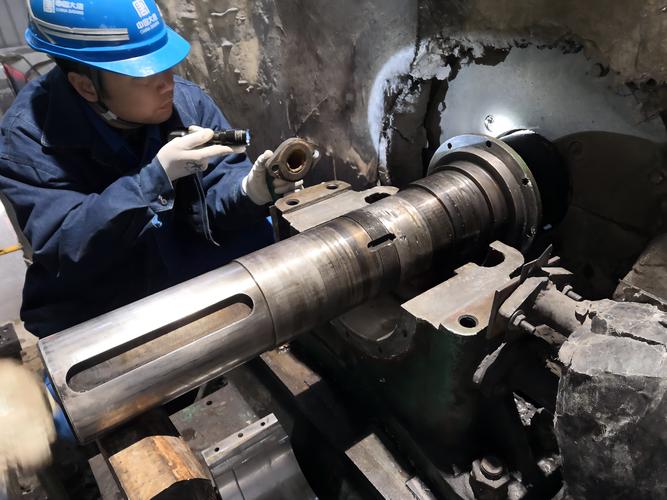
说实话,很多工业轴承的损坏,根本不是正常磨损到寿,都是维护的时候省了那点事导致的。
最常见的就是补润滑脂的误区。很多维护人员给轴承补脂的时候,就把脂枪怼进注油口,打满为止,觉得脂多润滑肯定好。错了。轴承的润滑脂填充量,最多不能超过轴承内部空间的1/3,打多了反而会因为搅拌热导致温度飙升。之前宁波有个风机厂的维护班组,每次保养都把轴承腔的脂打满,轴承温度一直维持在65度左右,夏天的时候甚至能到75度,后来把多余的废脂排出来,留了1/3的填充量,温度直接降到45度,一年下来省的电费都够买好几个同型号的轴承。
说个最让人窝火的事。有个客户之前买了一批进口的工业轴承,换上去之后三个月就坏,找供应商投诉说质量有问题,结果拆下来一看,轴承座的安装面留了个焊接的焊渣,没清理干净,垫在轴承外圈和座孔之间,整个轴承的受力偏了70%,滚动体的局部应力直接超过了材料的屈服强度,不坏才怪。
焊渣。
真的,这种几块钱成本就能避免的问题,最后能造成几十万的损失。
💡 日常巡检的时候,别光靠贴个温度传感器看数值,拿个工业听音杆靠在轴承座上听,正常的轴承是均匀的、连续的嗡嗡声,如果出现断断续续的咔哒声、或者尖锐的啸叫声,基本就是滚动体或者滚道有早期损伤,别等它烧得抱死再停机抢修,提前换下来,能省好几倍的抢修成本和停机损失。
其实工业轴承这东西,从来不是什么高不可攀的精密部件,你摸透了它在现场的脾气,选对型号、装对位置、按时按点做维护,它能给你跑十几年不出问题。要是总觉得”贵的就是好的”、”样本参数就是真理”,那踩坑是迟早的事。