上周去江苏一家化工园区做验收,刚进车间就看见刚运到的立式换热器外包装破了个大口子,负责接货的采购正掏手机想喊物流理赔——得亏我眼尖凑过去摸了下露出来的接管焊缝,不然真让他把货签了。
那焊缝上,有个12毫米长的咬边。
采购当时还满不在乎,说反正有制造单位的监检证书,这点小划痕算什么。我没跟他争,直接掏出检测尺量了咬边的深度——3.2毫米,早就超过了压力容器焊缝外观的合格限值。真要是签了字把设备装上去,投用后带压运行,这处咬边迟早是漏点。
为什么出厂合格证齐全,照样可能出问题?
很多人对压力容器的认知有个天大的误区,觉得只要制造单位资质齐全,出厂带了全套材质报告、监检证书,拉到现场随便摆好接管道就能用。完全错。
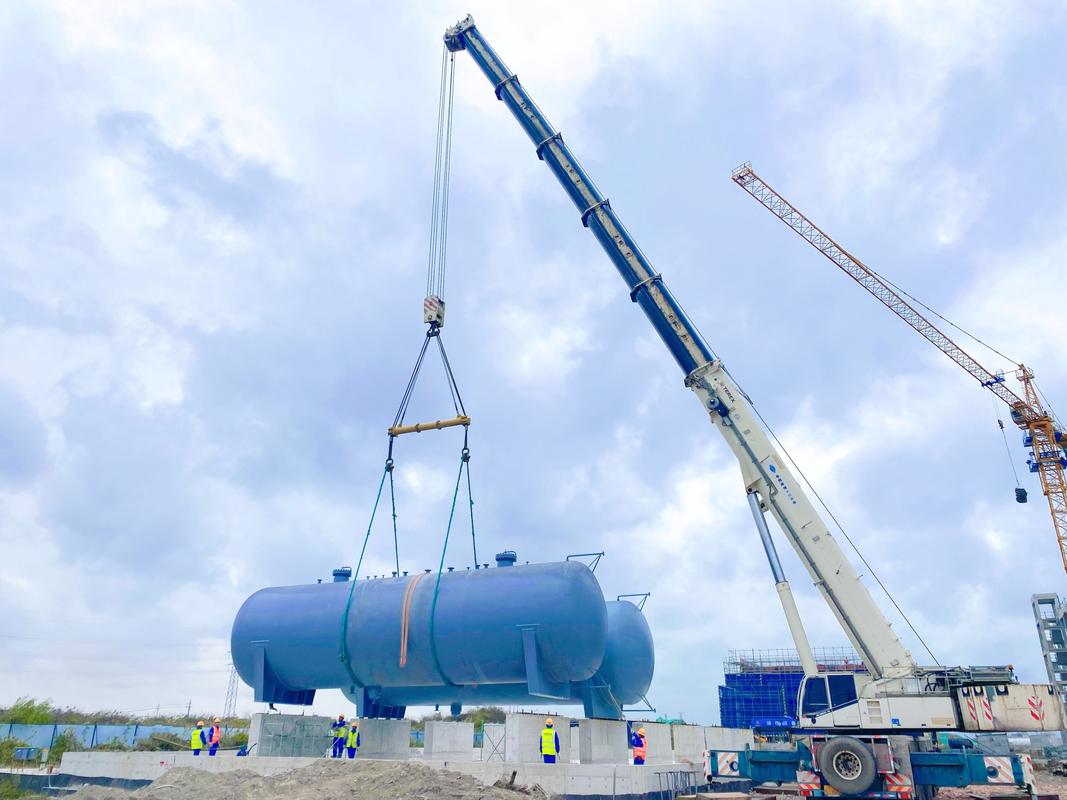
制造端的检验是在工厂的固定工位做的,从车间到现场这几百上千公里的颠簸,还有吊装时的受力偏移,很多损伤是到了现场才露出来的。
问:已经有制造单位的全套出厂资料,现场还要做焊缝外观复检吗?
答:必须做。现场焊缝复检是绝对不能省的步骤。通常运输过程中因固定绑带松动导致的筒体碰撞、焊缝刮伤,制造端是不可能预判到的。别嫌麻烦,哪怕你把所有环缝、纵缝扫一遍外观,发现的问题处理成本,只有投用后出泄漏事故的1%都不到。
之前碰过的一个例子,2019年山东一家做精细化工的厂,买了个20立方的反应釜,资料全齐,吊装的时候工人图省事,直接用钢丝绳兜着釜体的下封头就往上吊,结果把下封头的夹套焊缝扯出了一道看不见的微裂纹。投用第三个月,夹套内的导热油顺着裂纹漏到反应釜里,整批3吨的医药中间体直接报废,光损失就两百多万。
这钱花得冤不冤?
安装就位时,最容易被忽略的受力偏差
很多施工队装压力容器的时候,就把设备往基础上一放,地脚螺栓拧上,就算完事。完全不管基础的水平度偏差,还有设备接管和外部管道的硬对口。
💡这里要提个硬标准:通常立式压力容器的基础水平度偏差不能超过2mm/m,要是你装的时候偏差到了5mm/m,设备运行时的振动会直接顺着筒体传到接管上,用不了三年,接管焊缝就会因为疲劳开裂。还有个细节很多人不知道,压力容器的支座和基础之间,要垫垫铁调整水平,不能直接把设备焊死在基础的预埋板上——那样会把设备运行时的热胀冷缩应力全憋在筒体里,时间长了筒体就会因为内应力变形。
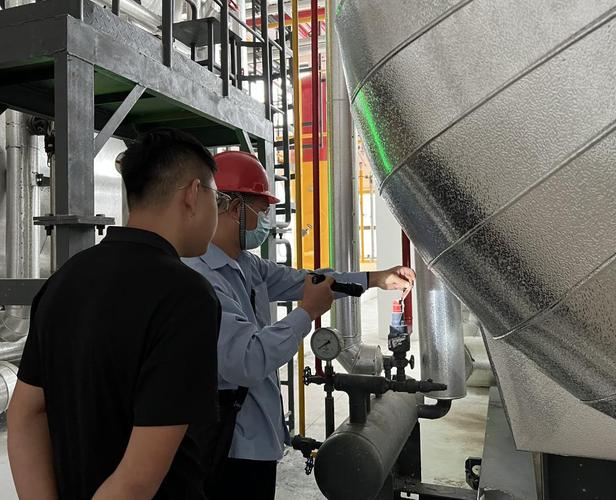
别觉得这点偏差无所谓。上次在浙江一个食品厂,装了个杀菌用的卧式压力容器,基础找平时工人偷懒,拿水平尺随便靠了下就灌浆,结果设备运行的时候,整个筒体带着上面的安全阀、压力表晃得厉害,三个月不到,压力表的接管就被晃断了,高温蒸汽喷出来,差点伤到巡检的操作工。
问:设备就位后,接管和管道对不上,硬拉着对口焊上,有啥影响?
答:这是安装现场的大忌。硬对口是安装环节的头号违规操作,硬对口产生的装配应力,会直接叠加在压力容器的壳体上,原本设计能承受10年疲劳寿命的焊缝,可能两三年就会因为应力集中出现裂纹。碰到对不上的情况,宁可调整管道的支吊架位置,也别硬掰设备的接管。
投用前的最后一道关,别等监管上门才想起
很多人觉得,安装完了,把资料整理好报给特检院,等验收完就能开设备。其实自己在报检之前,完全可以先做几个自查项,省得来回跑耽误时间。
列几个最容易踩坑的自查点:
✅ 所有安全附件(安全阀、压力表、爆破片)是不是在校准有效期内,铅封有没有破损
✅ 设备的接地电阻是不是符合要求,通常要小于4欧姆
❗ 严禁把管道的重量直接压在压力容器的接管上,这个是现场巡检最常发现的违规项
我碰到过最离谱的事,有个厂的人,为了省事,把整个蒸汽管道的重量全架在压力容器的进口接管上,特检院的检验员刚到现场,拿个小扳手敲了下接管,就听见声音不对——那接管已经被压得变形了,硬把整个验收流程打回,整改了快两周才通过。
说实话,这种低级错误,本来在安装的时候花十分钟检查就能发现的,偏偏要拖到验收的时候耽误事。
干这行久了,见多了因为省那点事,最后酿成大事故的案例。压力容器不是普通的储水罐,里面装的可能是带压的高温介质,甚至是易燃易爆的有毒物料,差一毫米的偏差,漏一道看不见的裂纹,最后付出的代价可能是人命。
别总想着“我就凑合用一次”“哪有那么巧就出事”。真等出事那天,再想回头补这些细节,晚了。