上周去佛山三水一家做食品包装袋的小厂,老板蹲在车间抽烟,说花了十八万上的码垛机,现在成了车间最大的“摆设”——出料口堆的袋子歪歪扭扭,码到第三层就塌,工人还得重新摆,比之前人工码还慢。
说实话,这种事我见得太多了。不是码垛机没用,是太多人从一开始就选偏了。
先搞懂:你的产线真的需要码垛机吗?
很多老板跟风上设备,就怕被同行落下,根本没算过实际账。人工码垛确实累,年轻人不愿意干,可你得先摸清楚自己的产线节奏。
问:我们厂现在3个码垛工,一个月工资加社保快两万,是不是上码垛机半年就能回本?
答:别光算工资账——你产线每小时出多少袋?袋型规格多久换一次?如果每小时产能不到120袋,换规格还得调半小时以上,那码垛机省下来的钱,还不够你调机耽误的产能损失。
💡 提示:如果你的产线是两班倒,码垛工的招聘缺口连续3个月补不上,再考虑上码垛机,不然真的没必要。
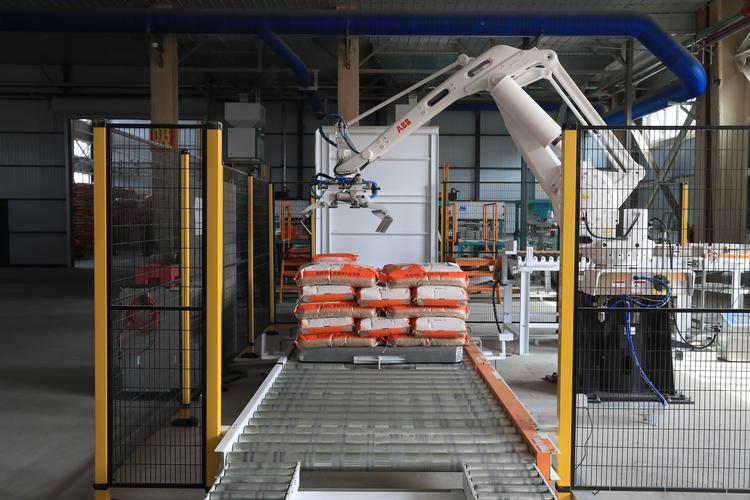
码垛机最容易被忽略的3个核心硬指标
销售给的参数表都是理想状态下的,你得抠那些他不会主动说的细节。
头一个要抠的是抓手适配性。别信什么“万能抓手”,真没有。软包装袋要选带缓冲的真空吸盘,硬纸箱要选带防滑垫的机械夹爪,要是抓塑料桶还得加定位挡块——适配性差的机器,抓啥都掉。
再就是实际工况下的节拍冗余。参数表上写的每小时码300袋,是连续跑、物料规格不变、没有任何停顿的理想值。实际产线总有换料、停顿的间隙,你得问清楚:如果每小时有10分钟的停顿,机器能不能跟上出料节奏?要是跟不上,出料口堆料反而更麻烦。
还有最容易被忽略的地面平整度要求。太多小厂的车间地面是老水泥地,有坑洼、有缝隙。有些低端码垛机的底座是固定的,调平要垫十几层铁片,跑起来还抖,码出来的垛歪得像比萨斜塔——真的离谱。
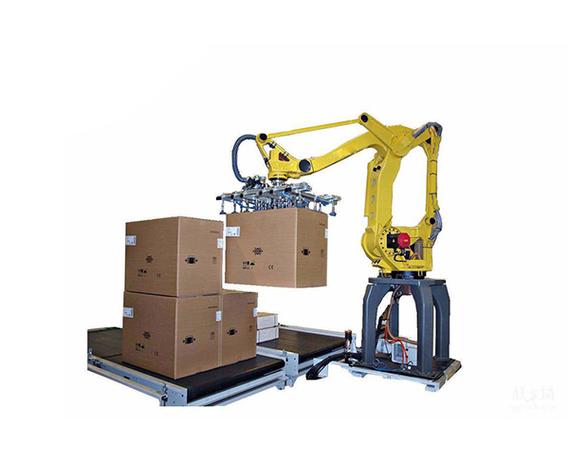
问:码垛机的抓手选机械夹爪还是真空吸盘?
答:看你抓什么——如果是硬纸箱、塑料桶,机械夹爪稳;如果是软包装袋、蓬松的物料,优先选带缓冲的真空吸盘,别听销售瞎吹什么“通用抓手”,通用就是啥都抓不好。
别被低价忽悠:后期维护的坑才是无底洞
我见过太多老板,买的时候盯着价格砍,从二十万砍到十二万,觉得赚了,结果后期维护的钱花得比购机款还多。
先说PLC和伺服电机的品牌。杂牌子的PLC,没有稳定的程序支持,出了问题厂家找不着,配件要等半个月,伺服电机要是进了粉尘,三个月就卡壳,换一个大几千。
然后是远程调试功能。正规厂家的码垛机都带远程接口,出了小问题技术人员在后台就能调,不用上门。低端机器啥都没有,每次出问题要师傅上门,一次服务费就三千,还不算耽误的产能损失。
❗ 注意:要是你的车间有粉尘、水汽,一定要选带防尘防水等级的伺服电机,别省那点钱,不然用半年就报废。
上个月帮东莞一家做五金螺丝的厂调试码垛机,他们之前贪便宜买的机器,抓手是固定死的,只能抓最大号的纸箱,后来接了小订单要抓小盒子,调了两天都不行,最后换了个可调节的夹爪,半小时就搞定了。你看,当初省的那点钱,最后全得吐出来。
其实选码垛机没那么复杂,别光看销售给的参数表,多去厂家的客户现场看看,看和你同工况的机器是怎么跑的,比啥都强。