2026-10-14 09:52:41 作者:网编
分类:文章
上周去珠三角一家做预制菜的工厂蹲点,刚进车间就听见设备主管骂娘——那台用了3年的连续式封口机,一到赶出口订单的批次就开始抽风。膜往侧边偏2毫米,封边直接压不住易撕线,整箱的酸汤肥牛漏得传送带上全是汤,擦都擦不及。
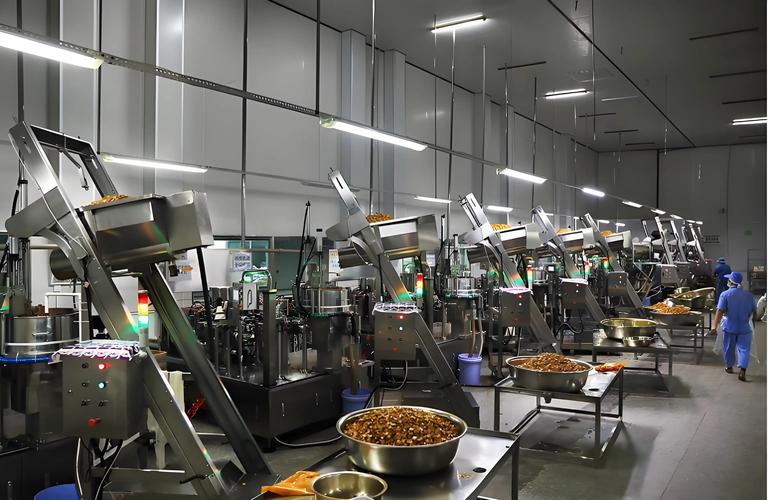 预制菜工厂车间连续式热封口机运行实拍
先别乱调螺丝,90%的跑偏问题根源不在膜架
好多人一看见跑膜就冲上去拧膜架的调节螺丝,越拧越偏,最后膜直接拉成斜的,整卷报废。
其实根本不是膜架的问题。
先查出料端的导向辊。连续封口机的膜从放卷架出来,要经过三四根导辊才能走到封口位置,如果导辊表面粘了残留的封边胶、食品残渣,左右摩擦力不均,膜就会往阻力大的那边飘。我上次碰到的那个厂,导辊上粘的冷凝果胶厚得能刮下来半毫米,拿无尘布擦完,膜直接顺了,连半圈都没偏。我上次在东莞碰到的做速冻水饺的车间,那台连续封口机因为没人定期清导辊上的面粉残留,每个月要花小半天时间调跑偏,算下来一年浪费的产能都能多买两台新机器。
问:我家封口机的膜已经上紧了,为什么还是会跟着转辊打滑?
答:先摸一下转辊表面的硅胶层,是不是已经被高温烫得发黏、磨出了亮面?通常连续封口机的硅胶压辊连续工作满2000小时左右就会出现表面老化,这时候摩擦力会掉30%以上,换一根新的压辊成本也就百来块,别硬扛着磨膜。
还有个容易漏的细节:放卷架的张力弹簧,左右两边的拉力差不能超过10%。别拿个精密弹簧秤瞎量,用手扯着放卷的膜两边感受下,哪边松就紧半圈调节螺母,多拧半圈都会让膜拉变形,封出来的边皱得像腌菜。
 连续式封口机硅胶压辊老化磨损对比图
封边漏液不是温度越高越好,这3个参数错了白加热
好多新手操作工碰到漏液的第一反应,就是把温控表往高了拧。从140度拧到180度,结果封边直接烫化了PE膜,粘在封口模上,刮都刮不下来,还把膜烧得一股塑料味,整批货直接报废。
💡:铝箔复合膜的最佳热封温度区间通常在135-160度之间,纯PE膜的话110-135度就够,超过这个范围,不管温度多高,封边强度都会掉。
问:换了不同批次的包装膜,之前的封边参数就不好使了,每次都要试半小时,有啥快速调的技巧?
答:别上来就连续跑整卷膜。先剪个10厘米宽的膜样,叠两层夹在封口模里,点动转辊走5厘米,拿出来用拉力扯一下——如果扯的时候膜层直接撕开没开胶,温度就刚好;如果一扯就分层,先加5度温度试,别一下加20度。通常不同批次的膜因为涂层厚度差个2微米,封边参数差个10度就够,根本不用大动。
除了温度,还有两个常被忽略的参数:压辊压力,走带速度。
压辊的弹簧如果压得太松,就算温度够,两层膜没被压实,热封的时候分子没融到一起,装了汤晃两下就漏;压得太紧,膜被压得太薄,运输的时候一折就裂。走带速度也是,别为了赶产能把速度拉到设备额定上限的90%以上——通常连续封口机的最佳工作速度是额定值的60%-75%,这时候膜在封口模里的受热时间刚好够,快了的话,膜刚碰到加热块就走了,根本没融透。
 封口机加热模表面残留封胶清理前后对比
那些没人告诉你的日常保养细节,能让封口机多跑3年
很多厂的设备保养就是擦个表面,连个润滑油都不打。
比如,封口机的链条,每工作500小时就要打一次高温润滑脂。别拿普通的黄油打,普通黄油碰到150度的加热块就化了,流到膜上直接报废产品。还有,每天下班的时候,必须把封口模上的残留胶刮干净,用无尘布沾点酒精擦,别等胶积厚了,加热的时候温度传不下去,封边就会忽好忽坏。
❗:上次碰到个厂,操作工从来不清封口模的胶,积了快2毫米厚的黑胶,温控表显示150度,实际膜碰到加热块的位置温度才110度,换了3次膜都还是漏,最后把胶刮干净,直接就好。
对了,开机顺序也别搞反。好多人图省事,开机就把加热块开到设定温度,等热透了再开传送带,上膜。其实正确的顺序是先开传送带空转,再开加热,等温度稳定在设定值上下2度的区间里,再上膜。不然加热块局部温度太高,很容易在膜走到的第一位置烫出个洞。
说实话,连续式封口机根本没大家想的那么娇贵。好多时候出问题,不是设备坏了,是操作工从来没仔细摸过设备的脾气。你天天跟它打交道,知道它哪块容易卡,哪块容易粘胶,比你花大价钱买最新款的设备还管用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:连续式热封口机跑膜漏液?15年设备主管攒的排障实招
文章链接:https://zystgy.cn/a/61966