2026-10-14 03:43:38 作者:网编
分类:文章
刚跨进苏州相城那家机加工车间的门,机油味混着切削液的凉味先扑脸。耳边是数控车床稳定的嗡鸣,没走三步,就撞见个穿洗得发白的藏青工装的人,裤腿蹭着半圈黑褐色的切削液印,手里攥着磨掉漆的对讲机,另一只手夹着个边角磕凹的平板,脚步快得带风。
‘对讲机永远别离手’的第一现场
他叫王磊,在这车间做了7年。
对讲机别在腰侧的皮套里,永远调到最大声,走哪都能听见滋滋的电流声混着各个工位的报点。
“3号铣床的工装裂了,刚夹上的120件法兰盘得转台!”
“热处理那边的炉温晚了20分钟,下午要出的轴件得往后排!”
刚接完报信的电话,他脚步没停,绕开地上堆着的待加工铝型材,直奔3号铣床的工位。伸手摸了摸刚铣出来的法兰面,指尖蹭到点亮闪闪的铝屑,转头就给磨床组打了个招呼:”等下把那批要精磨的18根台阶轴,先调到2号磨床,3号铣床修工装的空挡,刚好把磨床的产能填上。”
就这一套动作,前后没花5分钟。
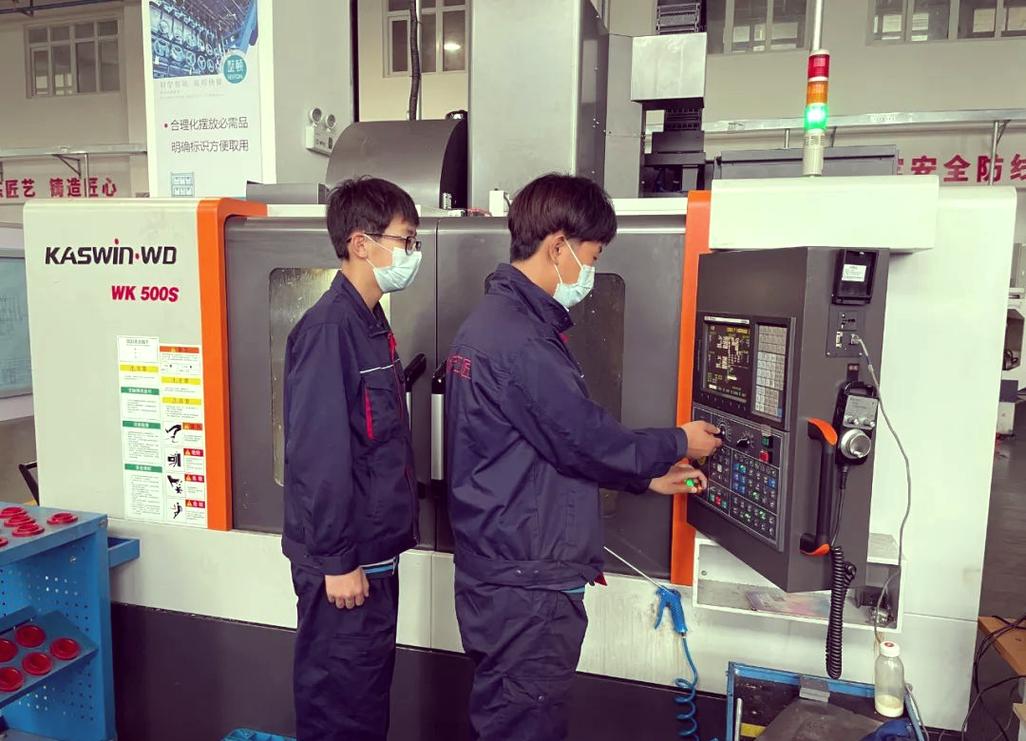 机加工车间调度员手持对讲机站在数控机床旁
旁边跟着的刚入职的徒弟愣了神:这就调完了?他之前以为调度就是坐在办公室填填排产表,哪知道是要在两万平的车间里,一天走满两万步的活。
‘根本不是排个表那么简单’
说实话,刚入行的人对这岗位的误解,能装半卡车。
以为生产调度就是把当天要做的活,挨个填到Excel表格里,分配到每台机床上,就算交差?
大错特错。
你排好的计划,永远追不上车间里的变数。可能早上刚换的切削液浓度不对,铣出来的平面度超差0.02mm,得停机调整参数;可能仓库里本该到的45号钢棒料,因为高速封路晚了三个小时,本来要切的坯料直接卡壳;甚至可能磨床组的张师傅老腰突犯了,要提前半小时下班,他手里那台精度到微米级的外圆磨,组里其他人碰都不敢碰——这些计划外的破事,没有一个是能提前预判的。
所有你能想到的”计划外”,全是生产调度的日常工作边界。
之前和隔壁汽车紧固件厂的同行聊天,他们那的调度排产的时候,特意把同批次需要镀锌的小螺丝,凑到同一个电镀批次里,就为了省掉两趟跨车间的转运时间。就这一个小调整,每个月能少花大约8000块的转运成本,这个数是他们财务盘了三个月账算出来的,绝对靠谱。
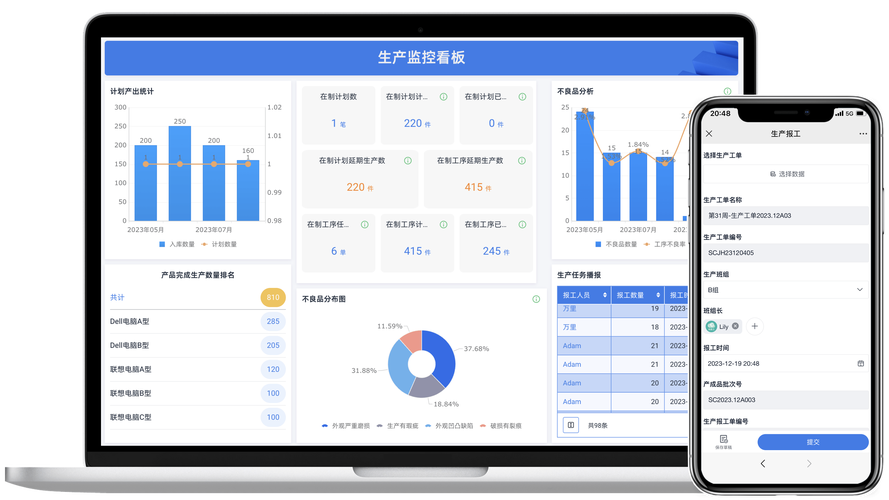 离散制造车间生产调度工单排程平板界面
别觉得这点调整是小事。制造车间的利润,本来就是一毛一毛抠出来的:少转一次料,少等半小时,少换一次工装,攒起来就是实打实的利润。
说真的,这岗真的是车间里的”背锅侠”——交期晚了找他,设备坏了找他,物料不够了找他,连食堂今天的菜太咸,都有师傅路过的时候跟他吐槽两句。
‘那些系统算不出来的潜规则’
 ‘那些系统算不出来的潜规则’
不过话说回来,现在哪个车间没上MES系统?为啥还得要个活人在车间跑?
死的系统,算不出活的人情和设备脾气。
就说王磊上周改的那笔排程:系统自动算出来,刚换完主轴轴承的1号数控车,应该先跑批量最大的硬铝件,毕竟产能利用率最高。他直接把这单活给调到了3号车——新换的轴承有磨合期,一上来就啃硬铝,过不了半个月精度就得掉,到时候赶客户交期的时候机床趴窝,那损失可比这点产能差远了。
还有排活的细节:需要人盯着连续精磨8小时的高精度轴件,就排给平时坐得住、手稳的周师傅;需要频繁换工装、调夹具的小批量零散活,就排给手脚麻利的年轻徒弟班;甚至哪个班组下午要开安全会,提前把需要用电焊的活挪到上午,这些细节,系统的算法模型根本学不会。
真正的生产调度,从来不是坐在办公室对着屏幕点鼠标,是脚底板沾着切削液,把每台机床的脾气、每个师傅的习惯、每批物料的进度都摸得门清的人。
很多人觉得制造业的事,和自己的日子隔得远。
其实真不是。你家里用的洗衣机的钢板外壳,你骑的电动车的车架连接件,甚至你早上买咖啡用的不锈钢杯盖,这些东西能按时摆在货架上,背后全是这些攥着对讲机的人在兜着。
你但凡遇到过”下单了大半个月还不发货”的工业制成品,大概率是哪个环节的调度没兜住——要么是机床临时坏了没及时转活,要么是物料卡在路上没调整排期,最后就轮到屏幕前的你,抱着手机等得上火,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:攥着对讲机在车间跑的人:藏在机床轰鸣里的生产调度逻辑
文章链接:https://zystgy.cn/a/61947