增材制造改了模具行业的命?说说随形冷却那点真东西

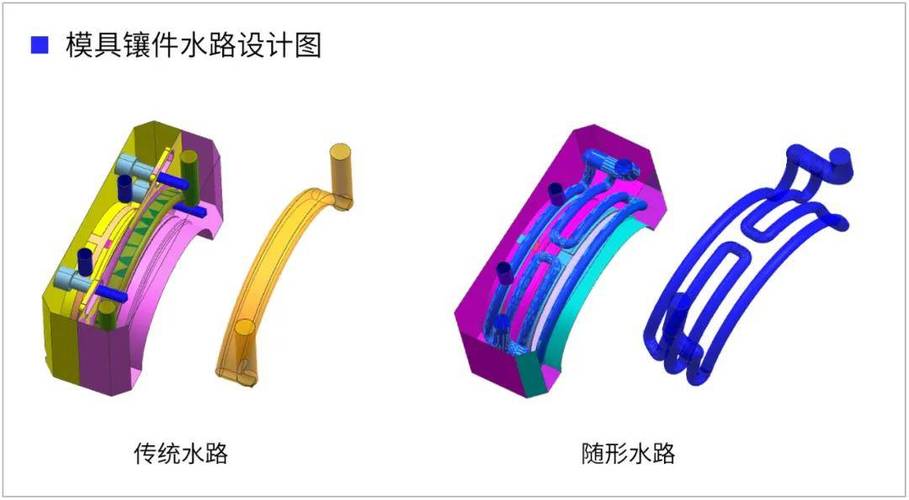
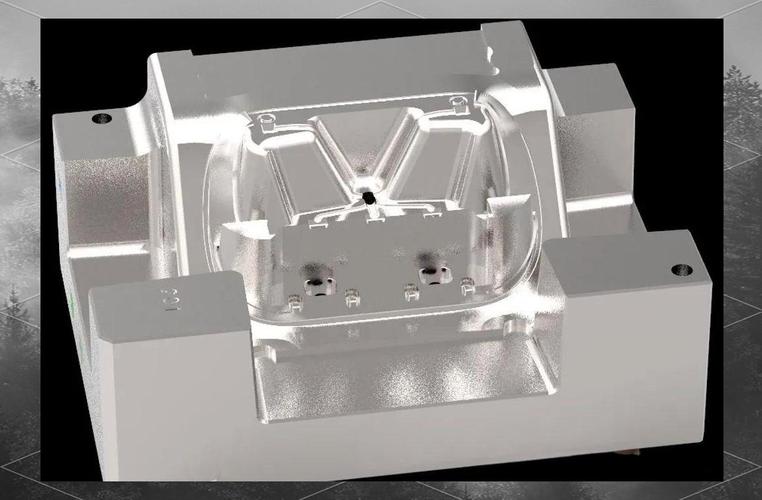
东莞那家模具厂的老板我认识快十年了,去年他拉着我看堆在角落的一套废模具,脸拉得比驴长。为了这款空调出风框,他前前后后改了三次,良率始终卡在七成,拖了客户交期,赔的钱够打两套新模具了。问题出在哪?不是钢材不好,也不是加工精度不够,是冷却。传统冷却通道只能钻直孔,那出风框曲面凹凸不平,角落那里根本冷不下来,出模就翘,怎么调参数都没用。最后还是找了家做金属增材的厂,做了一套带随形冷却的模芯,装上机,一试,良率直接冲到九十五以上。
传统注塑模具直孔冷却通道对比示意图
传统注塑模具直孔冷却通道对比示意图

老模具人挠破头的问题,增材制造给解决了

老模具人挠破头的问题,增材制造给解决了
老模具人挠破头的问题,增材制造给解决了
做注塑的都知道,成型周期里七八成时间都在等冷却。冷却不均匀,什么精度、良率全白扯。之前为了给复杂型腔降温,什么奇招都用过,什么镶拼钻斜孔,什么加铍铜镶件,要么成本翻几倍,要么效果打折扣,始终解决不了根本问题。 问:不就是弯的冷却管吗?传统工艺为啥做不了? 答:真不是开个弯孔那么简单。随形冷却的核心,是冷却通道完全贴合型腔轮廓,哪里积热就往哪里贴,异形曲面、深腔角落都能照顾到。传统机加工是减材,只能钻直线孔,镶拼出来的流道要么有死角,要么贴合度不够,根本达不到理想效果。增材制造是一层一层堆出来的,不管你流道是什么形状,只要模型能画出来,就能打出来,刚好解决了这个痛点。

别听概念吹,算点实打实的账

我见过太多吹增材制造的,上来就是各种大概念,太虚。说点真刀真枪的收益。 首先是成型周期,冷却速度上来了,整个开模周期就能缩。我接触过的案例里,大约能缩短20%到40%,不同产品差异大,这个数据都是生产端跑出来的,可查证。其次是良率,翘曲、缩痕这些缺陷大多是冷却不均导致的,随形冷却把温度差控制住,良率一下子就能拉上来,刚才说的那款出风框,良率从72%涨到96%,单这个一年就能省几十万的废料成本。 很多人第一反应是,增材打印这么贵,小企业用不起啊?说实话,单套模芯的成本,确实比传统机加工贵15%到30%,但摊到大批量生产里,每个产品的成本反而降了。周期短了,单位时间出的货多了,废料少了,算下来,不到半年就能把打模具的钱赚回来。
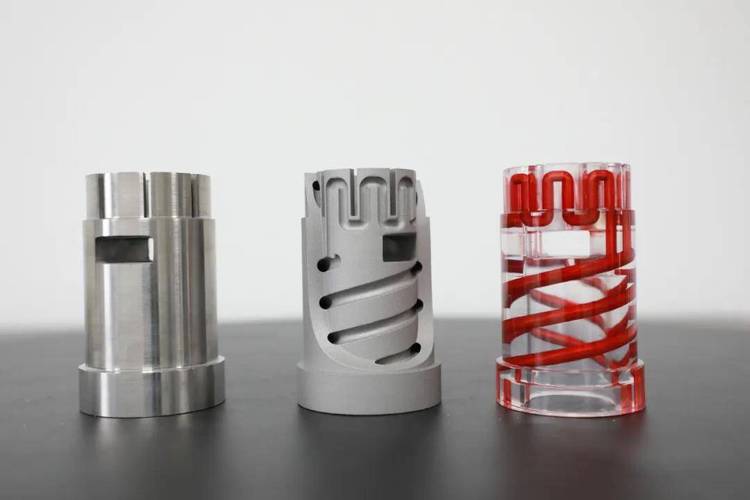
增材制造随形冷却注塑模芯实物图
增材制造随形冷却注塑模芯实物图
问:所有模具都适合用增材做随形冷却吗? 答:当然不是。简单的平板类零件,传统直孔冷却完全够用,犯不上多花这份钱。但如果你的产品符合这几个特征,那真可以试试:型腔曲面复杂、壁厚变化大,对尺寸精度和外观要求高,比如汽车内外饰件、医疗塑料外壳、家电外观件,这些产品用随形冷却的收益特别明显。还有现在越来越多的小批量定制产品,换模频繁,增材做的模芯交付更快,优势更大。

踩过坑才知道,这些细节不能省

踩过坑才知道,这些细节不能省
踩过坑才知道,这些细节不能省
不过话说回来,现在行业里滥竽充数的也不少,很多厂做出来的增材模具,还不如传统的好用,为啥?都是细节没做到位。 ❗ 第一,模具钢的打印质量和热处理不能含糊。增材打印模具钢,要是粉末纯度不够,打印参数不对,硬度均匀性就差,模具寿命能比传统模具少三分之一,有的甚至用不到一千模就裂了。找打印厂,一定要问清楚他们做没做过模具钢的批量验证,别拿结构件的打印标准凑活用。 💡 第二,流道不是越贴型腔越好。很多设计新手,觉得贴得越近冷却越好,结果把流道壁做太薄,型腔打不了几模就开裂。流道距离型腔壁一般要留1.5到3倍的流道直径距离,还要配合热仿真算温度分布,不是瞎画的。 第三,内流道后处理不能省。增材打印完的流道内壁,粗糙度很高,很容易挂水垢积杂质,用个一年半载,冷却效果就掉一半,严重的直接堵死。现在有专门的内流道化学抛光、磨粒流抛光,多花这点钱,能让模具寿命翻一倍,别省。 去年那个东莞老板,现在把占产能三成的复杂模具都改成增材随形冷却了,订单接得比原来多了一倍,毕竟同样的时间,别人出一百套,他能出一百五十套,良率还高,客户自然都往他那跑。 很多人说增材制造现在还只是小众方向,我不这么看。至少在注塑模具这个领域,增材制造已经不是什么实验性的新技术,是能真真切切解决问题,帮老板赚钱的实用技术了。别被那些玄乎的概念吓住,真碰到解决不了的冷却问题,试试就知道了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:增材制造改了模具行业的命?说说随形冷却那点真东西
文章链接:https://zystgy.cn/a/61887