2026-10-13 01:15:46 作者:网编
分类:文章
上周跟做了三十年钳工的李师傅逛苏南的机加工车间,一进门就听见一片均匀的闷响,不是老式普通车床那种哐当哐当晃得地面颤的动静。脚边的地线走得整整齐齐,每台机器的操作屏亮着淡蓝色的光,工人戴着口罩在边上翻料,没那么多大呼小叫。这就是现在大多数机加工车间的日常,主角就是它。
不是加了个屏幕就算数控机床
很多外行人看,不就是普通车床装个电脑屏幕吗?拧个螺丝接上电,改个名就能卖。李师傅当年刚接触数控的时候也这么想,直到他第一次见正经设备加工零件,才傻了眼。那时候接一批精密零件的订单,要求误差不超过0.01毫米,差不多就是一根头发丝的八分之一粗。他摇了三十年手柄,闭着眼都能车出合格零件,那次拼了老命,做十个废八个,人家数控机床开机,一下午做了五十个,拿千分尺量,全在公差范围内。
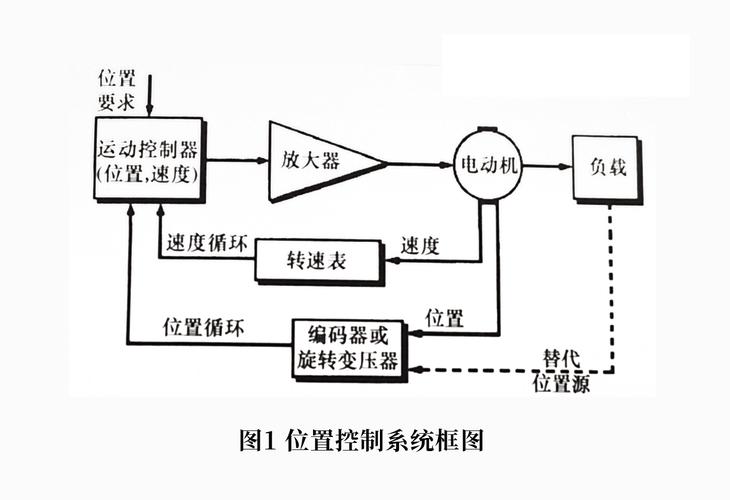 数控机床闭环控制系统原理示意图
核心不是那个屏幕,是带反馈的闭环控制。你编好程序,告诉刀具要走到哪个坐标,走多少,主轴转多少转,走到位了,机床上的传感器立刻把实际位置传回系统,和程序里的坐标比,差个零点几微米都能立刻调过来。这才叫数控机床,那些只加了个步进电机、没有反馈的,说白了就是电动车床,挂羊头卖狗肉。
好多刚开厂的老板图便宜,买这种货,开头三个月还行,用半年,丝杠间隙磨出来了,精度掉得飞快,一炉料下来全废,哭都来不及。李师傅见过好几个这样的,本钱亏光,厂子直接关门。差一丝,废一筐,从来不是开玩笑。
难的从来不是壳子,是里面看不见的细节
现在国内能做数控机床的厂子不少,能拿出顶级精度的不多。为啥?难的地方全在看不见的地方。比如主轴,这玩意是机床的心脏,每分钟转一两万转,转几个小时,你摸机床外罩,不能有明显震感,温差不能超过一度,不然热胀冷缩,精度直接跑了。
再说滚珠丝杠,就是带着刀架走的那根杆子,整个机床的走位精度全靠它撑着。
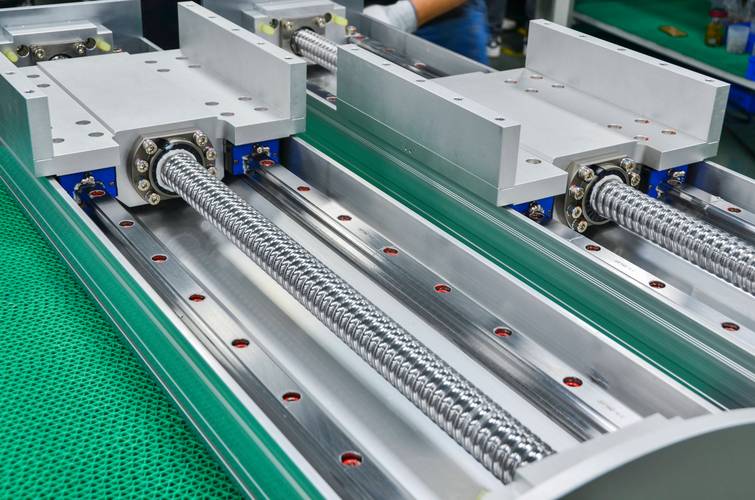 数控机床加工中心滚珠丝杠安装实物图
这根杆子,从锻造到磨完,要过十几道工序,每一丝的间隙都得卡准,好的丝杠用十年,间隙变化都不会超过一微米,差的,用一年就晃得没法用。还有导轨,刀架在上面跑十几年,不能磨出坑,磨出坑精度就没了。
说实话,这些东西不是画个图就能做出来的,材料,工艺,装配,哪一步差一点,出来的东西就差很多。之前这些核心部件大多靠进口,现在国内不少厂子啃下来了,能做了,但是要做到顶级稳定性,还是得磨,得攒经验,急不来。
它藏在你生活的每个角落
 它藏在你生活的每个角落
很多人觉得数控机床就是工厂里的大铁疙瘩,跟普通人没关系?不对。你手里拿的智能手机,摄像头的铝框架,主板的接插件,全是数控机床做的。你开的汽车,发动机的缸体,变速箱的齿轮,哪一个不是数控机床铣出来的?就连你去牙医诊所种牙,那个贴合你牙槽骨的种植体基座,就是五轴数控机床磨出来的,精度差一点,戴上就疼得睡不着。
说白了,它是工业的母机,你能见到的大多数工业产品,追根溯源,都有它的功劳。我们天天说国产工业升级,绕不开的就是数控机床的升级,没有好母机,再好的设计也做不出来。
不过话说回来,现在这个行当也有烦心事。好的调机师傅越来越少,年轻人不愿意进车间,觉得又油又脏,不如去送外卖做直播。可一台再好的数控机床,也得有好师傅调机,程序编得对不对,刀具补偿怎么调,全靠手上攒的经验,机器暂时还替不了。李师傅带了三个徒弟,走了两个,剩下那个还是因为从小喜欢摸机器才留下来的。
那天走的时候,李师傅站在一台刚调试完的国产数控机床边上抽烟,烟圈飘在亮着灯的操作屏前面,他用手摸了摸冷飕飕的机壳,没说什么豪言壮语,就说了一句:“慢慢熬,总能熬出来。”
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛机加工车间,聊透数控机床到底难在哪
文章链接:https://zystgy.cn/a/61862