选容积别只看内胆标称,要看有效加热区
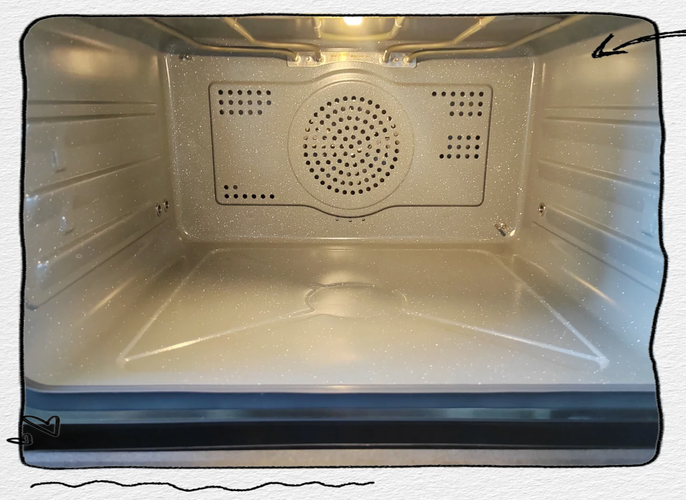
不少厂家玩文字游戏,标称的容积是整个内胆空腔的体积,完全不管内部的风道、横梁、加热管占了多少空间。我见过最夸张的,标称1立方的烘箱,有效放料区只有0.7立方,客户定的托盘按标称做的,根本塞不进去,硬生生切了半公分的边,浪费了一周工期。
搁板承重也是重灾区,只标容积不标单块搁板的最大承重,你放了几吨重的铸造模芯,用不了半年搁板就弯了,料堆在一起,通风差温度低,下半部分的料永远烘不透。
控温精度≠温度均匀性,别被参数忽悠
这是选型里最常见的坑,没有之一。
厂家把控温精度标成±1℃,吹得神乎其神,买家一看,哇精度这么高,掏钱就买。实际上,控温精度指的是温度传感器位置的温度波动精度,不是整个烘箱腔体的温度差。很多小厂为了省成本,只在加热出风口装一个传感器,传感器那里测出来确实是±1℃,腔体角落的温差能差到七八度,做汽车电子或者医药原材料的,根本过不了验厂和体系审核。
说实话,我见过太多栽在这上面的,花了进口设备的钱,拿回来一测温差,脸都绿了,退不能退换换不起,只能凑合用,每年报废不少产品。 问:那我验收工业烘箱的时候,怎么测温度均匀性才靠谱? 答:按行业规范来,提前跟厂家说好,验收的时候要布9个测温点,上中下三层,每层放左中右三个点,满负载稳定运行两小时之后再读数据,最大温差不能超过你产品要求的两倍。比如你要求产品本身的温差不超2℃,那腔体最大温差就不能超4℃。别嫌麻烦,这一步卡不住,后面有的你哭。
还有加热方式的坑,不同产品真的不能乱选。你烘多孔发泡材料,就别选红外加热,很容易外面烤焦了内部还没干透;做粉末涂料干燥,就得选水平进风的热风循环,避免粉末被风吹得到处都是,堵死滤网;做大尺寸的铸件去应力,就得选分层加热,从上到下慢慢升温,不然工件变形。
细节才是省成本的关键,别图便宜漏了配置
- 可调排风阀:烘含水或者含溶剂的产品,必须要装可调的排风阀门,不然潮气排不出去,烘一天都不干,能耗还比正常高三分之一。很多几千块的便宜烘箱,直接给你开个固定大小的排风洞,大小没法调,要么排太多分跑热量费电,要么排不够烘不干。
- 门密封材质:长期用150℃以上的工业烘箱,一定要选硅橡胶密封条,别用普通天然橡胶。普通橡胶三个月就裂了,漏风不仅费电,温度还上不去,换一次密封不仅要花钱,还得停线,耽误一天生产损失都比换密封贵十倍。
- 防爆配置:烘带有机溶剂的工件,❗一定要配防爆电机和防爆接线盒,别听厂家说“我这温度低,不会炸”,溶剂挥发积在腔体里,哪天一个火花就是大事,这个钱绝对不能省。
工业烘箱不是什么高大上的高技术设备,本质就是一个带加热的保温箱子,拼的就是细节和用料,好多厂家就靠信息差忽悠不懂行的买家,把没用的参数吹上天,关键的地方偷工减料。你多卡两个细节,多问两句,比啥都强,省下来的都是真金白银。