2026-10-12 04:23:52 作者:网编
分类:文章
上周跟车间做了三十年的老周转热处理工段,刚进门一股热烘烘的铁腥味扑面而来,老远就看见那个大家伙蹲在厂房角落,灰扑扑的外壳凉得跟地上的钢板一样,没人知道里面随时烧着近千度的高温。
不是随便找个大箱子扣个加热管就行
很多外行第一次见,都觉得这不就是个工业版大号电烤箱?掏钢板焊个壳,塞几根加热管接上电就能用。
真要是这么简单,那做炉子也太容易了。
就说炉衬,贴在外壳里面的那层耐火材料,看起来就是砌进去的砖,讲究可太多了。要扛住上千度的高温不融化,还要能挡住热量不让它散出去,更关键的是要抗热震——今天开炉升到一千度,明天关炉降到室温,来回折腾几次,要是材料差工艺不对,直接裂得跟干旱的河床一样。漏热不说,能耗直接往上跳三分之一,用不了半年就得换,麻烦得要死。
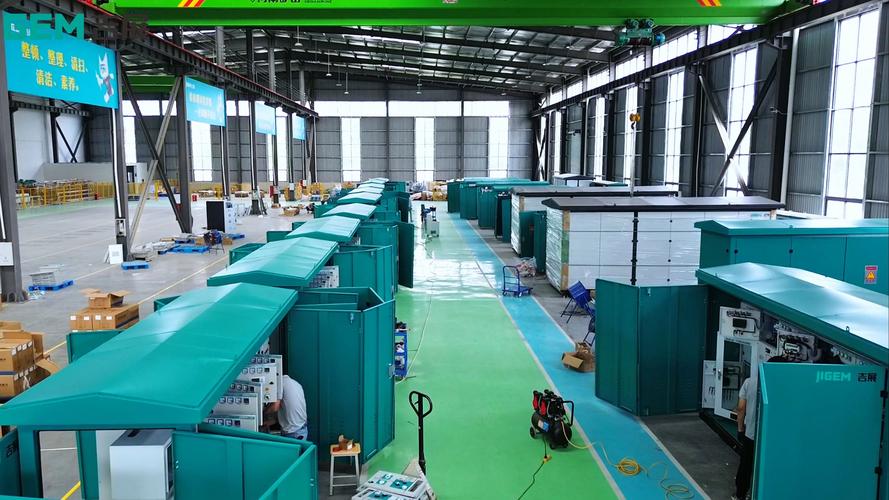 机械车间在用箱式工业电炉现场图
我刚进车间那年见过一次炸炉,新砌的炉衬没烘够残留的水分,一开炉温度涨得太快,水分变成蒸汽憋在里面撑不开,直接炸了。那动静比冲床撞错模还响,碎耐火砖飞出来好几米,离得最近的学徒安全帽都被砸凹一块,后来半个月那小子听见开炉就躲远。
再讲加热元件,不是普通家用电热丝就能凑数。低温炉用镍铬丝还好,千度以上的高温炉,要用硅碳棒,一千六百度以上就得用二硅化钼。这东西脆得跟你家厨房的陶瓷汤勺似的,安装的时候手劲大点都能掰断,一根大几百,学徒装错掰断一根,半个月绩效就没了,心疼得三天吃不下饭。
做个合格的好炉子,最难卡在哪
要说最难的,还不是材料,是温度均匀性。
做热处理的都懂,同炉零件,差个十度硬度就不对,整批货直接报废。我之前听质量部的老检验说,早些年有个小厂做的便宜电炉,卖给汽配厂做齿轮热处理,出炉一测硬度,角落的零件合格,炉膛中间的温度超了五度,硬度直接不够,整批两百多吨齿轮全部退货,赔得那个小厂直接关门。
现在要求高的订单,温度偏差要求控制在五度以内,整个炉膛不管放哪里都得达标。这不光是控温仪表准就行,加热元件怎么排布,炉衬怎么留对流通道,甚至炉门的密封缝在哪里,都得一点点调。
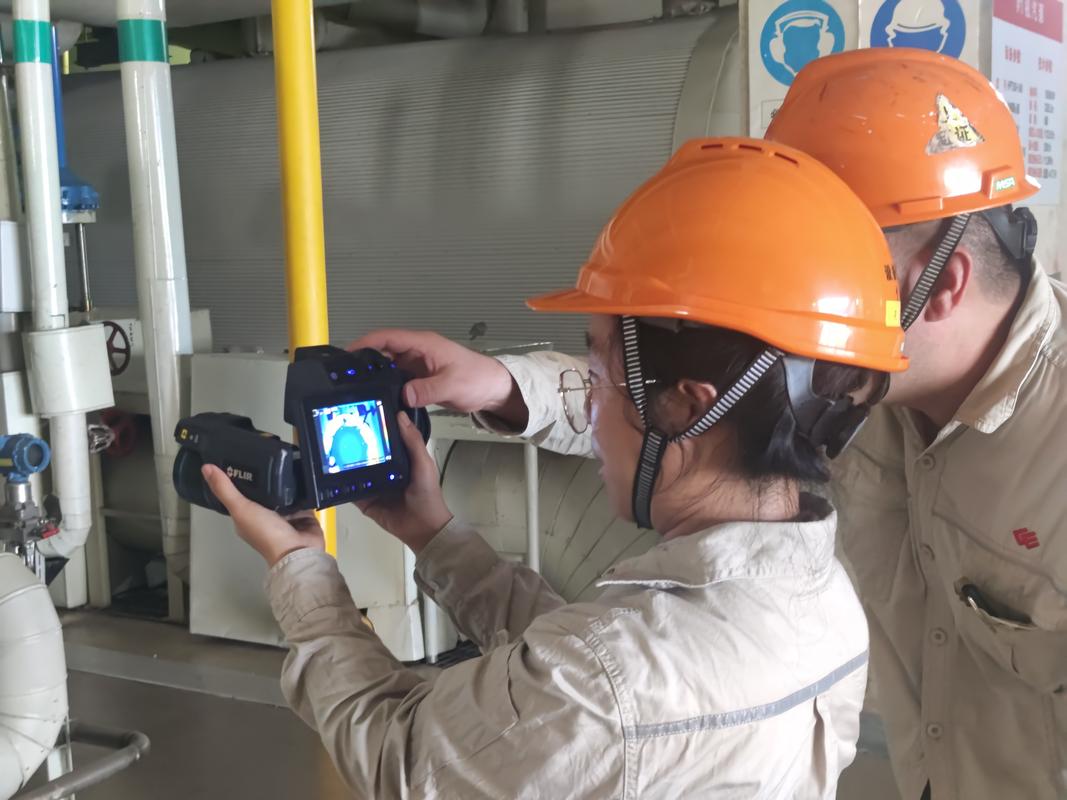 工业电炉炉膛温度校准测试现场图
要做真空热处理炉,还有一关过不了就是废品,那就是漏率。真空炉要把炉膛抽成低真空,一些特殊材料热处理不能碰氧气,一碰就氧化报废。要求漏率低到什么程度?老周说,抽完真空放二十四小时,掉的气压还不如你对着炉膛打个喷嚏带来的气压变化。很多小厂省成本,法兰不磨平,密封圈用回收橡胶,用不到半年就开始漏,修的时候要把几吨重的炉盖整个吊下来,换密封圈磨法兰,折腾两三天,耽误多少活,真的是省小钱吃大亏。
你看不见它,但它天天影响你的生活
 你看不见它,但它天天影响你的生活
说实话,很多普通人连这个名字都没听过,觉得这就是重工业角落里的东西,跟自己没关系。
不对啊。你开的汽车,里面的变速箱齿轮、悬挂弹簧,哪一个不是进工业电炉热处理过的?没有这一步,硬度韧性达不到,开不了半年就可能断裂出事。你手里拿的手机,里面的芯片晶圆,退火工序也要用专用的节能工业电炉。就连风电场上转的大风车,那个好几米直径的轴承,也要整只进大规格工业电炉做热处理,不然扛不住常年的风吹转动。
不过话说回来,现在国内做工业电炉的水平真的起来了,早些年高端真空炉全靠进口,一台动辄几百万,现在国产的差不多性能,一半价格就能拿下,很多厂都换了国产货。但也不能吹,一些超高温的特种工业电炉,用到的特种耐火材料还是有点差距,这个得慢慢来。
很多人吐槽工业电炉耗电凶,其实现在新款的炉子,炉衬用的新型保温材料,保温好得很,保温十二个小时温度掉不到一百度,比二十年前的老炉子省电一半还多。还有人说用电不如烧煤划算,其实现在集中发电的污染处理比分散烧煤干净太多,更何况现在绿电比例越来越高,其实比烧煤环保多了。
昨天路过热处理工段,刚好碰见老周开炉出料,长长的吊钳把红彤彤的零件夹出来,往淬火油槽里一放,滋啦一声白油烟直冒,热气裹着油味吹过来,烫得人下意识往后躲。我站在那看了两分钟,这个灰扑扑的大铁箱子安安静静蹲在那,没人会多瞧它一眼,可整个制造业最基础的工序,就靠它撑着呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老车间师傅口传的秘密:工业电炉不止是个大铁箱子
文章链接:https://zystgy.cn/a/61799