上个月给城郊加氢站改输氢管线,扳手拧阀门的时候我就感觉不对,同样通径的阀门,比天然气站的重了快三分之一,密封面的抛光度亮得晃眼。同行的小伙子说不就是个阀门吗,至于下这么大成本?我给他指了指阀体上打的钢印——抗氢Cr-Mo钢。这就是氢气,从阀门到管线,从制氢到加氢,每一步对机械加工来说,都是和这个小东西斗智斗勇的过程。
氢气为什么比天然气难伺候?
论体积,氢气分子是我见过最小的工业介质。小到什么程度?普通碳钢的晶粒缝隙,它说钻就钻,一点不犹豫。钻进去干嘛?把晶粒之间的结合力给你拆了,用不了几年,原本硬邦邦的钢材就变脆,一受力就裂。行话叫氢脆。
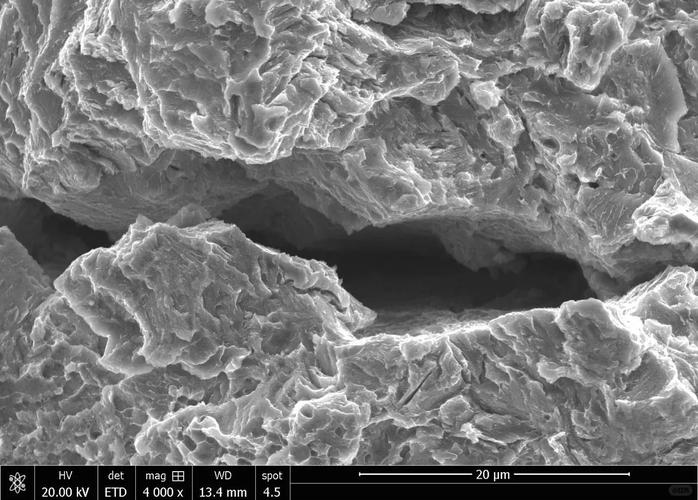
说实话刚入行的时候我见过一次教训,十几年前吧,某个小厂图省钱用普通碳钢管走氢,三年就漏,夜里面巡检闻到味道,还没等关阀门,焊缝直接裂了十公分长的口子,吓的所有人半个月不敢碰氢管线。
不是说没有能扛氢气的材料,现在的低合金抗氢钢,技术已经成熟了,但加工是真麻烦。焊接的时候要预热到一百多度,焊完还要整体热处理消应力,稍微控温不好,焊缝那一块还是会出微裂纹。探伤的时候要一寸一寸扫,漏一个点,可能就是几年后的大事故。
大部分人不知道,工业造氢不只电解水
现在网上一提氢气就是绿氢电解水,好像全中国的氢气都是这么来的。其实不对,现在九成以上的工业氢气,要么是化石能源重整来的,要么就是炼厂、化工厂的副产氢。不管哪一种,到了机械加工这块,都绕不开一个东西:氢气压缩机。
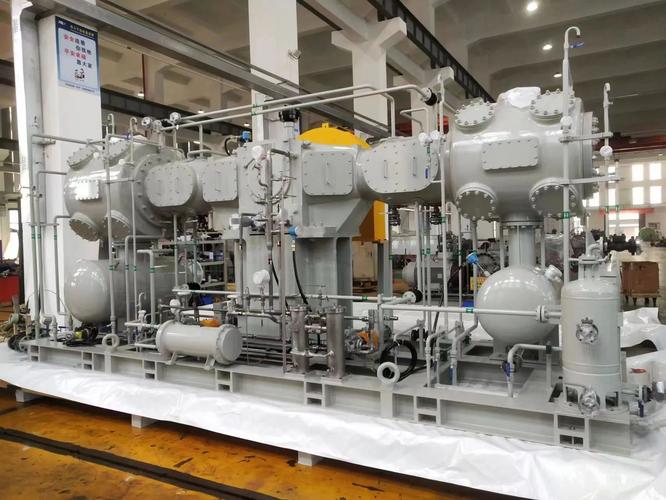
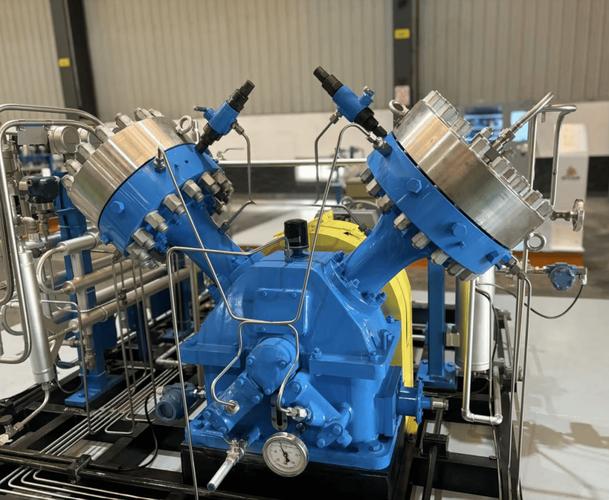
氢气密度只有空气的十四分之一,压缩起来和压缩天然气完全不是一回事。普通压缩机的叶轮,拿过来压氢气,效率直接掉三分之一,还容易抖,抖到什么程度?叶轮叶片不到一年就振裂了。所以叶轮要重新设计,叶片角度、重量都要调,加工公差比普通压缩机严一倍都不止。
最头疼的还是密封。分子太小了,普通的填料密封,用不到一个月就漏得像筛子。现在主流用干气密封,靠氢气自己在密封端面形成一层纳米级的气膜,把氢气锁在里面,说起来简单,密封面的平整度要控制在0.5微米以内,什么概念?一根头发丝是八十微米,自己算。加工这个密封面,磨床不行,得用高精度抛光,一不小心抛多了,整个密封就废了,几万块钱打水漂。
哦对,说个大家关心的安全,很多人说氢气一碰就炸,太危险。其实真不是,氢气比空气轻太多了,漏了直接往上飘,只要通风好,几分钟就散干净了,反而比液化石油气这种沉在地上的安全。我干了十几年,见过漏氢气的,没见过几个因为泄漏出大事的,反倒是违规操作不开通风才容易出问题。
机械工业搞氢,卡在哪?
第一个卡就是储氢运氢。现在长距离运氢,要么高压气态,要么低温液态。高压气态用钢瓶,每个钢瓶都要用抗氢材料,一个几十升的瓶子,成本上千,拉一车才拉几百公斤氢气,运费比氢气本身还贵。
低温液态更麻烦,要冷却到零下253度才能变成液体,保温罐要做多层真空绝热,罐身的焊缝连个针孔大的漏都不能有,漏一点,几天就漏完了,我们之前做过一个试验罐,光是检漏就花了半个月。
第二个卡就是核心部件的加工精度。比如电解槽的双极板,燃料电池的双极板,要薄,还要耐腐蚀,还要平整,冲压成型的时候,要做到整个板面平整度误差不超过2微米,一分钟出好几片,良率还要稳定在95%以上,现在国内能做到稳定量产的高精度冲压线,还真不多。
很多人骂氢气是骗局,说全产业链算下来碳排放比燃煤还高,这话对也不对。原来化工行业本来就需要大量氢气,炼油要加氢裂化,造化肥要合成氨,一年要几千万吨,原来这些氢气大多是化石能源来的,现在如果换成可再生能源发的电电解水制绿氢,直接就把化工这一块的碳排放砍下来了,这怎么是骗局呢?
不过话说回来,现在资本吹得太凶,好像明天全中国都要换成氢能源车了,我们一线的人看着也慌,很多问题还没解决,成本还没下来,路还长着呢。
前几天去加氢站验收,出来的时候看着加氢车停在站里,司机师傅拿卡一刷,加氢枪插进去,几分钟就加完了。挺平常的一件事,但你往细了想,从阀体的抛光到密封的加工,每一步都是一堆人磨了十几年磨出来的。氢气到底能不能成未来能源,我不知道。我只知道,我们干机械的,就是把手里这根管线、这个阀门做好,就行。