2026-10-11 16:30:50 作者:网编
分类:文章
你见过刚花几十万换完轴承,不到半年又磨坏拆下来的吗?
拆开一看,轴承滚道好好的,润滑脂已经干成硬邦邦的黑块,或是顺着缝隙流得一干二净,连一点油膜都剩不下。
多数时候,不是轴承质量差,不是安装不对,是润滑脂选错了。
别迷信通用脂,大多数工况都不通用
很多工厂图省事图便宜,库房屯一大桶通用锂基脂,从水泵轴承到天车滑轮,啥部位都抹。
能用上吗?当然能。能用久吗?悬。
钢厂连轧机的轴承,连续运行温度稳定在一百一十摄氏度以上,通用锂基脂的稠化剂本来就是普通硬脂酸锂,耐氧化性能差,三个月就氧化结焦把游隙堵死了。
北方冬天户外的起重设备,夜里零下二十多度,通用脂冻得跟肥皂块似的,启动的时候转都转不动,硬生生磨坏齿轮。
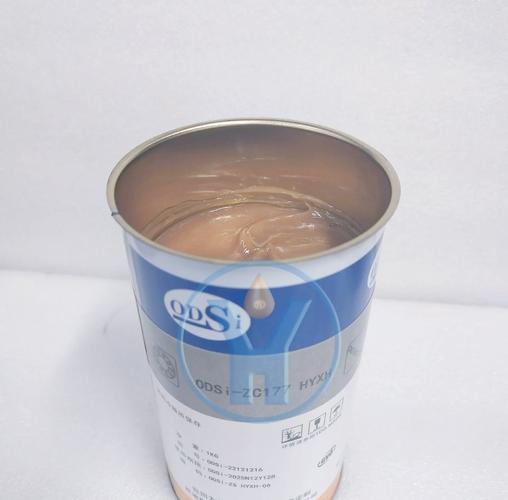 结焦失效的工业轴承润滑脂实物图
问:工况同时有高温和水淋,选脂到底先顾哪头?
答:先顾抗水,再顾高温。很多人选错就是反过来,先看耐多少度,选了高温脂但压根没加抗水添加剂,设备冲两次水润滑脂全被冲掉,再耐高温也没用。我之前蹲过一家食品加工厂的蒸煮线,辊筒轴承原来选了耐300℃的高温铝基脂,没做抗水处理,不到一个月轴承直接抱死,换了带磺酸盐抗水防锈的160℃复合锂脂,用到现在两年多都没开过盖。💡
99%工业人都搞混的润滑脂参数误区
选润滑脂的时候,你第一眼看哪个参数?
十有八九是滴点。商家也最喜欢吹“我们家脂滴点300度,耐高温随便造”。
真的吗?滴点只是润滑脂受热变软,开始滴落的温度,不是你能长期用的最高温度。实际长期连续使用的温度,通常比滴点低大约50到80度,别拿着滴点当实际使用温度瞎买。❗
再就是锥入度,很多人觉得锥入度越小,脂越硬,承载能力就越强,完全错。锥入度测的是润滑脂的稠度,和基础油的黏度压根不是一回事。同样是0号稠度的脂,基础油可以是32号低黏度,也可以是460号高黏度,承载能力差出去十万八千里。
重载低速的轴承,要的是高黏度基础油,和稠度没关系。轻载高速的电机轴承,就得选低黏度基础油,不然搅油阻力太大,发热量能翻一倍。
问:食品加工厂用的润滑脂,只要包装印了“食品级”就能用吗?
答:哪有这么简单。国内好多号称食品级的润滑脂,只过了最基础的急性经口毒性检测,根本达不到FDA 21CFR或者我国国标要求的食品接触等级,长期和食品间接接触都有风险。选的时候一定要找供应商要正规的检测报告,看清楚接触等级,别拿包装上的字当真。
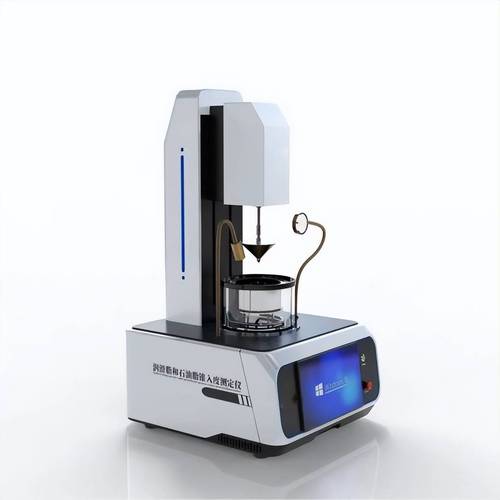 润滑脂锥入度检测实验设备图
现场补脂的坑,比选脂还容易踩
 现场补脂的坑,比选脂还容易踩
选对了脂,就万事大吉了?
才不是。我见过太多机修师傅补脂,拿着黄油枪使劲打,直到轴承缝往外冒油才停,嘴里还说“多抹点总没错,省得再跑一趟”。
说实话,多抹才是大错。密封的滚动轴承,补脂填充量最多只能到轴承腔体容积的三分之一到二分之一,多余的脂排不出去,转动的时候被不断搅拌,温度蹭蹭往上涨,润滑脂老化速度翻好几倍,用不了多久就废了。
我之前接触过一个风场的变桨轴承,维修工怕缺油,三天打一次,每次打满,不到一年轴承滚道就出了成片点蚀,拆开一看腔体里全是新旧混合的废脂,运行温度比设计值高了二十多度,不坏才怪。✅
补脂量其实很好算,大概公式就是:G = 0.005 × 轴承内径 × 轴承宽度,单位都是毫米,算出来G就是补脂的克数,照着打就行,别瞎多打。
不过话说回来,换不同品牌的润滑脂,一定要把旧脂彻底清干净再换。哪怕都是锂基脂,不同品牌的稠化剂、添加剂配方不一样,混在一起很容易出现析油、分层、稠度改变,用不了多久就出问题。我之前碰过一家机械厂,图便宜换了小厂的脂,没清原来大牌的旧脂,半个月就磨坏了三台数控机床的主轴,损失十几万,找谁说理去。
很多人还迷信合成脂,觉得只要是合成的就比矿物油的好,贵的就对。其实也不对,常温下的普通工况,矿物脂完全够用,合成脂的价格是矿物脂的三到五倍,纯纯浪费成本。只有长期不换脂、高低温极端工况、或者有特殊耐腐蚀要求的地方,才用得上合成脂,别为了“高端”交智商税。
工业设备的损耗,十分有七分是润滑不当造成的。这点看似不起眼的黄油,错一步,就是真金白银的损耗。没踩过坑的人,永远不知道这里头的讲究。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:润滑脂选错,几十万设备白修——工业人踩过坑才懂的选型真相
文章链接:https://zystgy.cn/a/61756