上个月去珠三角的一家整车装配厂驻场,刚进车间就看到工艺部围着工位吵。一批刚装完的前悬架,拧紧力矩复测合格率只有八成,货期卡着,整批返工要耽误一周,所有人都头大。
说出来你可能不信,问题出在螺栓的拧紧顺序上。换了个新来的班长,图省事从中间往两边拧,最后预紧力差了快20%。
很多人聊起这个话题,张口就是高端设备、核心芯片,没人会想到,工业竞争力居然能跟拧螺栓绑在一起。
别拿小工艺不当核心竞争力
我刚入行的时候跟着老师傅学装配,他第一句话就说:螺栓拧不对,整个车都是散的。那时候我还不服,不就是按扭矩拧吗?机器又不会错。
后来才知道,这里面的坑能埋死人。比如商用车的悬架板簧,用的都是10.9级以上的高强度螺栓,要求是靠预紧力产生的摩擦力抱紧零件,不是螺栓杆硬扛拉力。预紧力差十分,寿命就能差好几倍。
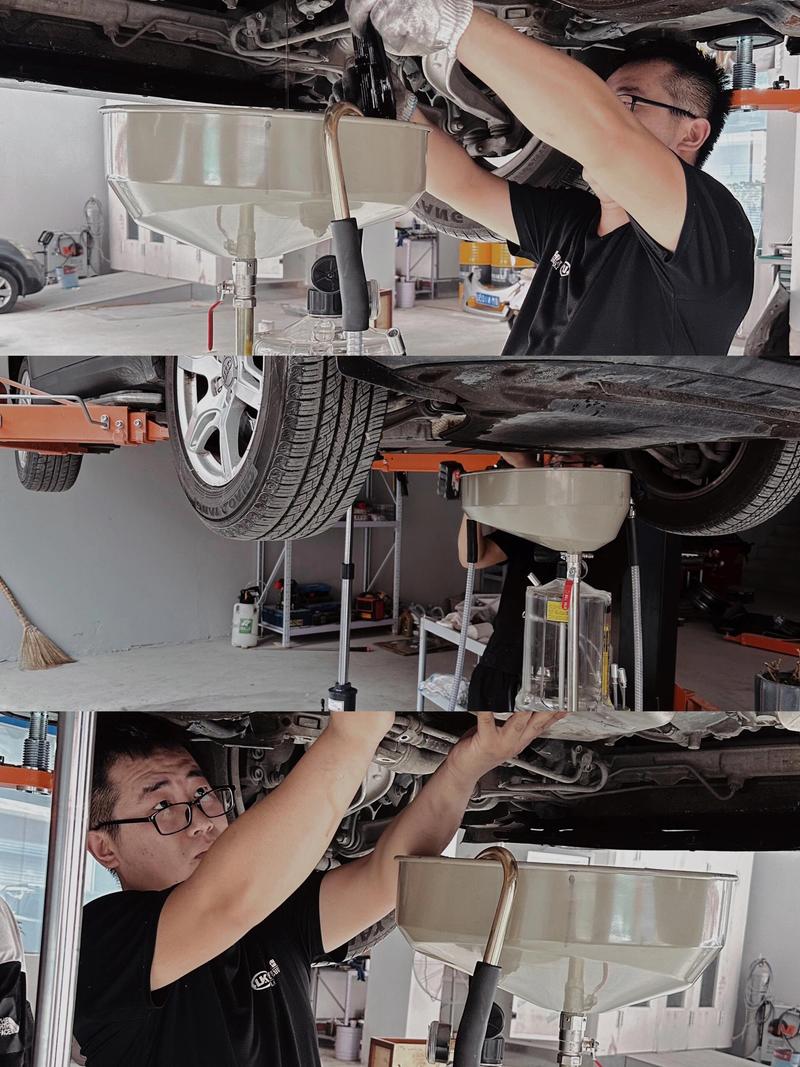
十几年前我们做项目,同样的螺栓,同样的进口拧紧枪,我们做出来的总成,跑三万公里就有松动,进口件就能跑十万公里。为啥?
我们那时候就是一次拧到额定扭矩,人家是分三次拧紧,最后还有一步保压补扭,不同环境温度下扭矩还要自动修正。夏天车间温度35度,冬天15度,螺栓本身的热胀冷缩会影响最终预紧力,我们那时候根本没考虑过这个。
工业竞争力从来不是堆最贵的零件,是把每个环节的误差都捏在你自己手里。你少一个工艺步骤,少考虑一个影响变量,到用户那里就是差几个量级的寿命,最后市场就认别人的货,哪怕人家卖得贵三倍。
精度拼的不是单台设备,是整个体系
前两年跟着所里做风电轴承的项目,我才对这件事有更深的感受。很多人说,不就是个大轴承吗?套圈车出来,滚道磨出来,钢珠装进去就行了,有啥难的?
你知道五米直径的风电主轴轴承,滚道的圆度误差要求是多少吗?0.5微米。差不多是头发丝直径的百分之一。
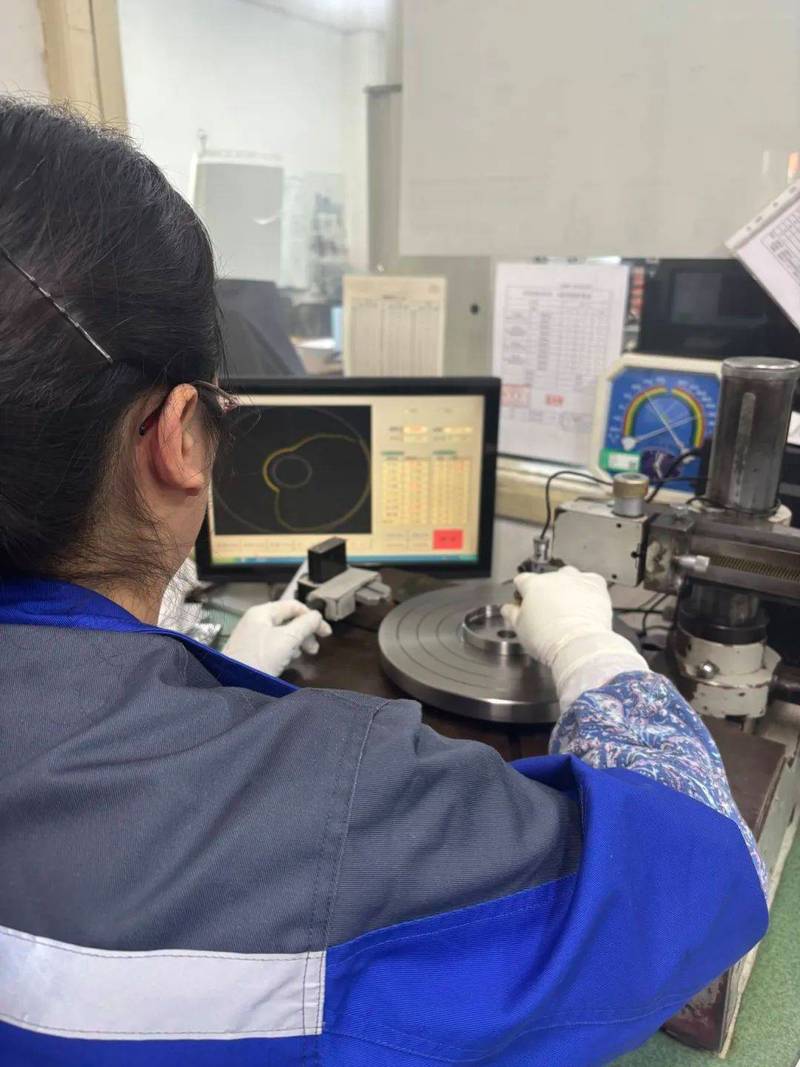
要磨出这个精度,光买一台进口高精度磨床没用。真的。
磨床本身运行会发热,车间温度变化一度,磨床的主轴伸缩短就会变将近一微米,你磨出来的滚道直接就超差了。所以整个加工车间要恒温,精度要求越高,温度控制越严,连磨床安装的地基都要做隔振,外面公路过一辆十吨卡车,地面震一下,进给系统就得停下来等半分钟,让震波消了再干活。
常见的误解就是,工业竞争力就是买最先进的设备,把所有最好的东西攒起来就赢了。不对。你买得起最贵的磨床,你建不起符合要求的恒温车间,你没有配套的温度补偿工艺,你照样做不出合格的产品。这些体系化的能力,没人能卖给你,都是自己一步步磨出来的。
说实话,现在我们能把这个级别的轴承做出来,稳定批量供货,就是把从地基到温度,从磨头进给补偿到测量误差校正,几百个细节一点点调对了,才把产品合格率从不到30%提到99%以上。
竞争力都是笨功夫攒出来的
不过话说回来,这些年跑现场跑多了,我反而越来越踏实。以前总觉得我们跟顶尖水平差太多,是不是有什么捷径能一下子追上。现在才发现,根本没有。
就说刚才的螺栓工艺,我们花了三年时间,测了几千组数据,不同季节的室温,不同钢厂出来的螺栓弹性模量差,不同装配顺序对最终预紧力的影响,一个个变量测,一点点改拧紧程序,才把最终误差控制在5%以内,达到进口的水平。这就是笨功夫,没有什么黑科技,也没有什么弯道超车。
但就是这一点点进步,下游整车厂就能把进口螺栓总成换成我们的,成本降了一半还多,可靠性还不打折,整车卖到海外就能跟别人抢订单,这不就是实实在在的竞争力?
很多人说工业竞争力是国家层面的大事情,是大企业大院所要搞的大项目,跟一线干活的没关系。不对啊。你去车间看,每个工程师蹲在工位调参数,每个老师傅改夹具的定位块,每个操作工多检查一遍拧紧顺序,都是在给整个工业的竞争力添一块砖。
昨天我还在车间跟师傅改一个齿轮加工的定位夹具,改完了试切,齿形误差比之前降了2微米,传动效率提了千分之三。别小看这千分之三,一台五兆瓦的风电发电机,一年下来就能多发十几万度电,这就是实打实的收益。
师傅改完,用抹布擦了擦手,递了根冰饮给我,说这活儿干得爽。我看着机床转动切出来的合格齿面,突然觉得,工业竞争力最本来的样子就是这样。
没有什么惊天动地的神话。就是把你手里的这件活儿,再做好一点点。今天做好一点点,明天再做好一点点,久了,就是别人追不上的竞争力。