2026-10-10 19:09:47 作者:网编
分类:文章
上次去商飞配套的钣金加工厂,推门进恒温测量间的时候,冷气扑脸,那台半人高的桥式三坐标正慢悠悠地扫过一块两米多长的机翼翼蒙皮,屏幕上跳动的数字精确到小数点后三位。那一瞬间我才真的懂,为什么说高端制造的根,一半扎在加工上,一半扎在测量上。
为什么说工业测量是高端制造的「隐形眼睛」
很多人聊制造,开口就是五轴机床、数控系统,从来没人提测量。好像这就是个附加工序,做完拉倒。可实际上呢?加工出来的零件能不能用,尺寸对不对,全靠工业测量卡最后一道关。差一微米,放到普通零件上可能没事,放到大飞机蒙皮的曲率公差上,就是天大的隐患。上天之后受力不均,飞几千小时就可能出裂纹,谁敢赌?
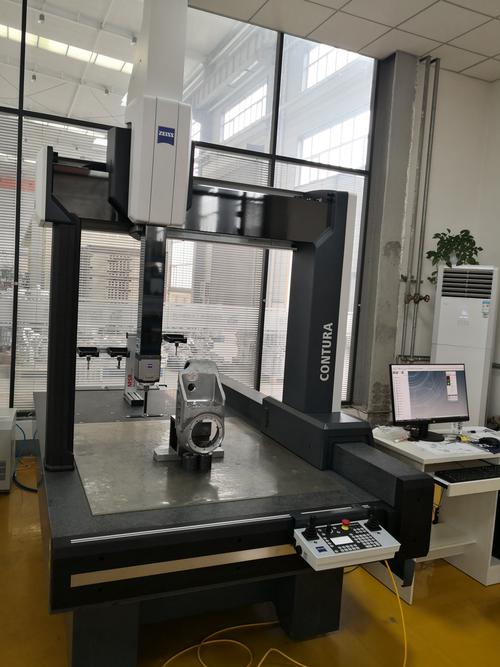 车间工业测量三坐标测量仪工作场景
说实话,现在的制造公差卷得比谁都厉害。
问:现在工厂里的测量不就是卡尺千分尺吗?至于搞那么贵的设备?
答:普通五金零件当然用卡尺千分尺,够用。但公差要求压到0.01mm以内,甚至微米级的时候,人手测量的误差都不止这个数。就说高铁的轮对轴,一整根两米多长的轴,同轴度差个两丝,跑起来的抖动能把钢轨磨出坑,你换三个人测,能出三个不同结果,这不完全是碰运气吗?💡 哪怕是现在常见的新能源汽车电池极耳,厚度公差要求控制在3微米以内,你用手拧千分尺,压得轻重不一样,结果就差出去好几个公差,根本没法用。
现在芯片封装的键合丝,直径才十几微米,测量错一个微米,整个批次的芯片都得报废。说工业测量是制造的底线,一点都不夸张。
在线工业测量为什么是现在的行业难点?
以前的测量大多是离线的:零件加工完,拆下来抱去恒温测量间,测完不合格,再回炉或者报废。这种模式对小批量定制件还好,对大批量生产的工厂来说,太浪费了。一块几十公斤的钛合金坯,加工半个月,最后测出来尺寸超差,材料人工全打了水漂,谁不心疼?
所以现在大家都在搞在线工业测量,加工完不用拆,直接在机床上测,尺寸不对立马补一刀,合格了再往下走,省老多事了。可在线测量的坑,真的比你想的多。
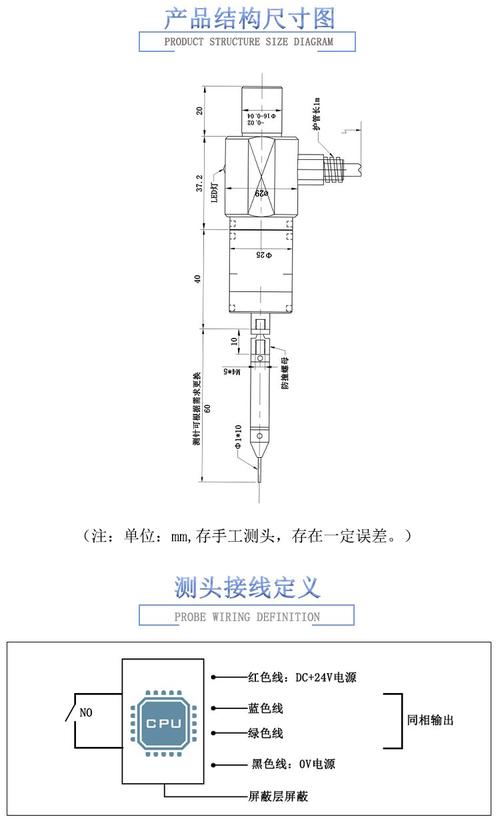 数控车床在线工业测量探头安装示意图
车间里哪有测量间那种恒温恒湿的环境?机床加工两个小时,床身受热伸长十几微米,测量基准直接歪了。切屑、冷却液天天溅,探头上沾个 tiny 的铁屑,测出来直接偏半个丝,好零件直接判成不合格。我之前接触过一家做汽车底盘控制臂的厂子,刚装在线测量系统那会,一周误判废了十几万的料,老板差点把整套设备砸了,后来查了三天才发现,就是探头校准的时候没擦干净,沾了个铝屑,你说闹心不闹心❗
问:在线测量精度能做到比离线三坐标还准吗?
答:别信那些销售吹的天花乱坠。通常在线测量的精度能做到离线三坐标的1/3到1/2,就已经是顶级水平了。毕竟环境摆在那,振动、温度变化、切屑干扰,哪哪都是影响精度的因素。✅ 在线测量的核心作用,是及时把明显不合格的零件拦下来,省得你花时间做完再去检测,不是用来替代最终的出厂精度检测的,搞反了定位,肯定出乱子。
中小工厂选工业测量设备怎么避坑?
 中小工厂选工业测量设备怎么避坑?
我见过太多中小厂老板,被销售一忽悠,咬着牙花好几百万买了顶级进口三坐标,回来一年用不了十回,天天放那落灰,保养费每年都得大几万,纯粹是浪费钱。
说实话,选设备没有最好,只有最适合。
你做普通的汽车冲压件,公差要求也就零点几毫米,犯不着买几百万的高精度设备,一台几万块的数显轮廓测量仪就能搞定所有检测。你做小批量精密医疗器械零件,手动三坐标反而比自动的灵活,换型快,成本还低一半。
几个实打实的经验,给大家参考:
1. 先看公差要求,你的产品要求多少精度,就买对应精度的设备,别盲目追高,精度高一等级,价格能翻好几倍,维护成本也涨。
2. 再看生产批量,批量大的多品种,直接上自动测量,省人工少出错;批量小换型多的,手动或者半自动足够用。
3. 一定要算售后成本。我之前有个开厂的老朋友,买了进口测量机,坏了一个信号接头,原厂等配件等了三个月,厂子停了三个月,亏了快一百万,找谁哭去?现在国产工业测量设备的精度,早就满足绝大多数民用产品的需求了,价格比进口便宜一半还多,售后上门当天就能到,这不香吗?
不过话说回来,真要是做航空航天、芯片配套这种要求亚微米级精度的,进口顶级设备确实还是稳,这个得承认,不能瞎吹国产碾压。
工业测量这行当,从来都是站在后台的角色。没人吹它,没人捧它,但是缺了它,你再牛的加工技术,也造不出能过关的产品。就说大飞机那一块蒙皮,没有工业测量一点点扫出来的曲率数据,你再厉害的老师傅也敲不出符合要求的形状。说白了,制造的精度,就是测量给出来的,你测不到的地方,永远做不准。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业测量:大飞机钣金件为什么能做到丝毫不差?
文章链接:https://zystgy.cn/a/61700