2026-10-10 15:31:49 作者:网编
分类:文章
我前阵子跟主机厂的模具车间主任喝酒,他拍着肚子跟我唠,说前年换全新车型项目,原来老法子开模,前前后后废了三套覆盖件模具,光材料钱就小两百万,还耽误了三个月上市时间。现在呢?用工业仿真跑完,几乎没废过模,试模一次过的比例超过九成。
冲压模具开发为啥离不开工业仿真
 冲压模具开发为啥离不开工业仿真
原来传统开模全靠经验堆。老师傅凭着几十年的手感拍板定方案,先割料开粗,然后上机床精加工,装好模拉去压机试冲,拆回来改,改完再试,来回折腾好几轮是常事。
一套好的热作模具钢,一吨十几万,一款新车型的覆盖件模具,光钢材本身就好几吨,改一次就得切一块补一块,真要是彻底废了,那就是全损。试模还得占大吨位压机,开机一小时大几千块,排期就得等半个月,改一次拖十几天,新车上市晚一天,市场损失都不止这点开模钱。
问:普通CAD三维绘图不也能看模型,为啥还要专门做工业仿真?
答:差得可不是一点半点。CAD是画形状,告诉你模具最终长啥样。工业仿真算的是钢板拉深的时候哪个位置会裂,哪里会起皱,冲压完回弹有多大,冲裁受力不对会不会把模具本身顶裂。相当于在电脑里先完完整整试冲几十上百次,把所有能踩的坑都找出来改好了,再动刀切真实的钢材,这完全是两个逻辑。
很多小模具厂老板还在算账,买套正版仿真软件要几十万,犯不上花这个钱?你废一套模就不止这个数了,对吧?我见过太多老板,省了几万块软件钱,亏了上百万开模钱,最后拍大腿骂自己蠢。
工业仿真在冲压模具里核心解决什么问题
说穿了不是什么花里胡哨的黑科技,核心就是解决三个实际问题,每一个都能直接省钱省时间:
1. 成形性预判:拉延、冲孔、翻边,每一步走料都算清楚,高硬度钢板哪里容易开裂,拉延筋放哪个位置、压边力调多大才合适,提前就能调对,不用试模的时候瞎改。
2. 回弹预补偿:回弹是冲压行业几十年的老坑,冲压完钢板会自己回弹变形,尺寸不对,装车门的时候缝隙不对,要么漏风要么关不上。原来老师傅靠手工磨模具,磨十几次都不一定能达标,现在工业仿真直接算出回弹量,开模的时候直接把型面做预补偿,一次就能做对尺寸。
3. 模具结构强度校核:冲大覆盖件的时候,几十上百吨的力打在模具上,筋板设计弱了用几次就裂,设计太厚又会把模具做的死重,成本凭空涨十几万。仿真直接算出应力分布,哪里该加厚哪里可以减料,强度够,还不浪费材料。
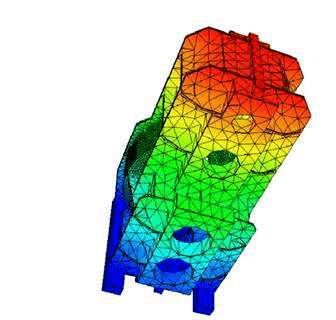 汽车覆盖件冲压成形工业仿真云图
问:是不是只有大厂才用得起工业仿真,小厂根本学不会?
答:早些年确实是这样,不仅软件贵,还得专门养一个会做仿真的工程师,一个月开一两万工资,小厂确实扛不住。现在不一样了,云仿真按项目付费,几千块就能算一套零件,还有专门的第三方仿真外包团队,小厂付服务费就行,不用养全职工程师。门槛真的降了太多,就看你愿不愿意迈出这一步。
说实话,我见过不到十个人的小模具厂,接新势力造车的订单,要求必须交仿真报告,人家找外包做,整套下来才几万块,比废一套模划算太多了。
用工业仿真踩过的那些真实坑
我接触这个领域快二十年,见过太多项目,不是仿真没用,是用的人没走对路,白扔钱还出问题。
第一个坑,材料参数瞎填。很多新手仿真工程师图省事,直接用软件自带的默认低碳钢参数,可你现在做新项目用的都是先进高强钢啊,屈服强度、延伸率差了不止一点,参数不对,算出来的结果能对?我之前跟进过一个项目,就是参数填错了,仿真说完全没问题,开模出来拉延直接裂,亏了八十多万,老板把工程师骂得抬不起头。💡
第二个坑,忽略摩擦系数的影响。很多人默认摩擦系数就是0.125,不管实际用什么润滑油、压边圈粗糙度多少,直接套数。可实际上摩擦系数差0.05,走料的均匀性就差很多,结果直接错,试模肯定出问题。❗
第三个坑,过度依赖仿真,彻底丢了现场经验。仿真只是工具,不是神仙,它算的是理想状态下的结果,实际生产中钢板的公差、环境温度、压机的精度都会影响最终结果,仿真给的是优化方向,还是得结合老师傅的现场经验调整,不能说仿真说没问题,就直接闭着眼开模,那也很容易出事。✅
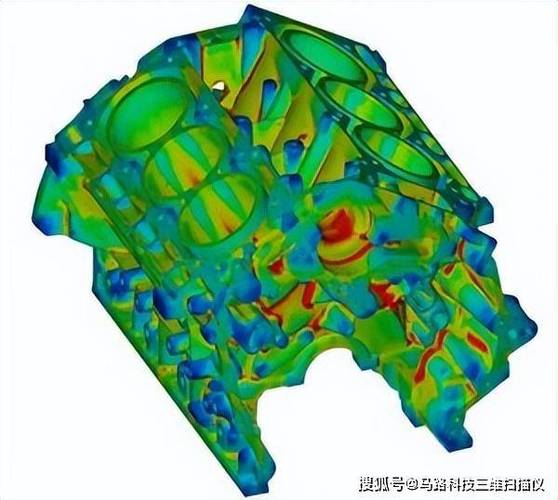 冲压模具结构工业仿真应力分布云图
现在这个行业早变了,主机厂开新项目,要求供应商先给工业仿真报告,仿真过了才让你开模,这已经不是什么加分项,是入场券。好多原来靠老师傅手艺吃饭的老模具厂,不愿意碰新东西,觉得仿真就是年轻人瞎搞,结果现在接不到新订单,慢慢就被淘汰了。
那个喝酒的车间主任去年说,他们厂一年接五个新项目,用仿真省下的开模和试模成本,够买三套正版软件还富余,你说这钱花得值不值?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业仿真怎么帮冲压模具省百万开发成本?
文章链接:https://zystgy.cn/a/61690