2026-10-10 10:56:47 作者:网编
分类:文章
干了快二十年工厂规划,见过太多老板把大半扩产预算砸进新设备,转头就在布局上亏掉小一半利润。
很多厂扩产,看着产能上去了,利润没涨,甚至往下掉,问题大多出在看不见的地方。
别忙着搬设备,先数你家的无效搬运
很多做五金、汽配、模具的中小厂,接了订单扩产能,惯性就是哪有空地往哪塞新设备,从来没想过动线顺不顺。
你下班之后绕车间走一圈,车工区在厂房东头,热处理在西头角落,打磨工位在大门边,毛坯从进厂到加工完出货,绕车间绕三圈,还不算叉车堵在路上等料的时间。
这哪里是工厂,这是迷宫啊!
上个月去东莞一家做汽车转向配件的厂,老板说订单涨了三成,工人加了十个,利润反而跌了五个点,找不着原因。我自己绕着车间走了二十分钟,蹲在车工区数了三个工人半天的动作,算出来搬运占了工人每天工时的将近30%。
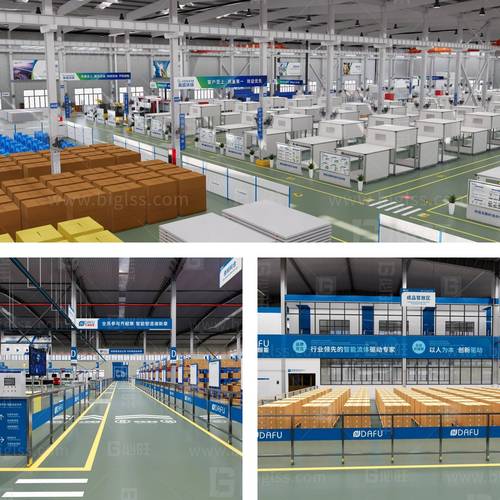 中小离散制造工厂不合理布局实拍
问:我们厂也就几千平,搬设备还要停产,折腾这一趟真的划算吗?
答:我算过一笔实打实的账,通常一个技术工人月薪六千,一天有效工时八小时,百分之三十耗在无效搬运上,就是每个月一千八白白浪费在走路叉货上,十条线二十个工人,一年就是小五十万,还不算叉车的油钱、设备空转的电钱,赶货的时候叉车撞坏个精度要求高的工件,又是大几千打了水漂。这笔账,怎么算都划算。
很多人觉得布局是上万人的大厂才要考虑的事,小厂没那闲钱折腾。说实话,小厂本来利润就薄,一块钱的浪费都是纯利润上扣出来的,比大厂耗不起。
单元式单件流布局,改对了直接提效一半
一说改布局,很多人第一反应就是把所有设备按工艺顺序排成一条长直线。那是标准化大批量生产的干法,放多品种小批量的离散厂根本不适用。
真正适合中小厂的改法,是按产品族分单元布局,把做同类型产品需要的所有工序设备,都放在同一个相对独立的单元区域里,从毛坯进单元到成品出单元,全流程不用跨大区域搬运。
我见过改得最见效的一家佛山模具厂,原来全是按设备类型分区,整个车床区摆一块,铣床区摆一块,放电加工区在另一个角落,做一套模具,毛坯要从车床区搬到铣床区,再搬到放电区,再搬到打磨区,光搬运就要大半天。改完之后按产品族分单元,做家电模具的一个单元,做汽配模具的一个单元,每个单元把需要的车床、铣床、小放电设备全摆进去,跨区搬运直接砍掉八成,每套模具交付周期直接短了三天。
 离散制造工厂单元式生产布局示意图
问:多品种小批量改单元布局,会不会有些设备利用率变低,出现闲置?
答:这个问题太常见了,好多人没改之前就怕这个。说实话,我跑过的几十家改单元布局的厂,原来设备忙闲不均,大多是因为搬运等料、排程混乱导致的,改完之后搬运省出来的时间,足够让设备开得比原来更满。真遇到那种高价值的稀有设备,一个单元用不上全天,你把它放在两个单元中间的公共区域,两个单元共享,也比原来整台设备放老远,大家排队拉货强太多。
没人提前说的布局细节,全是容易踩的坑
 没人提前说的布局细节,全是容易踩的坑
改布局不是画个图搬完设备就完了,好多细节没考虑到,改完还是留一堆坑。
💡 第一个坑:过道宽度不对。要么为了不挤留得特别宽,平白浪费十几个平方的生产面积,要么留太窄,两台叉车会车要倒五分钟,堵得整条线都等料。通常单向走叉车的过道留1.8到2.2米就够,双向会车的留3.5米足够,别平白留四米以上,厂房面积都是算租金的,多出来的地方摆台小钻床不好吗?
❗ 第二个坑:原材料全堆仓库,所有工位都要跑仓库拉料。别把所有暂存都放厂房门口的大仓库,每个生产单元门口留两三个平方的在线暂存区,提前把当天要用的毛坯放好,工人转身就能拿料,不用每天花半小时跑仓库。
✅ 第三个坑:成品检验放太远。好多厂把检验区放办公室隔壁,或者放仓库里边,生产完了要拉大半个车间过去检,合格了再拉去成品仓,平白多跑一趟。直接把检验台放在生产单元的出口,做完就检,合格直接拉去成品仓,省下来的时间都是钱。
不过话说回来,改布局也不能瞎冲动上来就搬。我一般建议客户先抽两到三天,让车间主任跟着工人记动线,把每个工序每天搬多少次、走多少路都记下来,找准了浪费最多的地方再动手改,小改也比瞎大改强。
改完也不是一劳永逸,每年订单换了,产品结构变了,抽大半天时间捋一遍动线,调个一两台设备的位置,花不了几个钱,就能把刚冒头的浪费给掐掉。
你别小看这一块两步的小事,一次省十分钟,一天二十个批次,一年下来攒出来的就是几十万上百万的纯利润,这不比你累死累活抢订单香?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:离散制造中小工厂布局:藏在过道里的百万利润
文章链接:https://zystgy.cn/a/61678