别被忽悠,工业优化不是砸钱换设备
很多人提起这四个字,第一反应就是要上新设备、搞智能工厂,不然就不配叫优化。说实话,这都是卖设备的和咨询公司吹出来的噱头。百分之八十的中小工厂,能把现有流程的细节抠顺,利润就能涨十个点往上。
之前在一个做泵体的车间待过,装配线每小时总要卡两三次,流水线主管天天打报告要加一个工位,预算开了十几万。我跟着转了大半天,发现卡线全都是因为装配工拿错螺栓——六种不同长度的螺栓堆在一个物料框里,每装一个就得翻半天。
后来怎么改的?把物料框按装配顺序重新排了位置,每个框贴了不同颜色的不干胶,最长的放红色,最短的放绿色,拿错的概率直接降到几乎为零。整个改造花了多少钱?187块,买不干胶和新物料框的钱。
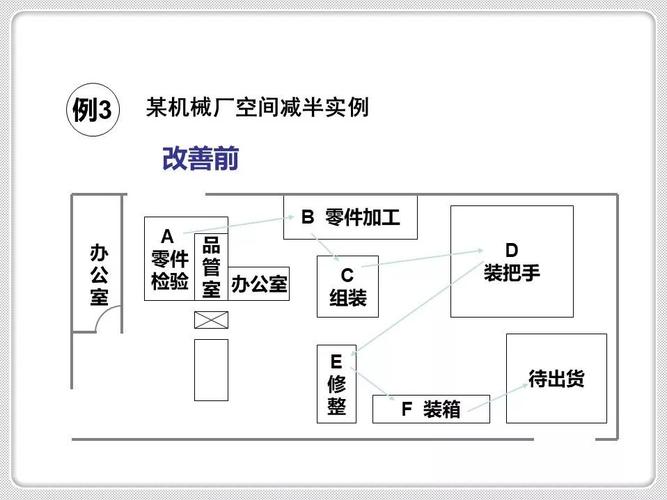
改完之后卡线率降了七成,产能直接提了一成半,没加一个人没换一台设备。你说这是不是工业优化?当然是。
优化抠的不是人工,是看不见的隐形成本
说起优化,不少人第一反应就是裁员降本,把工人逼得更累。这错得离谱。工业优化抠的,是那些你天天见却没人当回事的浪费。
换刀。懂点机加工的都知道,换刀占了机台至少百分之十五的停机时间。原来的流程是什么?师傅要换刀了,才从刀具柜里把新刀拿出来,在机台上对刀调整,前前后后十几分钟就没了。我见过一个师傅改了什么?在每台机台旁边放了一个小预调刀架,提前把下一批要用的刀对好尺寸,换刀的时候直接拆旧装新,原来十二分钟换完,现在两分半搞定。
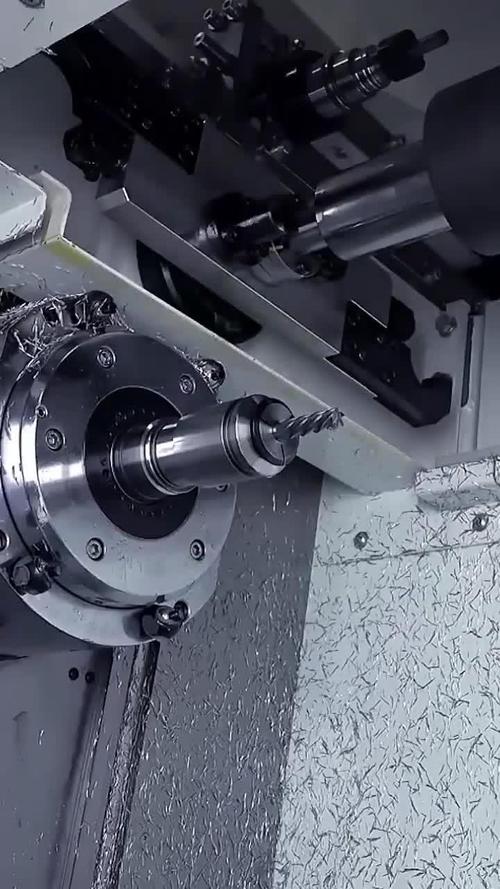
就这么点小事,单台机台一天多开两个小时,一个月多做出来的活就是纯赚。还有下料,原来不管钢材硬度多少,统一留一毫米的加工余量,硬度达标、杂质少的好料,其实留零点八毫米就够,改了之后,一年下来省了十几吨钢材,这都是白花花的银子。
还有隐形的质量浪费。原来加工壳体,工人拧螺丝都是从外往内拧,干得快,但是壳体内腔总有残余应力,用个大半年就会裂,返修率一直降不下来。后来改成从内往外对称拧,就改了个拧的顺序,返修率直接掉了八个点,还是没花一分钱。
工业优化最难的,从来不是技术
说实话,我做了快十年现场,见过太多好的优化方案做不下去,真不是技术达不到,全都是人跟习惯的问题。
干了二三十年的老师傅,你让他改用了半辈子的走刀参数,他跟你急“我原来这么干都干了十万件了,哪里出问题了?”车间主任怕改坏了影响交期,多一事不如少一事,也不愿意试。你说,技术再好有什么用?
还有人觉得,工业优化是大厂的事,我们小厂没那个功夫搞。不对。小厂利润薄,一分一厘都是赚的,你抠出来一点就是活下去的资本。我见过三十多个人的小加工厂,原来一张钢板下三个零件,剩下的边角料全卖废钢,后来改了排料方式,把零件错开排,一张钢板刚好出三个半,半个零件就是白赚的,一个月下来多赚小十万,够发两个工人工资了。
不过话说回来,优化也不能瞎抠。之前有家厂为了省切削液的钱,把浓度降了三分之一,看起来每个月省了几千块材料费,结果刀具磨损快了一倍,换刀成本加停机时间,算下来每个月多亏两万多,这就是瞎抠,捡了芝麻丢了西瓜。优化要算总账,不能盯着某一块的成本死抠。
其实说来说去,工业优化哪有那么玄乎。就是天天泡在现场,摸透每台机的脾气,顺清楚每一步流程,把那些卡着的、浪费的地方一点点理顺。没有什么高大上的黑科技,也没有什么暴涨的神话,就是蹲在那里,一点点磨出来的。对吧。