不是书本上的死定义,是凑出来的刚刚好
很多新手刚进厂,拿到图纸第一反应就是骂设计,为啥不能直接标个50mm,非要画蛇添足标个φ50(+0.01/-0.02)?说白了,全世界不存在完全精准的零件。机床刀头转一小时磨掉几个微米,车间早上和下午温差差三度,材料胀缩就会带偏尺寸,哪怕你用顶级数控,也做不出分毫不差的活。
公差就是给合格零件划了个范围:只要在这个区间里,都是能用的。配合呢?就是讲轴和孔凑到一块,该松到什么份上,紧到什么程度。太紧转不动,太松晃得散架,就这么简单。
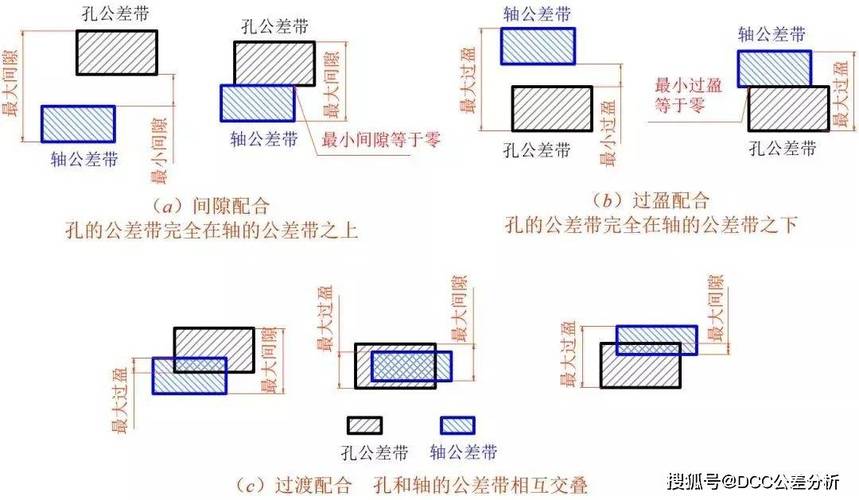
你别觉得这是多复杂的公式,举个最常见的例子:汽车发动机的活塞和缸套,发动机跑起来能到一百多度,活塞铝合金受热胀得比钢缸套多,要是冷装的时候就卡得严丝合缝,一热就直接胀死拉缸,报废。所以这里就用间隙配合,就是轴比孔小一点,刚好留出来一层机油的缝隙,既润滑,又不晃,刚刚好。
难的不是标尺寸,是选对配合类型
我干了快二十年,见过太多刚出校门的学生,公差表背得滚瓜烂熟,到现场一选就错。前年有个小伙子,给冲压机换定位销,图省事选了间隙配合,结果不到三天,销子晃出来直接顶坏了模具,小两万块钱打了水漂。为啥错?定位销就是用来卡死上下模板的,干活的时候不能动一丝一毫,当然要用过盈配合——轴比孔大几个微米,压进去之后靠摩擦力咬死,干十年都晃不动。
说实话,选配合真不是靠背表,得看零件要干嘛。过盈配合就是“咬死不松开”,火车轮子套在车轴上,就是过盈,跑几百上千公里都不会松脱,根本不用焊。间隙配合就是“留缝好活动”,电机轴要转,所以和轴承座之间就是间隙,留着缝润滑。还有过渡配合,松紧差不了多少,刚好用来对中,经常要拆的地方用,比如模具的导柱导套。
难还难在要照顾各种变量。材料不一样,胀缩不一样,铝合金的热膨胀系数差不多是钢的两倍,你夏天加工标公差,和冬天就得调半个丝。用在什么地方也不一样,做儿童自行车的轴,差几十丝都能骑,做光刻机的镜头固定架,差半个微米都不行——通常半个微米也就头发丝直径的八十分之一,想想都离谱。
很多人走极端,要么不管精度随便做,要么一味追求最高精度,都是错。一味求准,成本直接翻几倍,根本卖不出去;不卡精度,用俩月就坏,砸牌子。公差配合本质就是找平衡,在能用的前提下,把成本压到最低,这才是真功夫。
不是只有车间才用,它就在你身边
你别觉得公差配合是机械厂才有的东西,跟你没关系。你手里拿的智能手机,屏幕边框能做到严丝合缝,摄像头用几年都不晃,就是公差配合卡得准,差一个丝,要么装不上,要么留大缝进灰。你开的车,转向不旷,刹车不响,开十年底盘不松散,每一个连接的零件,都是卡对了配合才装上去的。
早些年咱们国产零件做出来,拼起来总感觉比进口的松垮,不是钢材差多少,就是对公差配合的经验摸得少,这里差俩丝,那里差俩丝,攒起来整台车就不对味。不过话说回来,现在不一样了,咱们自己的高精度机床上来了,老师傅的经验也一代代传下来,现在很多国产设备的配合做得比进口还顺。我上个月装一台国产数控机床的主轴,配合间隙卡得比进口同款还准,转起来噪音都小两个分贝。
对了,还有个常见的误解,很多人觉得公差就是越小越好,越准越高级,纯纯误区。你家自行车脚踏的轴,花几倍成本做到微米级精度,对你骑车一点帮助都没有,反而把车价抬上去,你说图啥?适合的才是对的。
昨天徒弟磨完缸套,蹲在那摸了半天轴颈,说原来差半个丝差这么多。我跟他说,你以后干久了就懂,机械制造这行,拼到最后就是拼这些看不见的小东西,公差配合就是这行隐形的标尺,你摸懂了它,才算真入了门。