2026-10-09 20:49:53 作者:网编
分类:文章
我干了快二十年机械表面处理,见过太多好好的铝合金零件,最后栽在阳极氧化这一步。
太可惜了。
很多新进场的加工厂老板,觉得不就是通个电把铝件泡酸缸里吗?能有什么难度?能差出多少成本?错了。这里边的坑,够你吃好几个大亏。
为什么说阳极氧化不是”泡进去捞出来”这么简单
铝合金的成分,哪怕同是6061,不同炉次的杂质含量、镁硅占比都有细微差别,这些差别在锻造挤压的时候看不出来,一进氧化槽,立刻就给你显出原形。哪怕成分差0.1%,出来的颜色能差两个色号,整批货放一起,远看就像斑马。
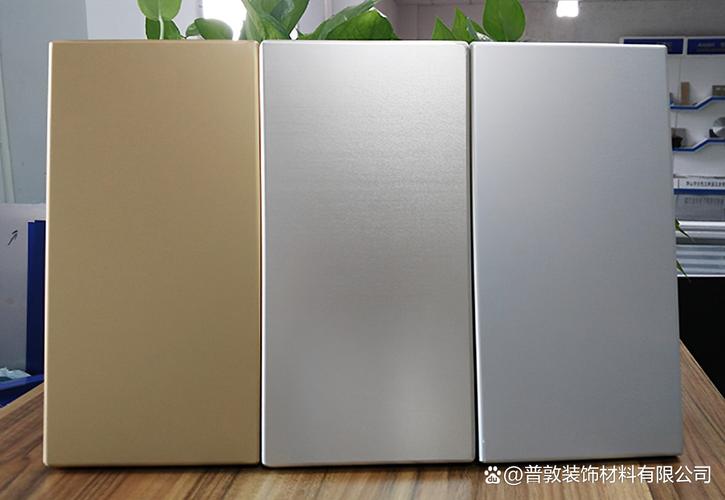 不同成分铝合金阳极氧化色差对比样品
前处理的坑更多。为了赶单,很多氧化厂会缩短碱洗除油的时间,零件表面残留的脱模剂、机床切削油没洗干净,直接进槽通电,结果局部直接烧蚀,出来一块亮一块暗,补都补不了。
问:我们做小批量定制零件,经常出现同批零件有的颜色深有的浅,是不是氧化厂偷工减料了?
答:大概率不是故意偷工,是没做成分分选。很多五金市场买的散料,其实是不同炉次的回料拼的,供应商不会主动说,氧化厂图省事也没提前切边角料试氧化,直接整批进槽,不出色差才怪。✅小提醒:小批量定制一定要提前试氧化,没问题再整批做,别嫌那一两天麻烦。
封孔这一步,绝大多数质量问题都出在这
阳极氧化完生成的那层氧化铝膜,本身是多孔结构,不封孔等于白做。手一摸就留印,放户外半年就腐蚀掉皮,什么硬度防腐全白搭。
我见过最多的操作就是偷工减料在封孔上。冷封工艺靠镍盐沉积堵孔,镍盐价格不便宜,很多厂子把槽液浓度降到标准的一半,封孔时间从规定的15分钟砍到3分钟,捞出来冲洗完看起来一模一样,外行根本看不出来。
问:为什么我阳极氧化后的零件,放了三个月就长出擦不掉的白斑?
答:十有八九就是封孔不合格。没封牢的孔隙会慢慢吸附空气中的水汽和杂质,析出的氢氧化铝就是那些擦不掉的白斑。尤其是需要过盐雾测试的户外零件,封孔这一步绝对不能偷时间,多等十分钟都好。❗
 封孔不合格铝合金阳极氧化件白斑腐蚀样品
还有热水封孔的坑。很多做装饰性氧化的小厂子,用的热水温度不够,或者水里面杂质太多,封出来的膜层发雾,光泽度差不说,防腐性能直接砍半。说实话,这点成本真没必要省,出了问题返工的钱远不止这点。
不用专业仪器,你也能验货的几个小技巧
 不用专业仪器,你也能验货的几个小技巧
很多小批量客户没有专业检测设备,其实几个简单操作就能筛掉大部分不合格品:
1. 对着强光斜着看同一批零件,色泽均匀、没有局部发雾发暗、反光一致,基本就没大问题。
2. 拿普通橡皮擦擦个十几次,不掉色不掉粉,说明封孔密度够,一擦就掉粉的直接退。
3. 滴一滴清水在膜层表面,成珠不渗透就是封孔合格,水很快渗进去,那绝对是偷了封孔的工。
不过话说回来,你得先把要求说清楚。很多客户下单只说”我要阳极氧化”,不说厚度要求,结果需要耐磨的结构件,做了只有大约3微米的装饰膜,用三个月就磨穿露铝;需要点焊的连接件,做了20微米的厚膜,根本焊不上,来回折腾都是自己的成本。
通常来说,装饰性阳极氧化膜厚大约3-5微米就够用,耐磨结构件要10微米以上,户外防腐件要15微米以上,这个数是行业通用的,你记下来不会错。
前两个月刚碰到一个做光伏支架配件的客户,找了个报价低三成的氧化厂,做出来颜色看着没问题,出货三个月就大面积长白斑腐蚀,整批退回去重造,亏了几十万,就是因为封孔的时候把镍盐砍了一半,省了不到三万块成本,亏了几十万,说出去都让人唏嘘。
阳极氧化这行,水不深,但浑,好多人就赚你不懂行的钱。多留个心眼,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铝合金阳极氧化,你不知道的几个隐形质量坑
文章链接:https://zystgy.cn/a/61627