2026-10-09 15:40:56 作者:网编
分类:文章
我上个月去铸造车间蹲点,跟着老张敲开一个刚冷却完的砂壳,掉出来的东西吓我一跳。
不是坑坑洼洼的铁疙瘩,是一块表面光滑、边缘轮廓跟设计图一模一样的航空发动机导向叶片。连叶片上用来冷却的细小微孔,都清清楚楚露在外面,不用切不用磨,直接就能拿去做装配前的检测。
哦对,这就是今天要说的精密铸造。
别被“精密”吓住,本质就是比翻砂更细心的“复刻”
很多人一听精密铸造,觉得是那种只有顶级实验室才有的高科技,跟普通人没关系。其实不是,原理跟你小时候在公园看捏糖人的,差不了多少。
糖人师傅先做个模子,把熬好的糖稀倒进去,冷却了掰开,就是一个完整的孙悟空。精密铸造干的也是这个活,只不过把糖换成了钢水、铝水、高温合金,模子换成了耐火材料做的硬壳。
现在行业里最常用的就是熔模精密铸造,步骤说出来你就能懂:先用融化的石蜡灌进金属模具,冻硬了拿出来,做出跟最终零件一模一样的蜡模,再把蜡模一块一块粘成树状,一遍遍挂耐火涂料、撒石英砂,晾干了做成坚固的壳,再把壳拿去高温烘烤,里面的石蜡全融化流出来,就剩下一个中空的壳模,最后把熔化的金属浇进去,冷却了把壳敲碎,金属零件就出来了。
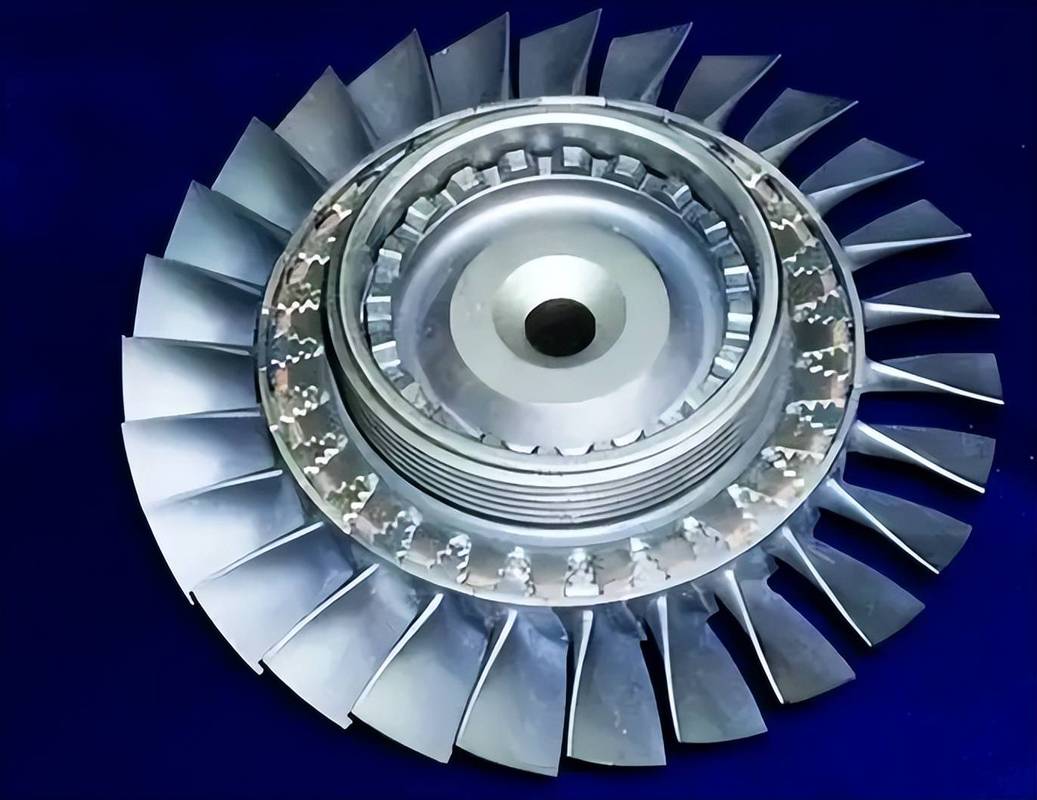 精密铸造脱壳后成型航空涡轮叶片
说实话,我第一次见的时候,半天没反应过来。这么复杂的形状,居然一次成型?比数控铣削一刀刀削出来省事多了对吧?
说起来简单,每一步都能卡得你怀疑人生
原理人人都懂,真干起来,没几年功夫根本摸不着门道。
我见过一个刚毕业的小伙子,调挂浆的浓度,调了三天都不对。太稀了,挂上去的壳太薄,浇钢水的时候高温一冲就裂;太稠了,挂上去太厚,蜡模上的细小纹路全糊住,最后出来的零件尺寸直接超差。
差多少?也就0.1毫米。也就一根普通头发丝的粗细。
就这点误差,几万块的高温合金直接报废,全炉的东西都得回炉重炼。
还有更头疼的,排气。金属浇进去的时候,壳模缝隙里的空气排不出来,就会在零件内部留下气孔,这种气孔藏在里面,X光探伤才能发现,你不剖开根本看不见,等到装机出问题,那就是天大的事。
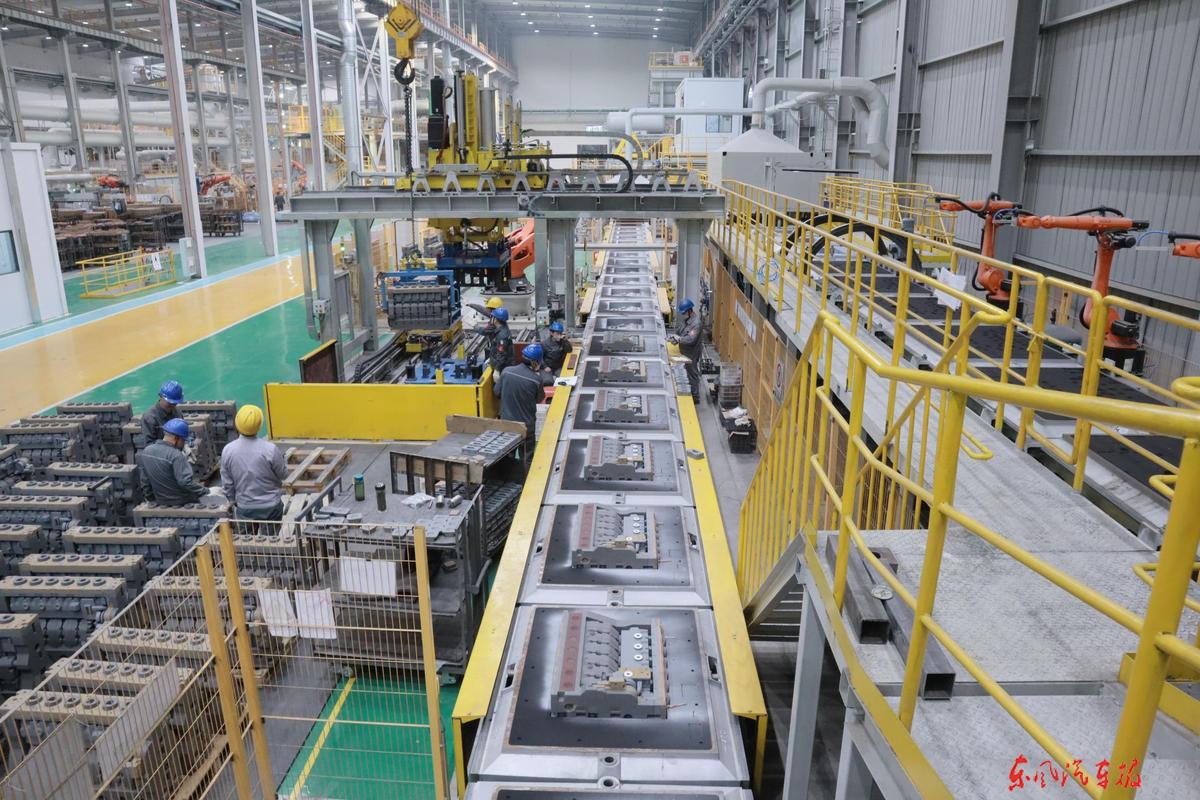 精密铸造挂浆制壳生产车间现场
老张跟我说,他干了三十年,最看重的就是“慢”。做蜡模要等,温度降到位才能拿,不能开吹风机吹赶时间;挂壳要等,每一层都要晾干透,不能催;浇钢水要等,钢水温度差个十度都不能开浇。急不得。
很多人说现在工业都是自动化了,机器不比人准?真不对。复杂形状的蜡模修型,现在还是得靠老师傅用小刀一点点刮,机器的精度够,但是对那些细微的变形判断,还是不如干了几十年的老眼睛准。
差一点都不行。
几个常见误区,好多行外人都搞错
 几个常见误区,好多行外人都搞错
第一个误区,精密铸造只能做小零件。不对,现在大到几吨重的船用螺旋桨叶片,小到几克重的牙科牙冠,都能用精密铸造做,只是越大的零件,控制变形的难度越高,成本也越高而已。
第二个误区,精密铸造比切削加工好,什么零件都能用它做。也不对。它的核心优势,就是能做形状复杂、普通加工做不出来的零件,比如涡轮叶片里面的空心冷却通道,你数控铣刀根本伸不进去,只能一次铸出来。要是你就做一块规则的钢板,那切削加工比它便宜多了,犯不上。
第三个误区,国内精密铸造不行,都得进口。放十年前可能还有这个问题,现在不一样了,不管是高精度蜡模料还是耐高温耐火壳料,国产的都能满足大部分高端需求,很多以前卡脖子的产品,现在国内工厂都能做出来了,成本降了不止一半。
你以为精密铸造离你远?其实天天都在用。你开的汽车,涡轮增压器的叶轮就是精密铸的;你坐的飞机,发动机里一大半叶片都是这么出来的;甚至你去医院装个假牙,里面的金属内冠,很多也是熔模精密铸造做的。
它不像芯片那么出名,也不像新能源那么热闹,就是工业领域里一个默默打底子的工艺。没有它,很多高端装备根本造不出来。
上次跟老张在车间门口抽烟,他指着远处堆着的一堆成品叶片说,你看这些东西,烧了多少钢水,熬了多少通宵,才出这么一批。我接过烟一看,阳光底下,叶片的轮廓亮得晃眼。就那样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:把一块钢浇进砂壳里,居然能做飞机零件?聊聊精密铸造
文章链接:https://zystgy.cn/a/61610