不是所有孔都能靠钻头掏出来
钻头是快,打小孔浅孔一把走,碰到直径超过一百毫米,深度超过半米的孔,钻头本身就会晃,钻出来一头偏斜,误差能拉出去小半毫米。很多毛坯铸出来就带孔,本来就是歪歪扭扭的,要修到设计尺寸,钻头扩孔根本顶不住。
镗削就是干这个的。说白了,就是拿着旋转的刀头,在已经成型的粗孔里一点点刮,一点点削,把余量慢慢去掉,卡到你要的尺寸精度里。你去摸刚粗镗完的内孔壁,还能摸到细微的走刀纹路,精镗之后再摸,手滑得能留住薄薄一层切削液,反光均匀得看不出刀花。
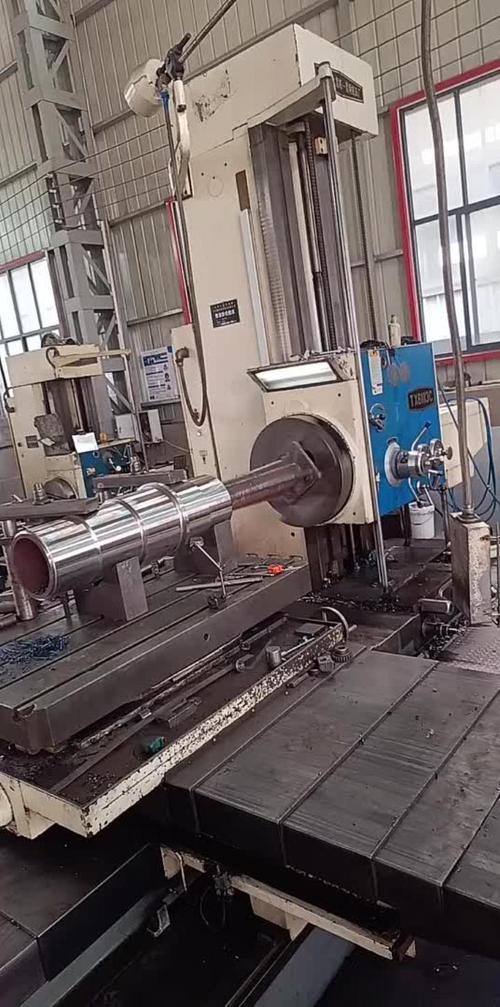
常见的液压缸筒、发动机气缸,全靠这一步定精度。差个五丝,液压缸用两个月就漏油,发动机缸压不够,油耗直接往上飘。
镗削的难,全在刀杆的那点颤上
说实话,新手开镗床,头三个月能不废工件就不错了。为啥?你要镗的孔越深,刀杆就得伸得越长,刀杆越长刚性越差,进给稍微快一点,吃刀稍微多一点,刀杆就跟着颤,颤出来的孔就是喇叭口,一头大一头小,要不就是椭圆,量尺寸的时候差出十几丝,整个工件直接废,几十万的大型毛坯,说废就废,想想都肉疼。
李师傅调刀的时候,从来不会盯着参数直接干。装完刀,他会先手动摇进去,让刀头轻轻碰一下孔壁,听声音,手放在床身上摸颤感,一点一点调整吃刀量。粗镗留量通常也就一个毫米以内,半精镗再留个二十丝到三十丝,最后精镗最后一刀,只走几个丝,进给慢得像蜗牛爬,出来的精度就能稳在要求范围内。
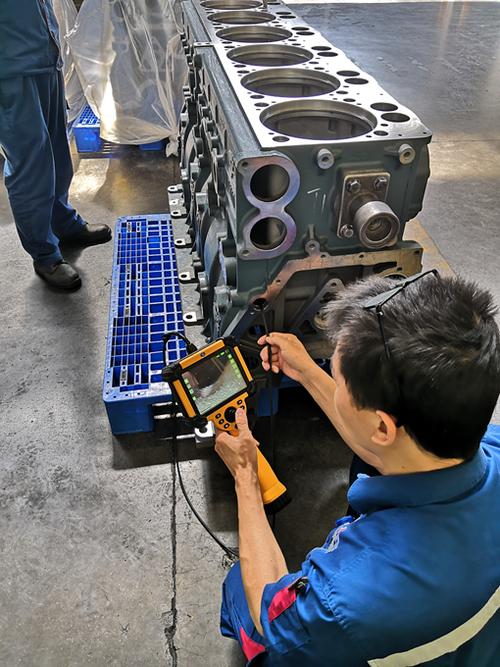
现在都是数控镗床了,程序编好自动走,省事很多。但碰到大型铸件毛坯,本身浇铸的时候就有内应力,放了一段时间自己会变形,找正的时候还是得老师傅上手,量三个点,敲两下垫铁,调整一下坐标系,这点经验,程序里写不出来。很多人觉得数控万能,真碰到活就知道,差一点意思都不行。
它藏在你看不见的地方托着生活
很多人觉得机械加工都是工厂里的事,跟自己没关系。你坐高铁出差,转向架上的轴孔,就是镗出来的,那个孔的精度不够,跑起来就会晃,噪声大还不安全。你开家用车,发动机的气缸体,缸孔最后那道工序就是精镗,缸孔不圆,活塞磨得快,发动机用个几年就烧机油。就连水电站里好几米直径的大轴承孔,也只能用落地镗床一点点加工出来,没有别的工艺能替代。
不过话说回来,现在工艺更新快,很多复合加工中心把镗、铣、钻都揉一块了,不用像以前那样,车完了再转镗床,来回折腾装夹,精度更高效率也更快。但核心还是那点事,就是靠着刀头一点点削,把误差一点点磨掉,把尺寸卡到丝米里。
昨天李师傅干完一个大缸筒,拿千分表在孔里转了三圈,点点头,挥挥手让学徒吊走。机床歇了八分钟,喝了口茶,又换下一个活。没有什么惊天动地的,就是这么一刀一刀,攒出来工业最基础的精度。