上个月在车间帮老师傅整理待加工工件,转角堆着一筐车削完的轴坯,糙得能划手。半天时间再过去,全都亮得能照清楚老师傅的老花镜。这活就是磨削加工。很多人没听过,但你天天接触。
别被“磨”这个字骗了,它不是砂纸磨指甲那种活
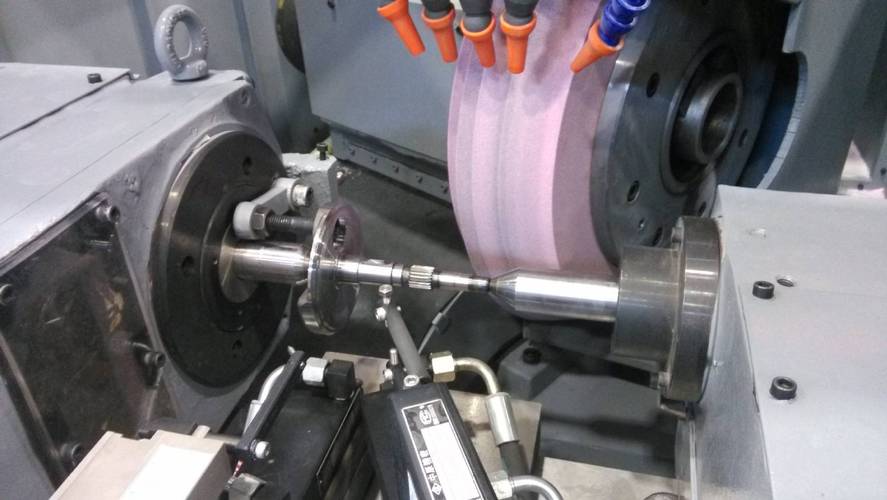
我们常说的车削、铣削,都是用完整刀刃把多余材料大块切下来,一刀下去能掉好几毫米。磨削不一样。它的“刀具”是 砂轮,砂轮表面密密麻麻嵌着几千几万个不规则的小硬颗粒,叫 磨粒,每一个磨粒都是一把微小的小刀,高速转起来一刀刀刮掉多余材料,每次刮掉的厚度只有零点几微米到几微米。
就是这么薄的切削量,才能攒出工业界最顶尖的尺寸精度。很多人以为磨削只是最后抛个光,让零件好看点,这种想法错得离谱。
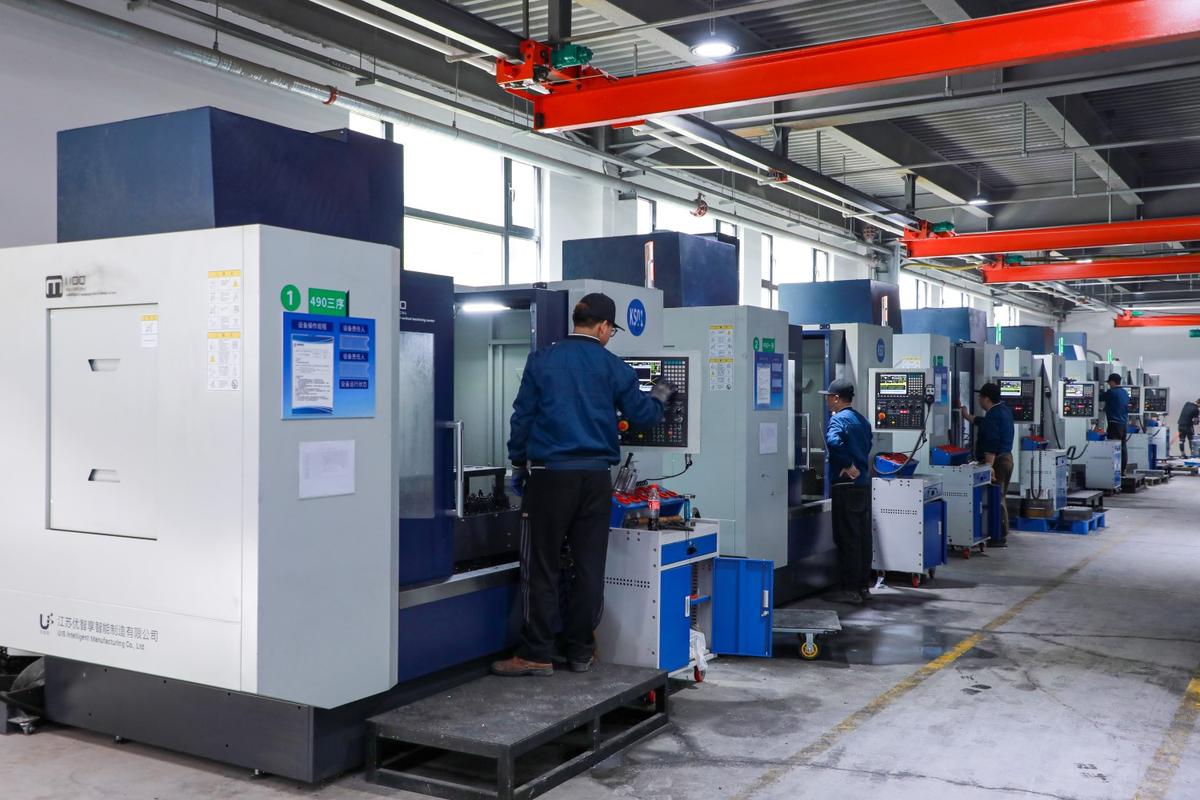
现在但凡公差要求到1微米甚至更低的高精度零件,车铣根本达不到这个水平,最后全靠磨削直接成型。说白了,车铣给零件做大形,磨削给零件抠最后那点精度差。差半微米,就是合格和报废的区别。
磨不对就废件,核心难点到底在哪
我刚入行那年,亲眼见过一次批量报废事故。一批二十件液压阀芯,车完留了五丝的余量,安排新手学徒磨,学徒想着快点交活,把进刀量调大了一点,磨完一量尺寸刚好,大家都没当回事,结果放了一晚再检测,二十件全都弯了半丝多,直接全废。心疼得班长三天没给学徒好脸色。
为什么会出这种事?核心问题就是 热变形。磨粒刮削材料全靠摩擦,摩擦瞬间就能让零件表面升到几百度,你磨完趁热量尺寸是对的,等冷却下来,热胀冷缩加上表面残余应力拉扯,零件直接变形,之前的精度全没了。
还有个坑是砂轮本身的磨损。磨一百个零件下来,砂轮表面的磨粒已经磨钝甚至掉了一大圈,后面磨出来的尺寸自然就偏了,所以磨不了多久就得修砂轮,调参数,没点现场经验根本摸不准这个度。
再说一个大家常踩的误区:很多人觉得磨得越光滑越好,不对。有些液压阀的配合面、密封件的接触面,故意要留一点微观的小纹路存润滑油,磨得太光反而没有油膜,干磨没多久就把密封件磨坏,直接漏油报废。
我们的生活里,它藏在哪
你天天拿的手机,摄像头的玻璃镜头,后盖的陶瓷面板,都是磨出来的。不然怎么能平到不偏光,滑到不留指纹?汽车发动机的曲轴,轴承的滚珠和滚道,全靠磨削保证精度,不然开不了几千公里,发动机就抖得能让你手麻。
哦对,现在做芯片的硅衬底,切完片之后,最后也要用磨削抛到纳米级的平整度,不然根本刻不了精细化的电路。说白了,现代工业能做得出这么小这么精的产品,磨削加工就是托底的那个活。没有它,再漂亮的设计也造不出来。
说实话,我刚进这行的时候,也觉得磨削就是个收尾的边角活,没什么技术含量。跟着老师傅跑了三个月现场才明白,前面十几道工序攒出来的半成品,成不成全看最后这几刀磨得好不好。
不过话说回来,现在数控磨床已经智能多了,很多老经验都写进程序里了,但真碰到难加工的材料,比如硬质合金、高温陶瓷,还是得有经验的师傅调参数。我见过不少年轻工程师,按着手册输完参数就等着出活,结果合格率不到一半,跟着师傅蹲一天,改两个进刀量参数,合格率直接拉到九成九。这就是现场熬出来的敏感度,书本教不全。
下次你摸到一个光滑到能印出影子的金属零件,不妨多停两秒。这上面千万个磨粒走过,才磨出了这份刚刚好的精度。