为什么你车出来的细长轴总是弯?
很多新手刚进车间,拿到细长轴的活就发怵,其实不是你手艺不行,是你没摸到核心矛盾在哪。细长轴的定义很简单,长径比大于25的轴类工件都归到这一类,核心问题就一个:刚性太差。
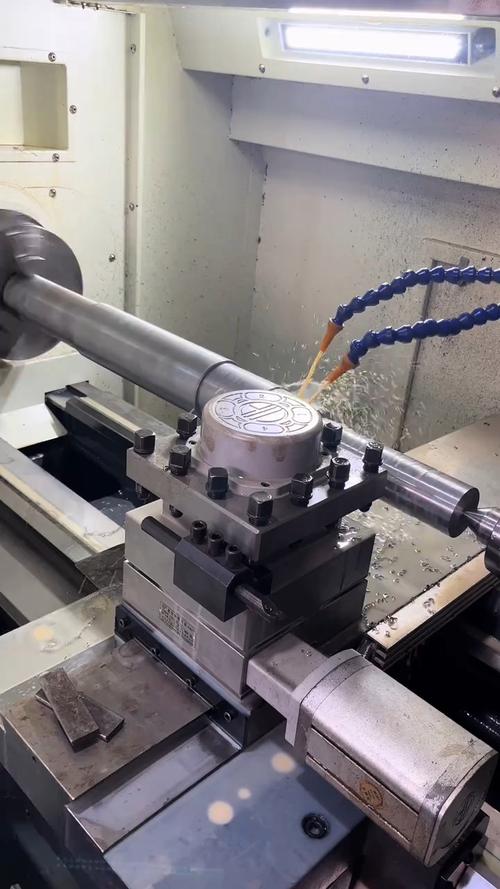
问:细长轴车削为什么一上手就弯,换了好机床也没用? 答:本质就是受力和变形的问题。你卡盘只夹住了工件一头,另一头是悬伸的,切削的时候径向分力一压,工件直接就往侧面弯,加上切削产生的热量会让工件伸长,要是尾座顶尖顶得太死,没地方伸,可不就直接顶弯了么。通常车削长径比30:1的细长轴,只要径向切削力超过100N,工件的挠度就会超过0.02mm,多数精密场合要求精度在0.01mm以内,自然就不合格了,这个数据你随便找本机械加工工艺手册都能查到。
很多老师傅说“顶尖力度卡三分,跟刀架调七分”,这话真没错。我刚学的时候,就为了顶尖的力度练了快一周,一会顶松了晃刀,一会顶紧了弯料,差点没把我磨疯。
老师傅不外传的跟刀架与刀具调整技巧
说实话,现在很多工厂都升级了数控车床,但是车细长轴的核心技巧,和普通车床没区别。设备再好,人调不对照样废活。
首先说刀具,别再用老的90度外圆车刀了。你要把主偏角加到93度甚至95度,主偏角越大,径向切削分力越小,工件晃得就越轻,这是最容易改,也最容易被忽略的点。
然后就是跟刀架,这玩意是车细长轴的命根子,调不对全白搭。很多人装跟刀架,上来就把三个爪死死顶在工件上,觉得越紧越稳,这是大错特错。顶太紧会直接把工件挤成竹节形,车完一看,一圈凸一圈凹,直接报废。我刚干那会,一口气废了三根45钢的毛坯料,班长罚我扫了一周车间,这个教训记到现在。
那怎么调才对?跟刀架的爪接触工件之后,再退回来大约0.01到0.02mm的间隙,刚好能碰到工件,又不会把它挤变形,这个度得自己多试,手感出来了就快了。
问:车细长轴的时候切削液随便用行不行?干切行不行? 答:干切想都别想,那纯纯找死。切削热导致的热变形,是细长轴不合格的第二大原因,你干切几十毫米下来,工件温度能升几十度,伸长个大几十丝都不奇怪,尺寸直接飞了。也别随便用那种最便宜的普通乳化液,粗车用极压乳化液,精车可以用硫化切削油,流速要够,要能一直冲到切削区域,把切屑冲出来,还能降温。哪怕你中途停机抽根烟,也别关切削液,让它一直冲,等温度稳了再接着干,不然尺寸差真找不回来。
进给量也别贪快,很多人赶产量,上来就开0.3mm每转的进给,快是快了,振刀纹直接印在工件上,后续抛光都抛不掉。粗车进给通常控制在0.1-0.2mm每转,精车也就0.05-0.1mm,慢个几分钟,出来的活合格,比什么都强。
几个没人愿意说的隐形坑
第一个坑,毛坯不校直直接车。很多下料环节出来的长棒料,本身就有弯曲,你省了校直这一步,哪怕你跟刀架调得再好,车完之后应力释放,还是会弯。废了活,老板只会骂你,不会怪下料的,所以自己多盯一眼,不亏。
第二个坑,卡盘夹太长。很多人觉得夹得越长越稳,其实不对,细长轴毛坯本身就不直,你夹太长,找正都找不准,还容易把本来直的地方夹变形,通常夹10-15mm就够了,刚好够力,也不影响找正。
第三个坑,车完随便放。精车完尺寸对了,你直接拆下来往平地上一放,或者堆在工件框里,放一个晚上再量,你会发现它自己弯了。为什么?自重啊,细长轴刚性差,平放的时候自重都会让它变形,正确的做法是挂在专用的架子上,或者放在V型铁上,让它自然保持伸直的状态,别乱堆。
说实话,干机械加工哪有什么秘传的绝招,无非就是把别人懒得注意的细节,都做到位而已。车削加工本来就是粗里有细的活,差一丝,结果就是天差地别。年轻车工别嫌麻烦,多踩几次坑,多摸几次刀,手感出来了,什么样的细长轴都拿得下来。对吧?