2026-10-08 15:11:47 作者:网编
分类:文章
很多人聊固废资源化,张嘴就是分选技术、闭环利用、碳积分,没人提最上游那一步。工业粉碎,听起来就是个出力气的粗活,实则是整个链条的生死关。
为什么工业粉碎是固废资源化的第一关
你想想,拉过来一整车拆完的建筑固废,半米多大的混凝土块混着废钢筋,不粉碎成均匀粒径的骨料,怎么去做再生砖?怎么铺路基?不均匀的骨料,强度根本达不到国家标准,做出来也是废料。
再拿现在最热的动力电池回收说,你不把极片粉碎到要求的微米级粒径,正极材料怎么从集流体上剥离?后续的浸出提锂根本没法做,哪怕提出来,纯度也达不到回用要求,卖不上价。
很多小厂刚入行,不舍得在粉碎环节投钱,买个便宜凑活用,最后出来的料卖不出去,全砸在自己手里,哭都来不及。
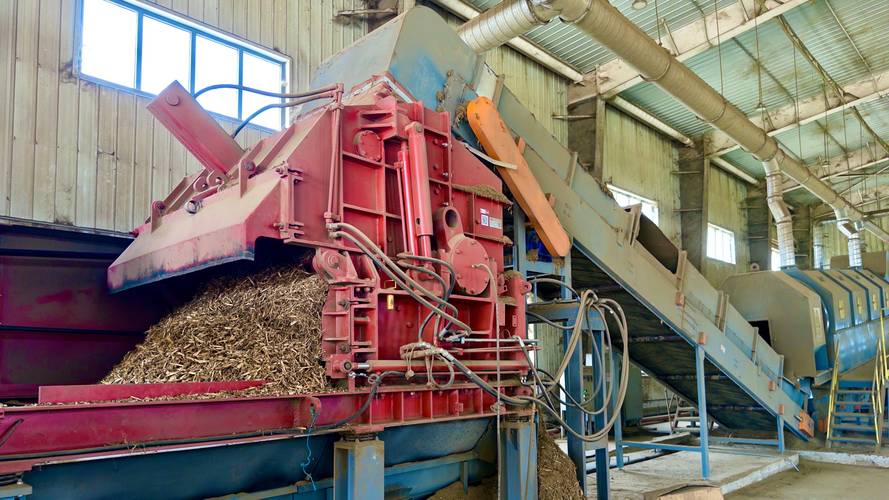 工业粉碎设备处理建筑固废作业现场图
问:工业粉碎不就是把大块东西砸烂吗?和市面上的普通粉碎机有啥本质区别?
答:差太远了。家用粉碎机处理点五谷杂粮、中药材,量小硬度低,要求不高。工业粉碎面对的是什么?几吨重的废钢锭、硬度上百兆帕的花岗岩、带严重缠绕性的废旧渔网大棚膜、还有易燃易爆的退役动力电池,不同物料的要求天差地别。
比如粉碎全钢废旧轮胎,你不能把里面的钢丝切得太碎,太碎了后期磁选分选成本翻几倍,收料的老板还压你价。粉碎动力电池极片,你得严格控制粉碎过程的温度,不能超过80摄氏度,温度高了不仅正极材料的晶体结构被破坏,还容易引发电解液燃烧爆炸,安全风险直接拉满。这哪是砸烂这么简单?都是算好的工艺。
工业粉碎设备选型,踩过坑的人都懂
说实话,我干这行快二十年,见过十个采购,九个踩过选型的坑。花了大几百万买的设备,投产三个月,要么天天堵料,要么锤头半个月就磨穿,产能连设计值的一半都达不到,改造一次几十万就打了水漂。
为什么会这样?大多数人选型只看两个东西:价格和标称产能,根本不深究自己的物料特性。你处理缠绕性强的废塑料、废纺织品,非要买便宜的颚式破碎机?那不堵料才怪。颚破适合硬的大块脆性物料,缠绕性物料就认剪切式撕碎机,刀型对了,根本不会缠轴堵料。
还有人,拿处理矿石的设备来粉碎煤矸石,矿石硬度高,设备锤头是对的,但是煤矸石湿度大,粘性高,筛孔很快就堵,出料直接停,你说冤不冤?
💡给所有新手提个醒:选型一定要带自己的实际物料去厂家做现场试粉碎,试完看出料粒径、看产能、看易损件磨损情况,再交钱。别光盯着厂家给的参数画册,那都是好看的,实际用起来完全两码事。
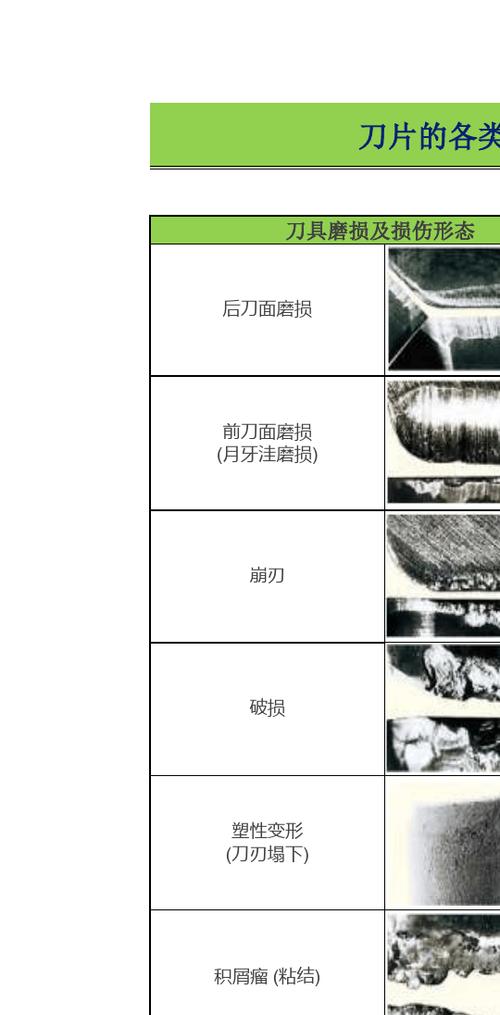 不同类型工业粉碎刀具磨损对比图
问:工业粉碎的易损件消耗太高了,有没有靠谱的降本办法?
答:当然有。很多厂家一换易损件就找原厂,原厂件质量没问题,但是价格真的贵得离谱。现在国内做耐磨件的厂很多,高铬合金、陶瓷复合材料做的锤头刀片,寿命不比原厂差,价格通常只有原厂的三分之二左右,量大还能谈。我接触过一个做建筑垃圾粉碎的老板,换了第三方耐磨件,一年省了四十多万,真香。
另外,操作习惯对寿命影响真的很大。很多厂赶订单,拼命投料,一次喂满料斗,电机超负荷转,易损件的寿命直接少一半。还有,不少人不注意拣出投料里的异物,比如混进去的超大块花岗岩、废钢轨,一刀下去刀头直接崩,损失大了去了。现在不少新设备都带进料异物检测,花点钱加上,真的能省好多事。
新一代工业粉碎技术,正在悄悄改进行业规则
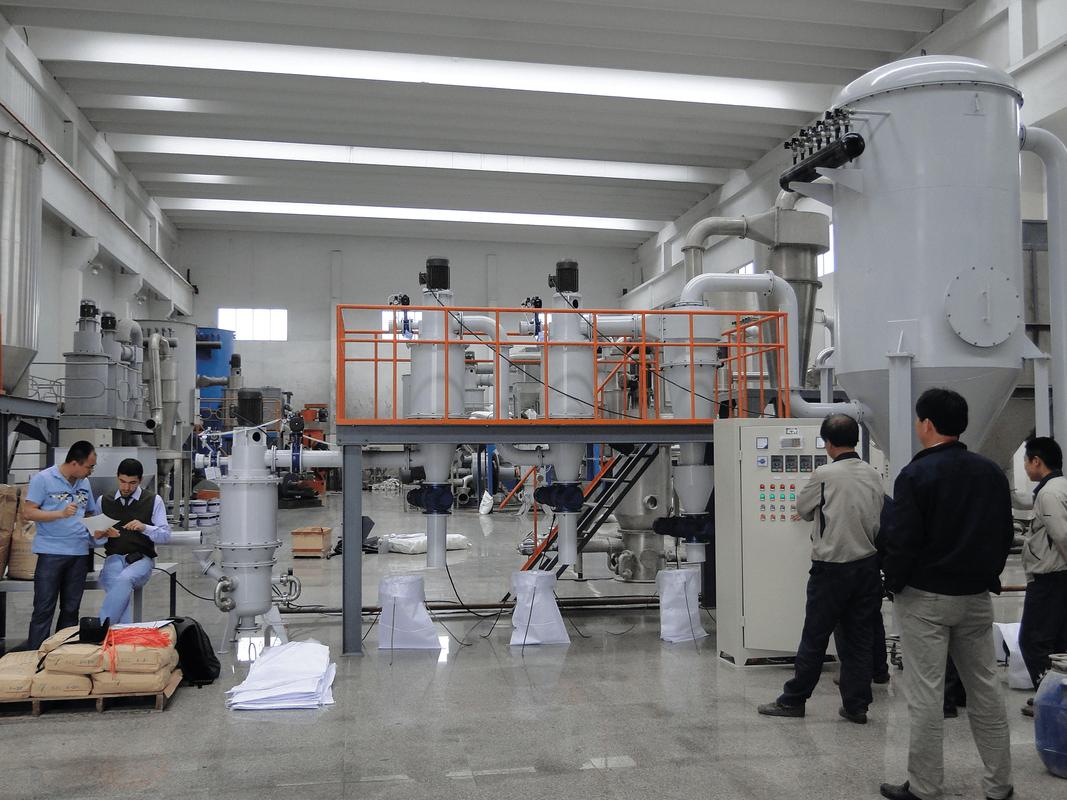 新一代工业粉碎技术,正在悄悄改进行业规则
以前大家对工业粉碎的印象就是傻大粗,能耗高磨损大,赚的都是辛苦钱。最近这十年,技术变化真的挺大,很多原来解决不了的问题,现在有了新方案。
比如低温粉碎,利用液氮把物料降温脆化,再粉碎。原来常温下很难粉碎的橡胶、热塑性塑料,原来粉碎出来粒径不均匀,还容易发热粘刀,现在用低温粉碎,出来的粉体均匀度高,还不会改变物料的分子结构,现在很多废旧轮胎做精细橡胶粉都用这个工艺。
还有选择性粉碎,利用不同物料的硬度、脆度差异,只粉碎需要分离的部分,硬度高的组分保持较大颗粒,直接分离回收。比如处理废旧电路板,只把树脂基体粉碎,铜箔保持大块,直接回收熔铸,不用再细磨分选,能耗降了一大块,回收率还提了。
❗现在做固废回收的利润越来越薄,一分一厘的能耗成本都得抠,这种新技术真的是帮了大忙。我了解到的几家上了选择性粉碎的厂,回收率提了大约五个点,能耗降了快两成,利润直接就上来了。
不过话说回来,也不是越高端的设备越好,如果你就是粉碎普通的建筑固废,买普通的圆锥破就够用,没必要花大价钱上低温粉碎,匹配自己的需求才是最重要的。
工业粉碎这个行当,从来都不是产业链上耀眼的那一环,却是少了它就转不动的那一环。选对了设备,摸透了工艺,整个回收链条的利润都能给你盘活,选错了,全环节都跟着卡脖子。谁做谁知道。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业粉碎:固废资源化闭环里的隐形核心
文章链接:https://zystgy.cn/a/61526