很多做石化行业的老板、工程师都跟我吐槽,环保检查过不了,最大的问题永远出在废渣这里。晒了半个月的滤饼还是黏糊糊,一下雨就渗黑水,焚烧厂不收,填埋场要加价,罚款罚到肉疼。
问题到底出在哪?其实就是那一步工业分离没做好。
卡了行业十年的那道坎
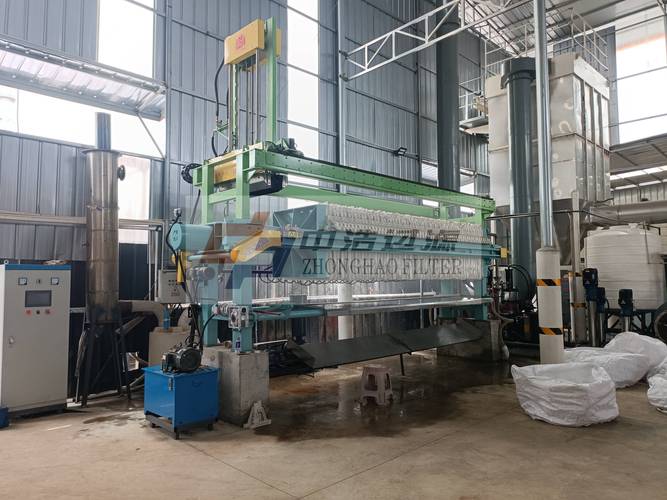
国内大部分中小炼厂,工业分离工艺还是十年前的老一套:真空转鼓过滤,或者普通框式压滤机压榨。出来的滤饼含水率通常还在30%以上,有的甚至能到40%。
说实话,我去年跑山东东营的一家地炼厂,老板拉着我去后院看堆了半亩地的滤饼,靴子踩进去直接陷半指,那味道,那黏劲,我隔着口罩都能觉得头疼。
很多人第一次接触这个问题都会纳闷,不就是分开固液吗?至于这么难?刚好这里我整理了大家问得最多的问题:
问:不就是把固体和液体分开吗?换个大一点的压滤机不行?
答:真不行。普通框式压滤机,加压到16bar也就到头了,石化废渣里的细粉颗粒比表面积大,油和水吸附在颗粒孔隙里,你光靠压,挤出来的都是游离水,结合水根本出不来。换大机器只会多耗电,不会降多少含水率。还有,老工艺分离出来的滤液含固率通常超过2%,打去回收装置还要再处理一遍,徒增能耗。
这个坎说小不小,说大也不是过不去,只是这么多年很多厂都抱着凑合用的心态,没想着改,直到环保要求上来,才慌了神。
现在工业分离圈在用的新玩法
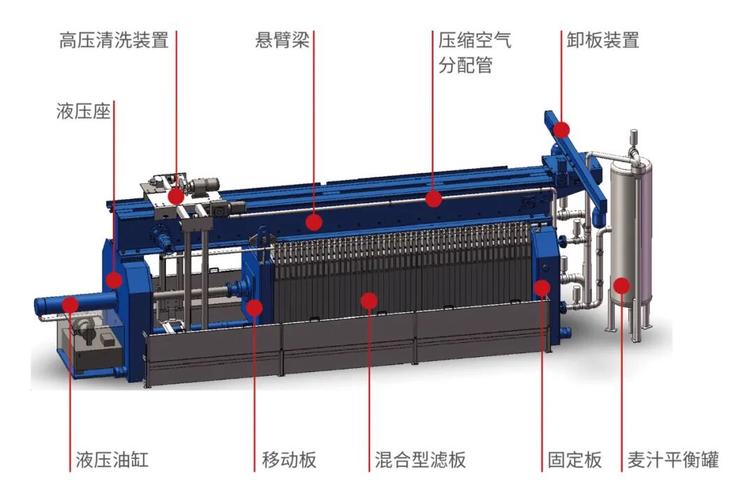
最近三五年,国内做固液工业分离的设备厂,已经摸出来一套非常成熟的方案,就是高压隔膜压榨加末端气流吹扫的组合工艺。
我看过不下十家实际运行的现场数据,改造完之后,滤饼含水率稳定能降到15%以下,运行好的装置甚至能到12%,完全满足填埋的入场要求,如果送去焚烧,热值也够,不需要额外掺煤。
这里再解答一个大家问得最多的问题:
问:新工艺改造成本很高吧?小厂改不起怎么办?
答:说实话,初期投入确实比换普通压滤机高大约两成,但你算总账。现在大部分地区一吨废渣处理费大概300块,含水率降一半,拉运处理费直接少一半,而且再也不用因为渗滤液超标交几万几十万的罚款,大部分厂改完一年半左右就能收回成本,运气好赶上地方的减碳环保补贴,回本更快。
补一个小提示:别只盯着换主机,很多人忽略了预处理环节,提前加一级絮凝调浆,把分散的细颗粒聚成团,分离效率能再提10%不止,投入还不多。
不过话说回来,也不是所有厂都要全套换新。上个月我接触过一家年加工量一百万吨的地炼,原来的旧压滤机没换,只换了隔膜滤板,加了一套高压供气系统,就把含水率从32%降到了18%,满足当地的要求,改造成本才不到全套换新的三分之一,太值了。
选工业分离方案别踩这些坑
我跑现场这么多年,见过太多花了大价钱还没办好事情的案例,总结了几个常见的坑,给大家提个醒:
✅ 第一个坑:不管自己的废渣成分,照搬别人的方案。催化裂化产生的废渣和延迟焦化的废渣,平均粒度差十倍,需要的压榨压力、絮凝剂型号完全不一样,照搬过来要么含水率不达标,要么就是浪费能耗。
❗ 第二个坑:只看最终分离指标,不看运维成本。有的进口设备确实能多降一两个点的含水率,但配件贵得离谱,换一块隔膜板的钱能买三块国产的,工业分离设备是要连续运行的,三年下来多花的钱,比你省的处理费多得多。稳定性和配件易得性永远比纸面指标重要。
💣 第三个坑:被新概念忽悠。现在什么膜分离、超临界分离,吹得神乎其神,说实话这些技术在精细化工的高端工业分离场景确实好用,但放到石化废渣这种高磨蚀、高污染的场景,膜三个月就堵死了,超临界装置运行成本高到离谱,完全不适合,别交智商税。
做工业这行,其实就是这样,卡脖子的往往不是什么高大上的黑科技,就是这么一个不起眼的分离环节,你把它做透了,就能省很多钱,少很多麻烦。现在环保要求只会越来越严,早调整早受益,别等罚单贴在门上才想起改,那时候花的都是冤枉钱。