阳极氧化:铝合金硬质膜为什么总开裂掉膜?

干机械表面处理快二十年,见过太多大大小小的加工厂,栽在铝合金阳极氧化这个看似简单的工艺上。 很多人觉得,阳极氧化不就是把铝件泡酸里通上电,等着出活儿就行?门槛低得很,谁都能做。
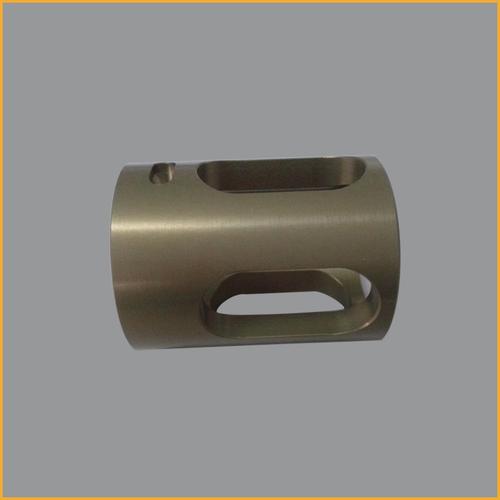
工业铝合金硬质阳极氧化成品工件
工业铝合金硬质阳极氧化成品工件

为什么你的硬质氧化膜合格率上不去

绝大多数翻车,都出在最基础的参数控制上。我见过刚入行的小老板,为了赶产能,把电流密度直接拉到上限,本来要做两个小时的活,一个半小时就出槽。 快是快了。槽液温度蹭蹭往上涨,都快到15℃了,还在做。你知道温度高1℃,氧化膜的溶解速度快多少吗?大约快10%。硬质氧化本身就是膜生长速度比溶解速度快才能出合格膜,温度上去,溶解追上生长,出来的膜软、孔隙大,应力还大,不裂才怪。 问:我用的是正宗6061铝板,预处理也按要求做了碱洗,为什么膜层整体发灰,砂纸一磨就掉,完全不耐磨? 答:问题出在合金里的硅元素。哪怕是低硅的6系铝合金,碱洗时间过长都会让单质硅析出残留在工件表面,这些残留硅会打乱氧化膜的晶核生长,长出来的膜就是疏松多孔的灰色软膜。如果是含硅量更高的铸铝,必须加一道酸浸蚀去硅,少了这步,百分百出问题。 说实话,我去年还给东莞一个做支架的厂出过故障分析报告,他们就是为了省酸洗那点成本,把去硅步骤跳了,整批出口的货全被客户退了,亏了小一百万。 别觉得控制温度是小事,夏天做硬质氧化,冷冻机24小时不能停,别嫌电费贵,那点电费比起整批报废的损失,算个什么事?
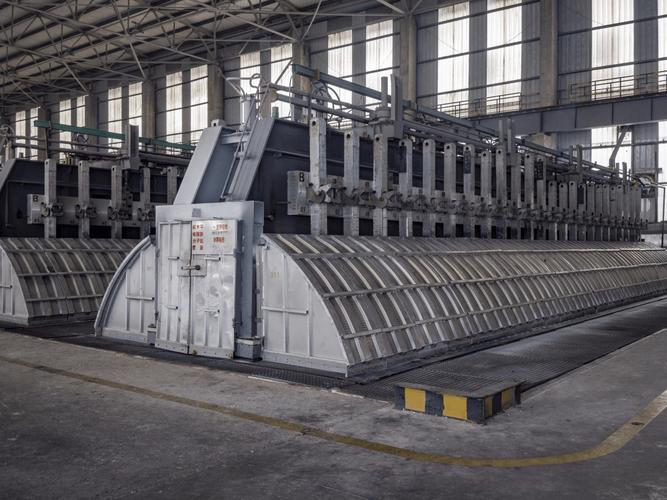
阳极氧化车间低温控温电解槽
阳极氧化车间低温控温电解槽

那些看不见的隐性坑

那些看不见的隐性坑
那些看不见的隐性坑
💡第一个坑:挂具。很多厂图省事,铝挂具用了好几次都不脱旧膜。旧氧化膜是绝缘的啊!导电面积不够,局部电流密度要么过高要么过低,出来的膜厚薄不均,挂点还直接烧蚀,工件直接废了。我千叮万嘱,铝挂具用一次必须脱膜重抛,别嫌那点功夫麻烦,省一小时,亏几万的事我见太多了。 ❗第二个坑:清洗。刚出槽的硬质氧化膜,孔隙里全是残留的硫酸,很多人随便冲一遍就封孔了。你想过没有?残留的酸封在孔里,会慢慢腐蚀铝基体,两三个月过去,膜层从内部开始烂,直接整块掉下来。洗,必须用三道热水逆流洗,每道洗够十分钟,把残留酸彻底冲出来再封孔。别省那点水费和时间。 问:我的工件带深盲孔,为什么孔壁从头到尾一点氧化膜都没有,全是原铝面? 答:你装挂的时候肯定把盲孔朝下了对吧?进槽的时候盲孔里裹的空气排不出来,电解液根本进不去,连反应都没有,哪来的膜?深孔工件装挂,要么斜着进槽排空气,要么在盲孔顶端开个小排气孔,深孔内壁本身电流分布就差,还要加辅助阴极才能让膜厚均匀,这些步骤少一个都不行。 不过话说回来,很多搞设计的工程师,画图纸的时候根本不考虑阳极氧化的工艺要求,闭着眼就画深盲孔,不给留排气位置,最后锅全让表面处理厂背,说我们做不好,冤不冤啊?

选对参数比追求极限参数重要

选对参数比追求极限参数重要
选对参数比追求极限参数重要
很多客户过来,张口就要我做150微米厚的氧化膜,要Hv500以上的硬度,说越厚越硬越耐用。真不是这么回事。硬质阳极氧化膜的内应力,是随厚度升高急剧变大的,通常厚度超过100微米,开裂的概率就翻了三倍,超过120微米,哪怕你放着不动,放一周都可能自己裂开。 适合工况才是对的:普通耐磨导轨导杆,50到80微米足够用,Hv350以上就满足要求;要抗腐蚀的结构件,80到100微米也够了。真要特别高耐磨的工况,你不如做硬质氧化之后再浸聚四氟乙烯封孔,润滑性和耐磨性比纯厚膜好太多,也不会轻易开裂。 讲到底,阳极氧化这个活,拼的从来不是谁的池子大,谁的电流大,拼的是细节控制。每一步都按要求来,少偷工减料,合格率自然就上去了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:阳极氧化:铝合金硬质膜为什么总开裂掉膜?
文章链接:https://zystgy.cn/a/61476