别把工业刷子当普通刷
很多人对工业刷子的印象,就是家门口刷墙刷子的放大版,无非就是沾料刷东西。对吧?
完全错了。
工业场景里,刷子从刷毛直径、材质、植毛密度到刷体形状,每一项都卡死了要求,差一丝都用不了。它的作用也远不止清洁:抛光去毛刺、设备密封、静电防护、过滤杂质、甚至控制印刷墨量……哪里都有它,就是没人特意注意。
比如给半导体晶圆清边的刷子,刷毛直径要控制在0.05毫米以内,比头发丝细好几倍。整把刷子上百万根刷毛,不能有一根歪的,不能掉一根毛。掉一根刷毛,都可能废掉一片价值上万的半导体晶圆。
再比如钢铁厂热轧生产线清氧化皮的刷子,要连续在近500度的环境下工作,普通尼龙刷上去就化了,得用特殊的合金钢丝,还得做耐高温处理,连续用几个月都不能变形。
做一把合格的工业刷子,难点在哪?
说实话,很多外行人觉得,做刷子不就是把毛粘进去或者插进去?有什么难的?
我最早也是这么想的,直到去了一趟刷子制造厂,才知道里面的门道真不少。
首先难在刷毛本身。不同场景对刷毛的要求,差得不是一点半点。要耐磨的,得在尼龙里掺碳化硅颗粒;要防静电的,刷毛得掺导电炭黑,含量差1%,静电指数就不合格;要防锈的,钢丝得用304不锈钢,还得每一根都做拉直处理,弯一根都不行。
植毛工艺更是卡脖子。老式的栽毛法,是在刷体上打孔,把毛折进去卡紧,适合大刷子,但震动大了容易掉毛。现在精密场景用的都是注塑植毛,把刷毛放到模具里直接注塑料成型,整把刷子没有松动的地方,震动几十万次都不会掉一根毛。但注塑温度高一度,刷毛就会烫变形,出来的刷子直接废了。
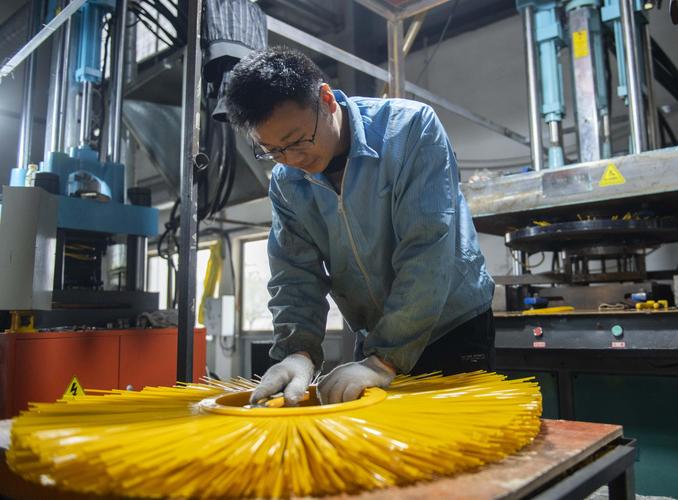
还有更夸张的,给飞机发动机叶片抛光用的异型刷,刷面要和叶片曲面完全贴合,误差不能超过0.02毫米,做十把能有一把合格就不错了。
不过话说回来,成本上去了,带来的收益也完全不一样。我见过给发动机抛光的刷子,一把就要几千块,但能用大半年,抛出来的叶片合格率能到99.8%,换便宜的刷子,合格率直接掉到90%以下,算下来反而亏更多。
工业刷子最常见的几个误区
第一个误区,清渣就要用硬刷子,越硬越好。
真不对。我碰到过好几个工厂,铝合金工件清焊渣,工人图快,直接用最硬的钢丝刷,渣是清干净了,工件表面刮出来好多细划痕,后续电泳涂装的时候,划痕那里就会起气泡,整批不合格。其实这种软金属工件清渣,用含铜的混合丝刷就刚好,硬度够清渣,又不会刮伤工件本身,差的就是材质选对了。
第二个误区,反正都是消耗品,买最便宜的就行,能省则省。
算过账吗?一把便宜刷子10块钱,能用3天,换一次要停线15分钟,一条年产百万件的产线,一分钟产值就上千,停15分钟就是一万多。一把合格的工业刷80块,能用3个月,平均下来每天才几毛钱,哪个划算?
还有一个误区,工业刷子就是用来干活的,没什么技术含量。
现在的新刷子早就不是老黄历了。比方说新能源电池厂,极片清理用的工业刷,要求刷毛不掉屑,还不能产生静电,一点点静电都可能打坏电池电芯,所以专门开发了导电尼龙刷毛,静电值控制在几伏以内,完全不会影响电芯。还有风电场塔筒门的密封工业刷,要耐风吹日晒雨淋10年不开裂、不掉毛,不然雨水灌进去,腐蚀了钢结构,那就是大问题。
你逛工厂的时候,大概率不会注意到这些大大小小的刷子。它们要么卡在设备缝隙里,要么在工位角落杵着,灰头土脸的没人看。可就是这些不起眼的小东西,稍微出点错,就能让整条生产线停摆,让整批工件报废。工业生产就是这么有意思,越显眼的大设备越不容易出问题,越不起眼的小东西,越容易给你捅大娄子。对吧。