2026-10-07 19:31:53 作者:网编
分类:文章
干了快二十年磨加工,见过太多离谱的操作。
批量工件报废。
原因居然只是一片选错型号的工业砂轮。说出来你可能不信,上个月还有老朋友找我吐槽,进了一批便宜陶瓷砂轮,磨滚针轴承,烧了三分之二的料,损失小十万。
为什么只聊陶瓷结合剂工业砂轮?
现在工业加工里,陶瓷结合剂工业砂轮的占比越来越高。耐高温、自锐性好、加工精度稳,比树脂砂轮适合干精密磨加工。但它的选型容错率低,错一点点代价就很大。不像树脂砂轮,凑活用也能出活,陶瓷的选错,直接给你颜色看。
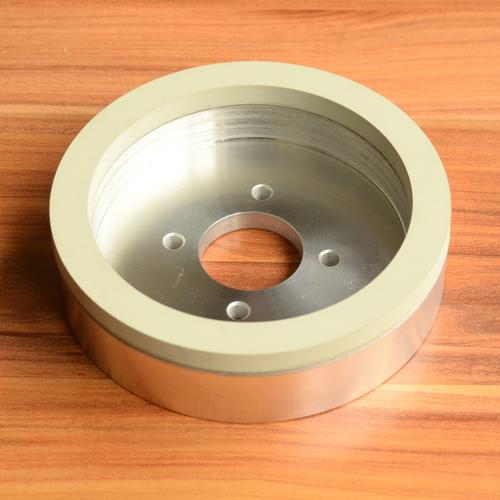 磨轴承滚道的陶瓷结合剂工业砂轮
问:陶瓷结合剂不就是磨淬硬钢的吗?还有这么多讲究?
答:这就是绝大多数新手踩的第一个坑。大家选砂轮只看粒度和硬度,直接把气孔率这个核心参数扔在一边。我见过太多磨淬火齿轮的师傅,选了闭口气孔的陶瓷砂轮,磨不到一百件,砂轮工作面就堵得死死的,磨削温度瞬间升到几百度,工件直接烧退火,整批直接报废。
开口气孔的陶瓷砂轮,适合磨削粘性大、硬度高的材料,比如淬硬工具钢、轴承钢,气孔能存容屑,不容易堵。闭口气孔的,一般是用来磨硬质合金、或者干高速粗磨,别搞反。
五个容易忽略的选型细节
1. 标注硬度相同,陶瓷结合剂比树脂结合剂实际硬度高1-2个小级。选的时候要降一级选。比如你之前用树脂的用L硬度,换陶瓷的选J就够了。硬度过高,容易崩工件,还出振纹。谁踩谁知道。
2. 孔径不对别凑活垫铜皮。很多厂为了省换法兰的钱,或者懒得找对应孔径的砂轮,直接垫一圈铜皮装上用。动平衡直接垮掉。磨出来的工件光洁度差一倍不说,砂轮寿命直接少三分之一。太亏了。
3. 线速度一定要匹配磨床。现在很多新磨床线能量能到45m/s,你拿个35m/s的便宜砂轮往上装,不出事才怪。要么直接裂,要么寿命直接砍半。
问:陶瓷结合剂工业砂轮能修磨几次?磨小了就要扔吗?
答:说实话,只要砂轮没有裂纹、掉块,修个三五次完全没问题。很多厂每次换工件磨一次就扔,纯粹是浪费钱。不过修磨也有讲究,每次修正进刀别超过大约0.05mm,进多了会把表层的磨粒直接打掉,反而破坏砂轮的自锐性,越修越不好用。
4. 干干磨和湿磨,砂轮型号不一样。湿磨的砂轮结合剂强度可以稍低,自锐性更好,干磨一定要选结合剂强度高的,不然磨不了多久就塌形。
5. 要求光洁度Ra0.4以下,别选太粗的组织号。组织号越大,磨粒越少,空隙越大,一般光洁度要求高的,选小组织号,没毛病。
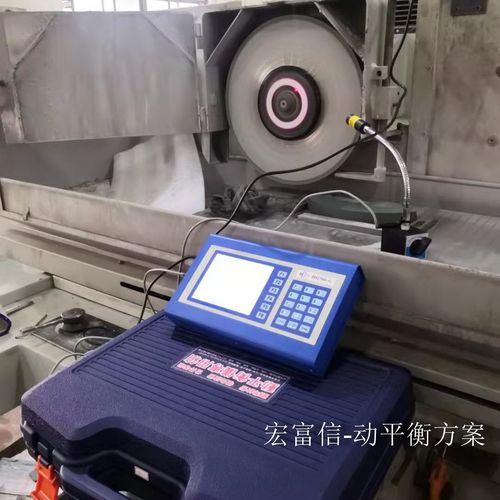 平面磨床工业砂轮动平衡校正现场
选对砂轮,一年能省出半台磨床钱
 选对砂轮,一年能省出半台磨床钱
去年给宁波一家做汽车凸轮轴的工厂调工艺,他们之前一直用树脂砂轮粗磨轴颈,三天换一片,一片一百二,一年换下来十几万。后来帮他们选了对应线速度和气孔率的陶瓷结合剂工业砂轮,十二天才换一片,算下来一年省了快八万。八万什么概念?够买一台不错的二手平面磨了。
不过话说回来,很多工厂把砂轮当低值易耗品,随便找供应商拿最便宜的货,从来不算总账。一片砂轮贵个二三十,寿命翻三倍,怎么算都是赚的,对吧?
💡 给新手提个醒,选型前先把三个问题搞清楚,不会出大错:
你的工件是什么材质?硬度多少?
你要求的工件光洁度、精度是多少?
你磨床的最高线速度是多少?
❗ 最后再叨叨一句,别贪便宜买回收磨料做的便宜砂轮。磨粒硬度不够,寿命短就算了,结合剂强度不够,高速转动的时候飞片,那可是出人命的事。真不是吓唬人。
干磨加工这行,拼的就是细节。一片巴掌大的工业砂轮,里面藏的门道,够你琢磨好几年。踩过几次坑,自然就懂了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:陶瓷结合剂工业砂轮选型避坑:别让几十块的小砂轮毁了整批工件
文章链接:https://zystgy.cn/a/61460