锯片不是一块带齿的钢片这么简单
绝大多数没接触过机械加工的人,都会觉得锯片不就是钢片开了齿,烧一下变硬就行。事实哪有这么简单。
光从齿形上来说,切不同材料要用完全不同的设计。切铝合金的锯片,齿要大,左右错开歪着,就是为了给软铝屑留够排屑空间,不然切两刀铝屑就把缝堵死,锯片直接烧蓝粘在工件上。切不锈钢的锯片,每个齿顶都要焊一块指甲盖大小的硬质合金,普通钢根本切不动高速摩擦下发热变硬的不锈钢,不出十刀就磨平了。
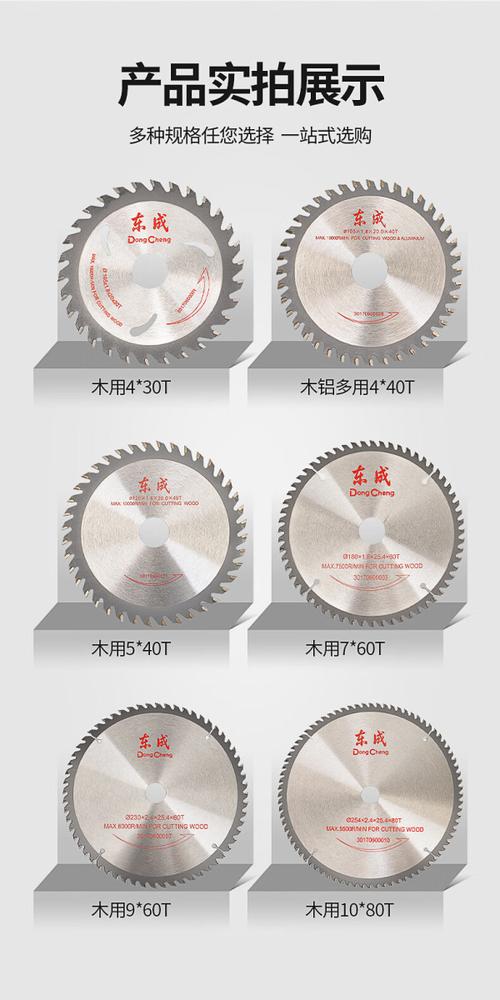
哪怕都是切木头,生木料和干木料的齿形都不一样。生木料含水多,纤维粗,齿要稀要大,干木料密度高,要齿密一点切出来才光滑。我之前在小加工厂见过老板图省钱,拿切木头的锯片切钢管,不到三分钟,整圈齿全崩了,碎块飞出去钉在旁边的木箱上,吓的操作师傅半天没缓过来。
造一片合格锯片,最难点从来不是开齿
很多人觉得,开齿是锯片生产最难的工序。错了。最难的是消应力,还有校正平整度。
锯片的胚料是整块钢板冲压出来的,冲压本身就会产生内应力,之后淬火让钢变硬,又会留下新的应力。如果不把这些应力彻底释放掉,出厂的时候看着平平整整,用个两三次,应力一释放,锯片直接翘成弯盘子。转起来晃得像波浪,切出来的工件歪歪扭扭,根本没法用。
正规厂做锯片,冲压完要放好几天自然时效,或者进炉低温回火消应力,这一步就要花掉一两天时间,小厂根本等不及,直接省了。还有焊合金齿的时候,哪怕焊歪了0.1毫米,锯片转起来的偏摆就会放大到1毫米以上,切出来的缝比正常宽一倍,既费料又费电。好的锯片,偏摆控制在0.02毫米以内,什么概念?比头发丝直径的四分之一还小。
说实话,市场上那些便宜一半的锯片,十有八九就是省了应力校正和精密焊齿这两道最花钱的工序。看起来省了钱,用不到十分之一的寿命就废了,算下来反而更贵。我见过太多加工厂踩这个坑,真的犯不上。
那些传了很久的锯片使用误区
第一个误区,越硬的锯片越好。不对。硬度过高的锯片韧性差,遇到工件里混点小杂质,比如木头里埋了个小钉子,锯片转上去直接崩齿,整圈废了。反而硬度稍微低一点,韧性好的锯片,顶多崩掉一小块齿,还能凑合用好久。锯片做出来,本来就是硬度和韧性的妥协,哪有越硬越好这回事。
第二个误区,齿越多切得越快。完全搞反了。齿越多,每个齿之间的空隙就越小,排屑越困难,切软材料的时候很快就堵屑发热,别说快,不烧片就不错了。一般来说,切厚料用少齿,切薄料用多齿,这才对。比如切5厘米厚的实木,用100齿的锯片,不出十分钟就堵得转不动。换成40齿的,切一下午都没事。
第三个误区,锯片钝了磨一磨就能和新的一样。其实也就只能凑合用。磨锯片是把钝了的齿顶重新磨锋利,每磨一次都会磨掉一点合金厚度,磨个两三次之后,齿高就参差不齐了,转起来偏摆变大,切出来的精度早就差了。当然,如果只是切个废品或者要求不高的活,磨一磨确实比买新的划算,这点不抬杠。
不过话说回来,现在高端工业用的锯片,真的是越做越厉害了。比如切光伏硅片的金刚石锯片,精度要求控制在几个微米以内,差一点整个几寸的硅片就废了,之前国内做不出来,全靠进口,现在不少国内厂已经能做出来,价格降了一大半。我们天天说高端制造,其实就是从锯片这种小零件一点点抠出来的。
这么个不起眼的小东西,是所有加工的第一道入口。没有锋利趁手的锯片,再大的机床也干不出漂亮的活。对吧?