2026-10-07 17:03:48 作者:网编
分类:文章
干机加工的,谁手里没废过几把铣刀?
刚从供应商拿的新刀,用不了几百件,刃口崩个小缺口,直接扔废料框?
很多厂子现在都是这么干的。可惜了。
别扔,那不是废刀,是你没算明白账
整体硬质合金铣刀现在什么价?通常一把直径10mm的四刃立铣刀,品牌拿货也要百八十块,走批量拿货也要五六十块一把。一个中等规模的机加工厂,一个月扔个二三十把,小一千就没了,一年算下来,十几万十几万地往外掏。
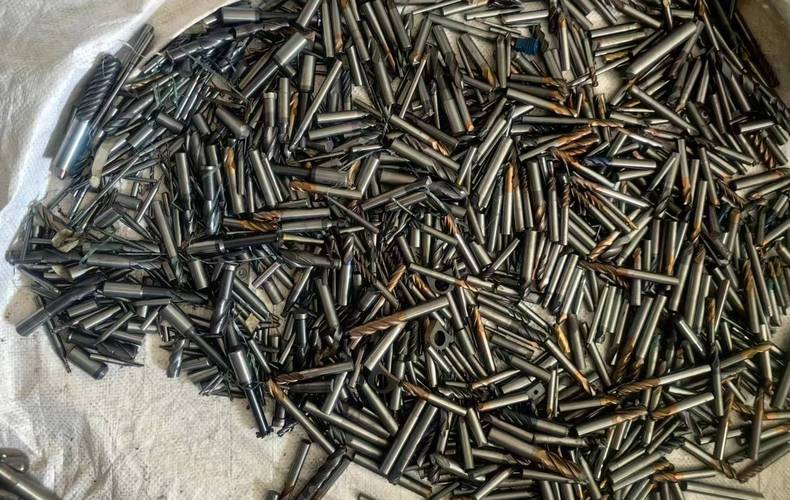 车间废料框中报废的硬质合金铣刀
问:重磨一次铣刀的成本,能顶买新刀的几成?
答:通常是新刀价格的15%到30%,重磨后的寿命能达到新刀的80%以上,只要刃口损坏没有崩穿到刀杆部分,大部分合格的铣刀都能磨个两到三次。算下来,一把铣刀的有效使用寿命直接拉长两到三倍,单刀的综合成本直接砍一半还多。
很多人觉得重磨后的铣刀精度差,干不了精密活?那是老黄历了。现在正规的五轴工具磨床,重磨后的精度能控制在0.005mm以内,只要不是要求镜面级的超精密加工,大部分粗铣、半精铣甚至常规精铣都完全hold住。
很多车间现在都是新刀干精活,重磨后的刀干粗开粗,分工明确,反而把每把刀的价值用到了极致。
不是所有铣刀都值得重磨,踩过坑的才懂
我见过不少厂子,一听重磨省钱,不管什么刀都拉去磨,结果反而亏了人工又亏了时间。
不是什么刀都适合磨。给你说几个判断标准,满足这两个条件再磨,不满足该扔就扔:
1. 必须是整体硬质合金铣刀,焊接式铣刀、高速钢小盘铣那种本身价格就低的,磨一次的人工都比买新刀贵,完全没必要。❗
2. 刀杆剩余长度满足你家机床夹具的最小夹持要求,刃口损坏只在切削段,刀杆没有变形、开裂。
崩口不超过2mm的,基本都能救回来。
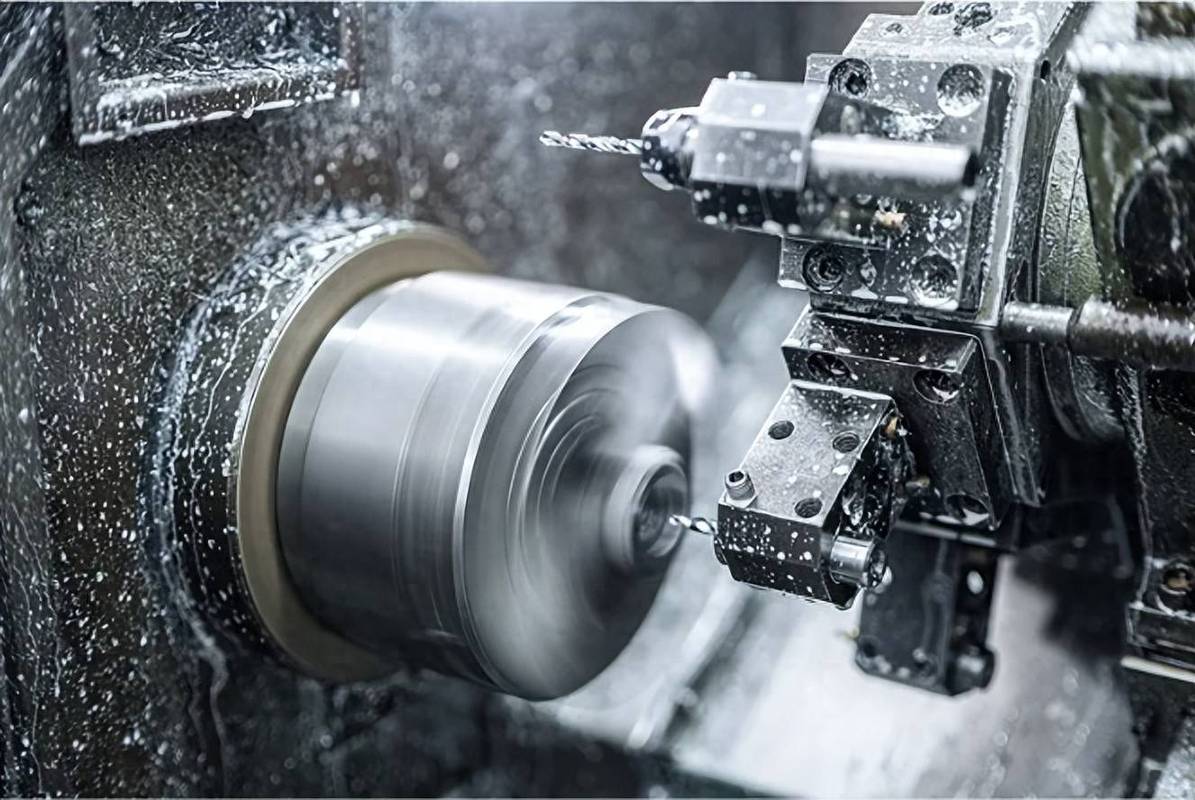 五轴工具磨床重磨硬质合金铣刀
问:重磨后的铣刀,尺寸变小了怎么办?
答:这根本不是个问题啊。原来用10mm的铣刀,重磨完变成9.98mm,编程的时候改个刀补就完事儿,哪怕批量加工,调一次刀补就能一直用。粗铣本来就不在乎那几个丝的偏差,就算精铣,只要刀摆合格,改刀补根本不影响精度。很多厂子专门把不同尺寸的重磨刀分类放,不同工序用不同的刀,反而省了新刀的钱。
不过话说回来,那种一把才十几块钱的小直径高速钢铣刀,真没必要磨。人工成本一算,怎么都不划算。但那种大直径的整体硬质合金铣刀,一把大几百上千,就崩了一个小口就扔,那才是真的烧钱。
重磨的几个隐形坑,别踩
 重磨的几个隐形坑,别踩
✅ 第一个坑:找不靠谱的小作坊磨
不少小作坊磨刀,只会磨尖刃口,不管你原来的螺旋角、前角后角对不对,原来45度的螺旋角给你磨成30度,吃刀量上去直接崩刀,白花钱不说,还毁工件。要么找正规的刀具重磨外协,要么自己车间批量大的话,上台小型五轴磨刀机,通常大半年就能回本,自己磨想怎么调就怎么调,更放心。
💡 第二个坑:重磨完不做重新涂层
很多人磨完就直接上机,结果寿命比正常重磨刀少了一半还多。硬质合金铣刀本来就靠涂层提高寿命,磨完之后原来的涂层就掉了,花几块钱重新做一遍PVD涂层,寿命直接拉回新刀的八成以上,几块钱的投入换一倍的寿命,太值了。
❗ 第三个坑:重磨刀乱干活
不是说重磨后的刀不能干精活,但是加工钛合金、高温合金这类难加工材料,精铣工序尽量还是用新刀,粗开粗、开料这类对刃口精度要求没那么高的活,交给重磨刀就行,分工用刀,寿命才能最长,成本才能最低。
说实话,现在机加工利润薄成什么样,大家心里都有数。一块钱能掰成两半花,能省下来的都是纯利润。我之前接触过一个百台机床的加工厂,原来一年铣刀采购成本快八十万,推了分级用刀+重磨之后,一年采购才三十多万,省出的四十多万,够发两个技术骨干一年的工资了。
下次清废料框的时候,不妨多翻一眼。那不是废铁,是你没花出去的利润。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铣刀重磨:工厂里能省出几十万的隐形学问
文章链接:https://zystgy.cn/a/61447