2026-10-07 14:41:49 作者:网编
分类:文章
我干机械制造这行快二十年,见过太多老板买罐装设备花冤枉钱。上个月刚去山东一家做坚果罐头的厂看,老板脑子一热跟风买了进口高速机,结果订单都是小批量多规格,换一次规格得调四个小时,停一天工亏好几万,说起来都是泪。
不是越贵越快越好,得匹配你的订单结构
很多人上来第一句就问,你家最快一分钟能出多少罐。我每次都先反问,你一个月换几次规格?大部分做细分食品的,一个月换十几次都是常事。
高速旋转罐装设备,好是好,一分钟出个三四百罐,但是它的卡盘、进罐拨轮都是定尺寸的,换规格就得换整套配件,少则大几千,多则几万,调机还得资深师傅盯大半天。小厂哪有那闲钱闲功夫?
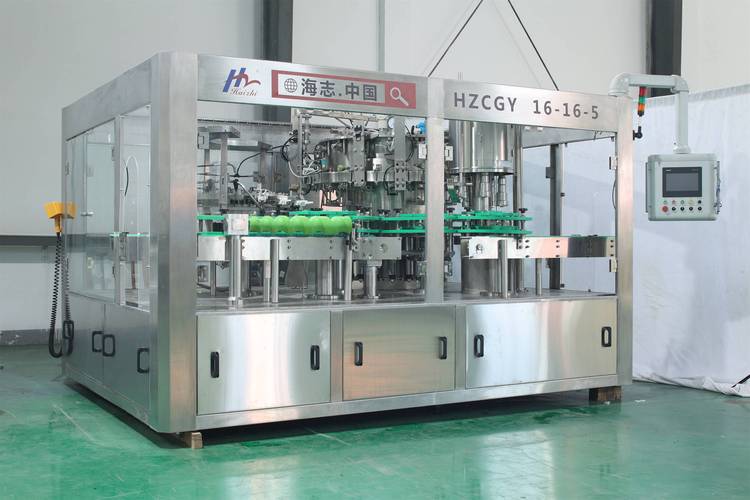 食品厂旋转式罐装设备生产现场
问:我做中低端瓶装饮用水,订单量波动大,有时候接大订单要冲产能,平时都是小批量散单,选罐装设备选哪种合适?
答:这种情况别碰全高速旋转机,选带快换机构的中速旋转就够了。通常一分钟120-150罐,换规格只调定位螺栓不用换整套配件,快的话二十分钟就能搞定,价格比全高速机便宜大约三分之一,应付波动订单灵活得多,算下来投产回本快得多。
还有人上来就追求100%全自动化,连人工上桶都要省,结果买回去才发现,自己厂区场地不够,设备塞进去,连拉货的叉车都转不开,最后还得拆承重墙改布局,前前后后多花十几万,这不纯纯折腾吗?
说实话,适合自己产能和场地的,才是真省钱。别被销售嘴里的“高速”“全自动”迷了眼。
容易被忽略的细节:罐体适配性才是故障率的核心
很多人选罐装设备只看产能和价格,根本没注意自己用的罐子公差多大。我前两年遇到过做马口铁罐头的厂,买了设备回来调试,老是卡罐,一天停个七八次,找厂家过来调,调完没三天又犯,最后拆开来才发现,他拿的罐子是小厂出的,直径公差比设备允许的大了快1毫米,旋转式的定容灌装,差一毫米就卡得死死的,根本转不动。
旋转罐装设备的进罐定位精度,直接决定了灌装精度和漏液率,半毛钱都偷不了。如果你的罐子是定制款,比如异形罐、缩颈罐,一定要把罐子样件直接寄给设备厂试机,别光看参数表上写的适应范围。参数表写的罐径范围,那是标准圆柱罐的范围,异形罐哪怕直径在范围内,也可能因为瓶肩、瓶底的形状卡罐。
问:我做手工果酱,用的是不规则的玻璃矮胖罐,现在的罐装设备老是漏液、灌装不准,有必要换整台设备吗?
答:别先急着换设备,先看你的定位托有没有匹配罐型。大部分通用罐装设备配的是标准圆罐的平定位托,异形罐换个根据罐底开模的定制定位托就行,几百块钱的事,比换设备省不知道多少。如果换了定位托还是不准,再改进罐拨轮的间距,通常花几千块就能搞定,根本不用重新买整台设备。
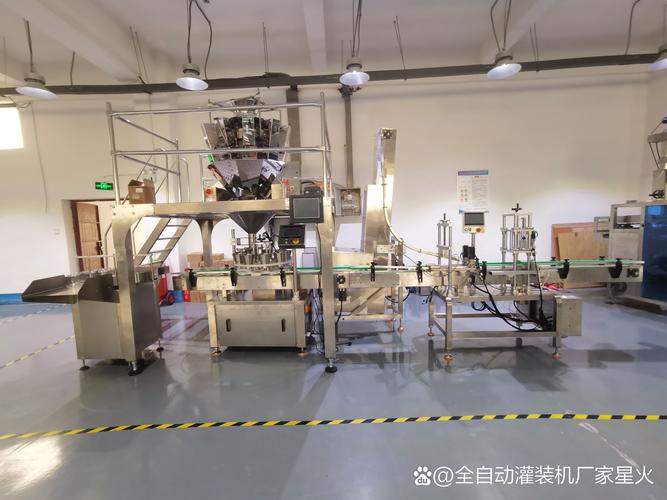 罐装设备更换定制定位托操作图
日常维护的懒,迟早要你加倍还钱
 日常维护的懒,迟早要你加倍还钱
很多厂买了罐装设备,用起来就不管了,不出大问题根本不维护,直到坏了才停机修。我见过最离谱的,做水果罐头的厂,旋转灌装阀里的橡胶密封件,一年多没换,漏得满地都是糖浆,粘得进罐轮都转不动,最后硬生生把驱动电机烧了,修一下花了快十万,顶得上大半年的维护成本了。
给大家提几个随口就能做到的维护要点,别嫌麻烦:
✅ 每天下班冲洗设备的时候,别用高压水枪对着轴承和密封部位猛喷,水渗进去锈了轴承,用不了半年就得换。
❗ 灌装不同黏度的物料,一定要换对应型号的灌装阀阀芯,拿水剂的阀芯灌酱料,不出三天就堵得不出料。
💡 换下来的旧配件别乱扔,放干燥的库房存着,万一临时换规格找不到新配件,旧的还能救急顶几个班。
不过话说回来,现在很多新出的罐装设备都带状态监测,能自动提醒你什么时候换密封、什么时候加润滑油,对没专门机修班的小厂来说挺友好的,就是比普通设备贵个不到一成,但是比起突然停产的损失,那点加价真不算什么。
买罐装设备这事,从来不是交钱拉货走人,是买一整套匹配你生产流程的解决方案。别听销售瞎吹参数,也别贪便宜买杂厂的三无货,多试机,拿你自己的料、自己的罐实打实试,试完没问题再付尾款,错不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:买罐装设备踩过的坑:旋转式罐装怎么选不白花钱
文章链接:https://zystgy.cn/a/61438