2026-10-07 10:26:52 作者:网编
分类:文章
昨天跟车间老王转新线,路过冲床工位,震得鞋底子发麻,耳朵里全是闷响。
就是这地方,放着今天要说的东西。
你天天见的东西,全靠它啃出来
你掏出来的手机中框,开的汽车车门,喝的可乐铝罐,甚至家里冰箱的内胆壳,全是它压出来的。
你摸手机边框的弧度,看汽车门板拼接的缝隙,感觉做得顺溜,其实80%的功劳在冲压模具。
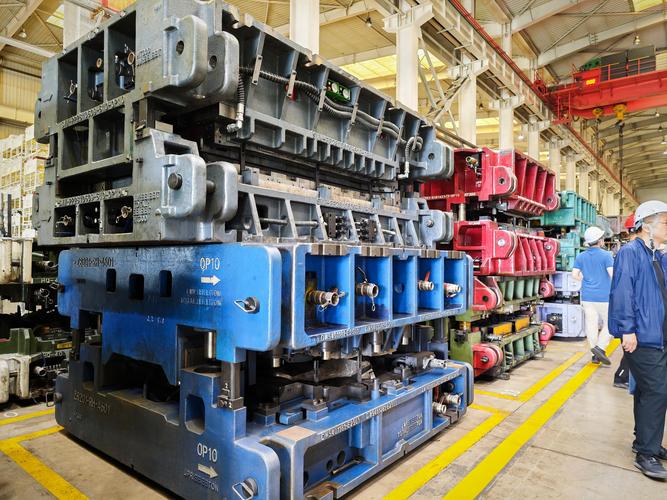 汽车车身冲压模具车间实拍
说白了,它就是两块拼起来的硬钢,一块做凸模,一块做凹模,把钢板往中间一放,冲床带着上千吨的力一压,得,想要的形状就出来了。
说实话,很多外行觉得不就是个模子吗?浇个铁挖个坑就能用。
错了。
一块能用的冲压模具,从开料到位,折腾三五个月太正常了。
做一块合格的模子,难在哪
首先是料。不是随便找块合金钢就能当模坯用。它得扛得住每天上千次的冲击,冲几十万次不能崩刃,不能变形,表面不能掉渣。国内现在能做,往前推二十年,高端模坯全得靠进口。
然后是加工。模坯回来先退火,软了才能铣,才能钻。划线打定位孔,差一丝都不行。哦,几丝就是百分之一毫米,大概是普通头发丝直径的十分之一,你脑补一下这个精度。
加工完凸模凹模,最难的是配间隙。凸模和凹模的配合间隙,差0.01毫米,压出来的零件切边就带一堆毛刺,后续工序磨到哭,客户根本不会收。
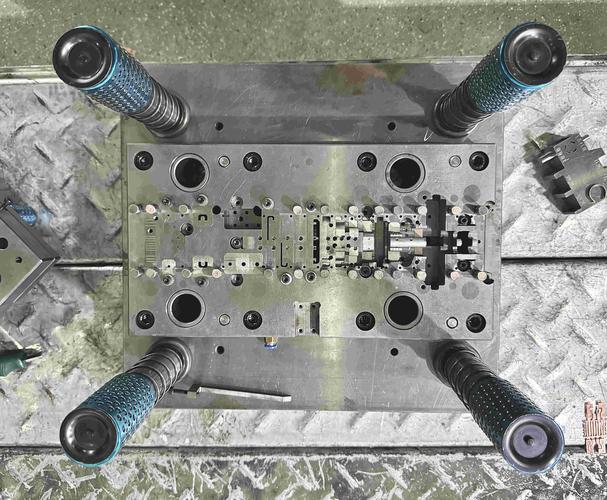 冲压模具凸凹模配合加工实拍
我见过刚出师的小徒弟,配模的时候手滑多蹭了两刀,几十万的模坯直接废了,蹲在车间门口树底下抽了一下午烟,连饭都没吃。太窝火了。
不过话说回来,现在有数控铣,有三坐标测量,比当年老师傅全手磨强太多了。但最后修模配模那一下,还是得靠老师傅手感堆出来的经验,机器替不了。
还有个坑叫回弹。钢板压完成型,松开力它会自己往回弹一点,你做模子的时候就得提前把回弹量算进去,留够修正量。算错了,压出来的车门装不上,全白干。这个真不是输几个参数软件就能算准的,全是厂里做了上万件模子攒出来的经验值。
它对普通人的生活影响多大
 它对普通人的生活影响多大
别觉得这就是车间里的铁疙瘩,跟你没关系。早个十几年,国内做不了高端大尺寸冲压模具,汽车厂做整车覆盖件全得进口模具,一套大模具大几百万,全算进车价里,最后得消费者买单。
现在不一样了,国内从模坯到加工,全链条能做了,成本降了不止一半,我们才能买到几万十几万就能开的家用车,不然你想买个代步车,最少得多掏几万。
还有消费电子,现在手机越做越薄,边框越做越弧,没有高精度的冲压模具,根本做不出来那个质感。你拿在手里顺,价格还不高,根子上有模具工人的功劳。
那天走的时候,老王拿细砂纸蹭了蹭模面,吹掉铁屑,抬头跟我说,这玩意儿就是工业的牙,咬碎了钢板,咬出了你天天摸的每一件铁家伙。
风吹过车间过道,带起一点铁屑味,挺实在的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里啃金属的钢骨头:冲压模具
文章链接:https://zystgy.cn/a/61427