2026-10-06 12:08:54 作者:网编
分类:文章
上个月去朋友的重工工厂转,刚进热处理车间就闻到一股煤油混着铁锈的味道,墙角堆着半人高的法兰,老师傅捏着个比手机大不了多少的探头,顺着法兰的焊缝慢慢蹭,屏幕上一跳一跳的出波形。
他头都不抬跟我搭话,这活就是靠眼劲,差一点都不行。这活就是无损检测。
到底什么是“无损”?你敲西瓜那一下其实就是
说白了,无损检测就是要查材料或者工件内部的毛病——裂纹、气孔、分层,啥都能查,但核心就是不破坏工件本身,查完合格了该用还用。
以前没有这技术的时候,工厂怎么测?要测钢材牢不牢,直接切一块下来拉断,看强度够不够。这种方法倒是准,但是拉断的那块钢废了,总不能每个零件都切一块吧?你买个汽车,总不希望厂家切一块你的车架测完再焊上吧?
其实生活里你天天用类似的方法。买西瓜,拍两下听声音,就是无损检测啊!你没把西瓜切开对吧,拍一下听回声,判断熟没熟,跟工业上超声波探伤一个原理。
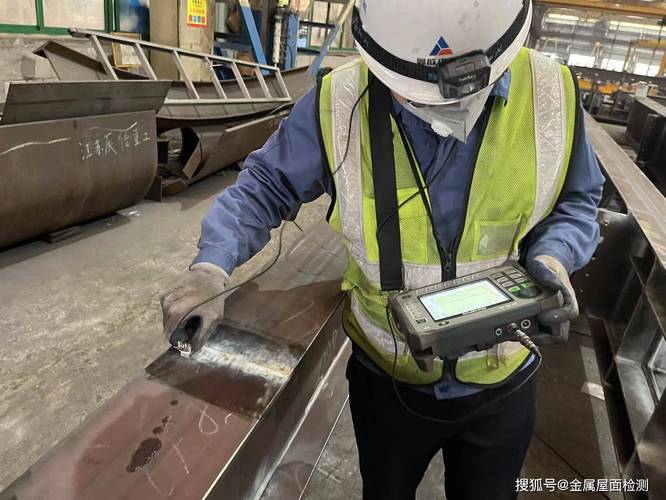 工厂现场手持超声波无损检测探伤仪作业图
说白了就是靠“信号反射”或者“物理特性变化”找缺陷,不碰工件本身的结构,这就是无损。
最常用的两种方法,坑比你想的多
现在工厂里用得最多的就是两种:超声波检测、磁粉检测。说出来不复杂,但是实际干活的坑,真不是教科书能写清楚的。
先说超声波,刚才说过,跟敲西瓜一个逻辑,把高频超声波打进工件内部,内部如果有裂缝气孔,超声波碰到这个界面就会反弹回来,仪器接收之后转换成波形,有经验的师傅一眼就能看出来哪里有问题,缺陷多大。
坑在哪?
首先,如果工件表面不平整,坑坑洼洼带氧化皮,超声波就散掉了进不去,所以必须刷一层耦合剂,就是那种黏糊糊的甘油或者浆糊一样的东西,把空气排掉。我第一次碰的时候满手黏,洗三遍都洗不掉那种腻味。
还有,如果缺陷是跟超声波平行的,比如一条斜着藏在钢板里的裂纹,超声波打过去根本碰不到反射面,那你就查不出来。
换磁粉检测。这个更直观,只适合铁磁性材料,先把工件磁化,要是哪里有裂纹,裂纹那里的磁力线会漏出来,撒上磁粉,磁粉就会吸附在漏磁的地方,缺陷长啥样一眼就能看到。
坑更多。
首先,铝啊钛啊奥氏体不锈钢这些非铁磁材料,根本用不了。其次,只能查表面和近表面的缺陷,深个几毫米就出不来信号。还有,磁化完工件带剩磁,要是做精密轴承,剩磁会吸铁屑,用不了,还得额外做退磁,多一道工序,麻烦死了。
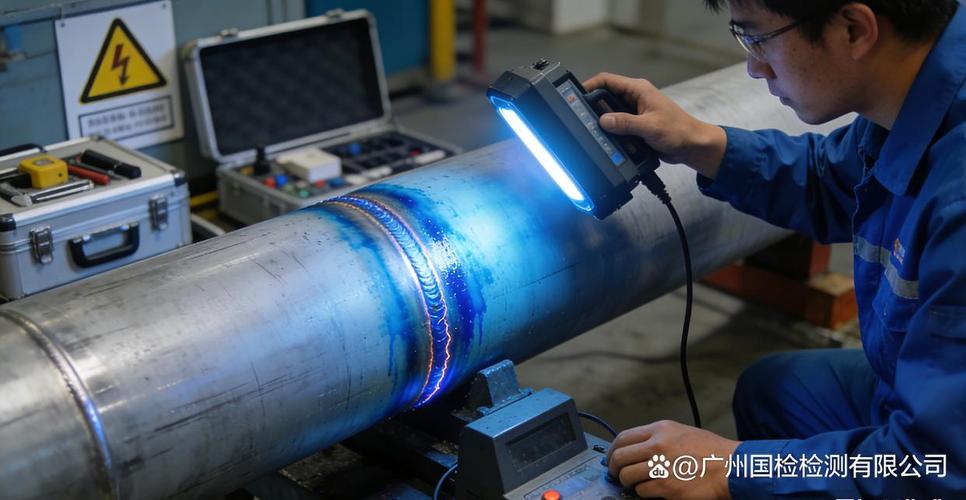 磁粉无损检测焊缝裂纹显示实拍图
说来说去,没有哪一种方法是万能的,得搭配着来。
很多人对无损检测的误解都错得离谱
 很多人对无损检测的误解都错得离谱
第一个误解:无损检测啥都能查出来。
哪有那好事啊。半米厚的钢板中心藏了个一毫米的气孔,现在最好的设备也查不到。所有的无损检测方法都有局限性,你得根据工件的材料、形状、可能出什么缺陷选方法,甚至几种方法结合着用,才能尽可能少漏过缺陷。
第二个误解:无损检测就是走个流程,应付客户检查的,没必要花这个钱。
说实话,我见过太多吃这个亏的。小厂做一批压力容器,省了几十万检测费,卖到客户那边用了一年炸了,赔了好几千万,老板直接破产。风电主轴里面有个暗裂,转两年断了,整台风机几百吨,掉下来就是大事,别说赔钱,出了人命谁担得起?
图啥呢?
还有很多人觉得现在设备都自动化了,随便找个人按按钮就行。不对,核心难点从来都不是设备,是人。同样的波形,新手看就是普通杂波,老师傅一眼就能揪出那是隐藏的裂纹,这个经验,是在现场泡十几年熬出来的,AI现在都替不了。
不过话说回来,现在技术确实进步了,工业CT能拍出断层的缺陷图像,AI能帮着筛大部分合格的工件,省了师傅不少功夫,但是碰到疑难杂症,还是得老师傅出马拍板。
现在哪里能少了无损检测?高铁的车轮钢轨,核电的压力管道,飞机的涡轮叶片,汽车的安全构件,甚至大桥的钢缆,每一个关键零件都得经过好几轮无损检测才能出厂。
说白了,无损检测就是工业产品的体检。不挨刀就能查出来潜在的毛病,把问题掐在出厂之前,这点钱,花的太值了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:看不见的内伤:工业制造里的无损检测到底在查什么
文章链接:https://zystgy.cn/a/61366