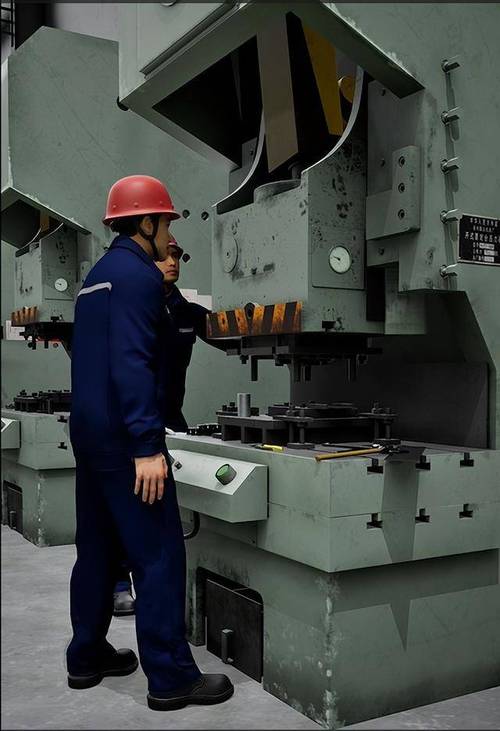
为什么冲压线的紧急维修最熬人
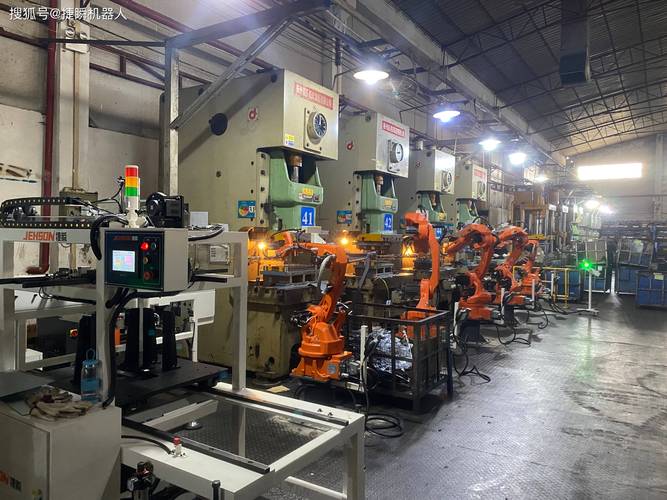
冲压线是整个汽配供应链的核心瓶颈,一条线停摆,整条流水线都得跟着停,停一小时的人工、产能损失,算下来通常大几万出去了。很多工厂的维修班,一碰到紧急维修就慌,上来就想着快点拆快点装,把机器开起来再说,结果十次有五次会留下隐患,甚至出安全事故。
问:紧急维修是不是只要先把机器弄起来,细节后续再补也没关系? 答:绝对错!别拿小命换时间。冲压线自带压力储能,哪怕拉了闸断了电,气动滑块的残余气压、飞轮的惯性储能都能伤人,我干了快二十年,见过刚入行的学徒拆卡模,没放余压就伸手,滑块掉下来直接蹭断半根手指。不管多急,第一步永远是挂牌上锁、释放所有储能,这步省十分钟,后面可能赔几十万,搭进去半辈子。说实话,越是急活,越要先稳三步再动手,慌慌张张出错,耽误的时间只会更多。
冲压线紧急维修的落地实操逻辑
这么多年修下来,我总结出来的经验,紧急维修拼的不是手速,是找问题的准度。
首先定位故障别瞎试。很多维修工上来就拆电机拆模具,折腾俩小时才发现就是光电保护被铝屑挡住误触发,白瞎时间。通常冲压线突发停机,80%都是安全保护或者过载触发,先去看PLC的故障记录,代码直接给你指到问题点,比你瞎猜快十倍。
然后是快修,别死等原厂备件。上个月这次故障,就是加热模温机的一组加热模块烧了,仓库找了半天找不到同型号备件,原厂发货要三天,根本等不及。我们从车间角落闲置的旧冲压线拆了一组参数接近的模块,稍微改了接线,调整了温控器的PID参数,直接就能用,撑过三天订单周期,等新件来了再换都不耽误。
最后收尾别着急交差。很多人修完拧完最后一个螺丝就开机,喊着好了好了走吧,结果开不到一百次冲程又坏了,要么就是哪里漏了安全销没插。不管多急,修完都要低速点动三次,空跑五个冲程,检查所有接线、紧固件、安全装置,确认没问题再让工人上线生产。
问:紧急维修赶产能,修完直接开就行,还要留记录吗? 答:必须留!哪怕拿个便签纸贴在电箱门上,写清楚哪天出的问题、临时换了什么件、参数改了多少,都比什么都不做强。我去年在浙江一家厂,同一条线三个月内三次因为同一个卡模问题停线,就是第一次紧急维修换了限位开关,改了位置没记录,后来的维修工不知道,又调回原来的错误位置,结果又卡模,前后耽误了快十个小时,损失十几万。很多工厂觉得紧急维修就是救火,哪有空写记录,这其实是最懒的做法,攒多了就是大事故。紧急维修里绝对不能碰的红线
这么多年见多了急中出错的事,有些坑哪怕天塌下来都不能踩。
- 第一,绝对不能短接安全保护。我见过太多厂,光电保护坏了来不及换,为了赶产能直接把安全回路短接,继续开机,结果工人伸手清料,没了保护直接出人命。违约金再高,也不如人命值钱,这条是红线,碰都不能碰❗
- 第二,绝对不能用低强度零件凑数。固定模具的螺栓断了,找个普通杂货铺的螺栓代替,看起来能拧上去,冲压的冲击力每次都是好几吨,冲个几百次螺栓直接断,飞出来的模具能砸穿车间墙,临时救场也得用强度不低于原件的零件,绝对不能瞎凑✅
- 第三,改了电路油路必须做标记。很多维修师傅改完线,随便一捆就完事,下次出问题新来的电工找线找半天,又耽误一两个小时,哪怕用马克笔在管线上面画一道,写个临时标记,都能少走很多弯路💡
不过话说回来,干工厂的,谁都碰到过突发停机,紧急维修本来就是考验维修班真本事的活,不是说你越快越好,而是你既抢了时间,又没留后患,还守得住安全,这才是真本事。
很多小厂总觉得维修就是后勤,不产生价值,一次停摆就能让你明白,靠谱的紧急维修,就是工厂赚钱的护城河。